
Upínací síla při tlakovém lití: výpočet a výběr stroje
Upínací síla je jedním z prvních technických parametrů, které se při výběru tlakového licího stroje porovnávají. Větší odlitek však automaticky nevyžaduje úměrně větší stroj jen proto, že má vyšší hmotnost. Relevantní síla vyplývá z tlaku působícího na účinnou projekční plochu odlitku a s ním spojeného tokového systému. Rovněž musí odpovídat rozměry formy, objem výlitku a požadavky na proces.
Jak se určuje požadovaná upínací síla?
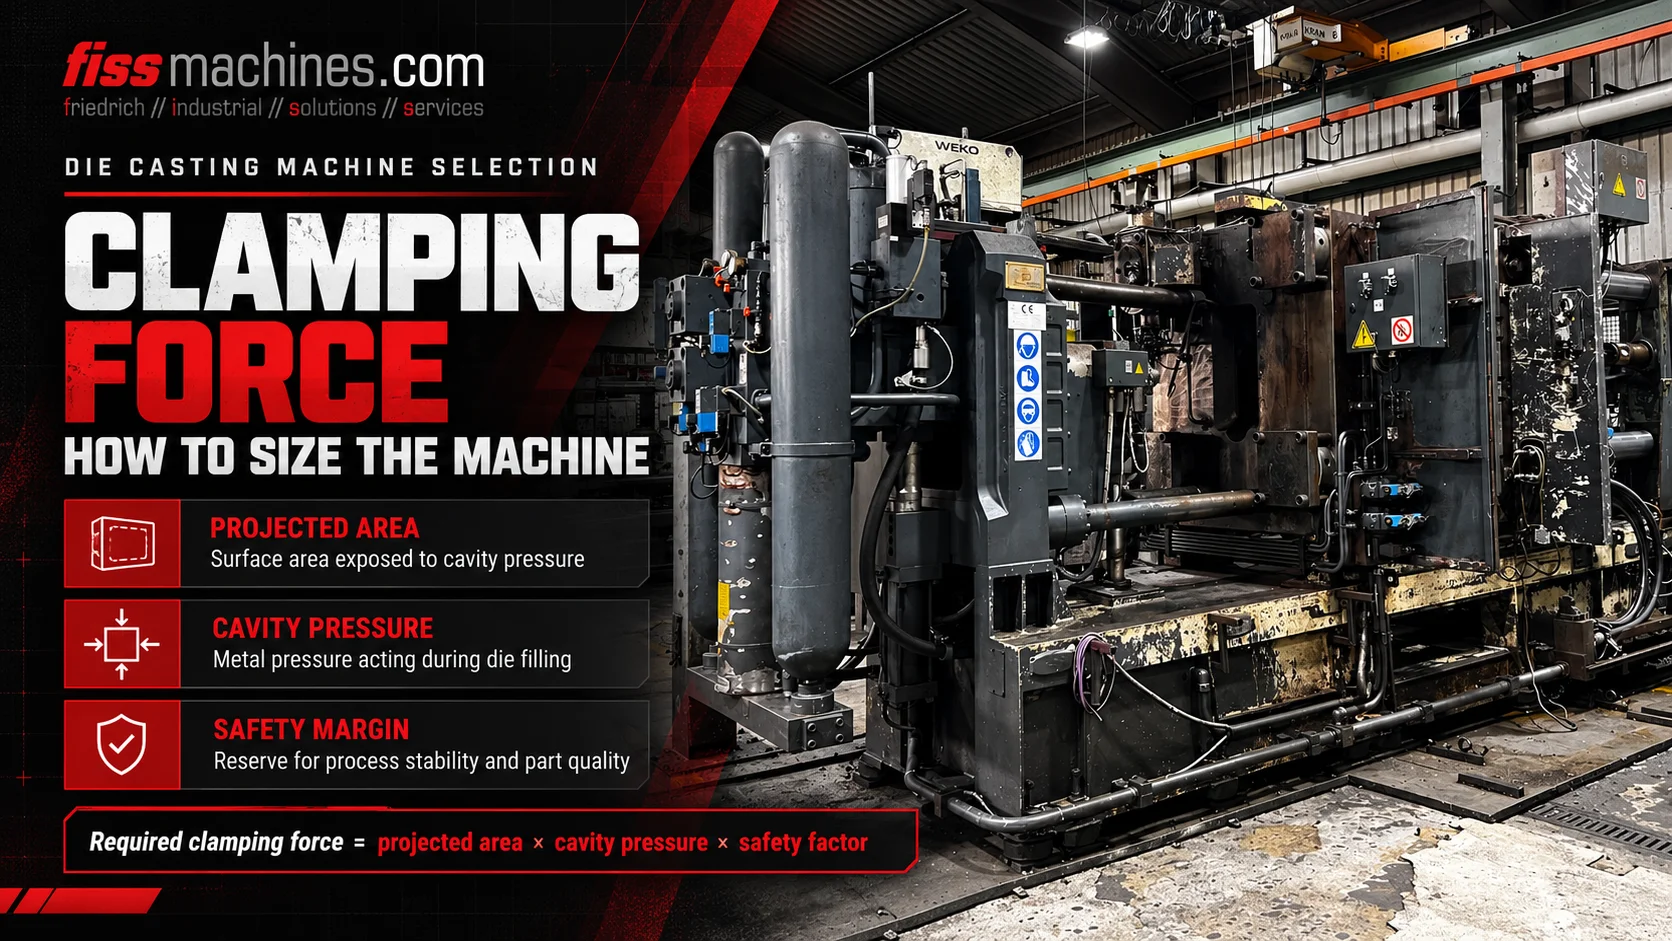
Jako zjednodušenou první kontrolu vypočítejte sílu potřebnou k otevření formy jako součin účinné promítnuté plochy a tlaku kovu. Použijte odpovídající technickou rezervu a výsledek porovnejte s užitnou upínací kapacitou stroje. Plocha se měří ve směru dělicí roviny formy a musí zahrnovat oblasti celého vtokového a přetokového systému, které jsou relevantní z hlediska tlaku, nikoli pouze viditelný hotový odlitek.
Proč má roztavený kov tendenci otevírat uzavřenou formu
Během vstřikování a zvyšování tlaku působí roztavený kov na povrchy vymezující vyplněnou dutinu a příslušný přívodní systém. Výsledná složka síly ve směru otevírání formy má tendenci oddělit obě poloviny formy.
Uzavírací jednotka musí této oddělovací nebo otevírací síle čelit. Pokud je dostupná síla pro dané podmínky odlévání nedostatečná, mohou se dělící plochy místně otevřít a může dojít k tvorbě otřepů nebo k jiným problémům s kvalitou.
Jmenovitá upínací síla stroje není totéž jako vstřikovací tlak. Tyto dvě veličiny popisují odlišné fyzikální veličiny. Stejně tak může být stroj s vysokou udávanou upínací silou stále nevhodný z důvodu geometrie desek, rozteče sloupů, kapacity vstřiku nebo výšky formy.
Tlak ve formě
Tlak působící na vyčnívající oblasti dutiny a vtoku vytváří otevírací zatížení.
Účinná tlaková plocha
Příslušná geometrie se promítá na dělicí rovinu formy.
Zavírací síla stroje
Zajišťovací systém působí proti otevírací síle v rámci svých jmenovitých provozních mezí.
Co patří do promítnuté plochy?
Plocha odlitku je relevantní plocha vyplněného odlévacího systému při pohledu ve směru otevírání, nikoli celková vnější povrchová plocha trojrozměrného dílu. U zvoleného nástroje je třeba zohlednit nejen samotný odlitek, ale také vtoky, rozvody a přetokové prvky, které mají vliv na tlak.
Odborná literatura popisuje také další oblasti v odlévacím systému, na které působí tlak a které závisí na stroji a procesu. Přesnou účinnou plochu je proto nutné odvodit z uspořádání formy a vstřikovacího systému, nikoli odhadovat na základě fotografie nebo hmotnosti dílu.
Dva odlitky s odlišnou hmotností mohou vyžadovat podobné uzavírací síly, pokud jsou jejich efektivní promítnuté plochy a tlaky při odlévání podobné. Naopak relativně lehký, ale plochý a široký díl může mít značnou promítnutou plochu.
Názorný příklad výpočtu upínací síly
Pro jednotný systém jednotek lze zjednodušený odhad síly potřebné k otevření vyjádřit vztahem Fopening [kN] =Aprojected [cm²] ×pmetal [bar] / 100. Přepočet jednotek vychází z toho, že 1 bar působící na plochu 1 cm² odpovídá síle 10 N.
Uvažujme hypotetickou efektivní promítnutou plochu 800 cm² a předpokládaný efektivní tlak na kov 600 bar. Výsledná odhadovaná otevírací síla je 800 × 600 / 100 = 4 800 kN. Pokud bychom čistě pro ilustraci zvolili technický koeficient 1,25, srovnávací hodnota by činila 6 000 kN.
Tato rezerva v tomto příkladu není univerzálním bezpečnostním faktorem ani výrobcem schváleným jmenovitým výkonem stroje. Skutečný návrh musí zohlednit konstrukci formy, uspořádání jader, skutečný průběh tlaku, vstřikovací jednotku, specifikaci stroje a příslušná technická pravidla.
| Vstupní údaje | Ilustrativní hodnota | Význam |
|---|---|---|
| Efektivní promítnutá plocha A | 800 cm² | Předpokládaná promítnutá plocha relevantní pro tlak |
| Tlak v kovu p | 600 bar | Předpokládaný tlak působící v naplněném systému |
| Vypočtená síla potřebná k otevření | 4 800 kN | 800 × 600 ÷ 100 |
| Ilustrativní rezerva | 1,25 | Pouze příklad; není všeobecně platný |
| Ilustrativní srovnávací hodnota | 6 000 kN | 4 800 × 1,25 |
Proč je nutné hodnotu tlaku volit pečlivě
Vstřikování do lisovacích forem má různé fáze rychlosti a tlaku. Hodnota naměřená na hydraulickém pohonu nemůže být přímo nahrazena efektivním tlakem kovu ve formě, aniž by bylo pochopeno fungování vstřikovacího systému, zesilovacího mechanismu a přenosu tlaku.
Tlak kovu se může během plnění dutiny a tuhnutí měnit. Konstrukce formy, zamrzání vtoku, tlakové špičky a načasování zesílení mohou všechny ovlivnit, které zatěžovací podmínky jsou relevantní pro dimenzování stroje.
Při seriózní projektové práci používejte ověřená data o odlitcích a stroji, procesní výpočty a specifikace odpovědného výrobce nebo konstruktéra nástrojů, místo abyste se spoléhali na obecné hodnoty z internetu.
Veličina na straně pohonu
Vyžaduje správný přepočet stroje, aby bylo možné jej vztáhnout k tlaku v kovu.
Veličina na straně odlitku
Musí být vázáno na skutečné podmínky vstřikování a zesílení.
Přechodové zatížení
Je třeba jej zohlednit v případě potřeby při posuzování nástrojů a procesů.
Proč může být stroj s dostatečnou upínací silou přesto nevhodný
Stroj musí fyzicky pojmout lisovací formu. O volném prostoru mezi sloupy, rozměrech desek, upevnění formy, minimální a maximální výšce formy, zdvihu otvoru a uspořádání vyhazovačů závisí, zda lze nástroj používat.
Vstřikovací jednotka musí mít vhodný objem vstřiku a zdvih, kompatibilní vstřikovací pouzdro nebo systém s horkou komorou a správný procesní rozsah pro danou slitinu. Stroj může také vyžadovat hydraulické okruhy pro vytahování jader, vakuová rozhraní, regulaci teploty formy a kompatibilní zařízení pro vytažení a postřik.
Komplexní posouzení propojuje geometrii dílu a nástrojů s výběrem stroje a požadovaným výrobním cyklem. Jmenovitá upínací síla je pouze jednou ze složek tohoto rozhodnutí.
- Efektivní promítnutá plocha včetně vtokového kanálu a přetokového systému
- Požadovaný tlak kovu a profil vstřikování
- Jmenovitá a užitná upínací síla
- Rozteč sloupů a užitná plocha desky
- Přípustná výška formy a požadovaný zdvih otevření
- Kapacita vstřiku, konfigurace pouzdra nebo vstřikovacího systému
- Funkce vyhazovače a vytahovače jádra
- Připojení pro regulaci teploty, vakuum a automatizaci
Co je třeba zkontrolovat u použitého stroje s požadovanou silovou třídou
U použitého tlakového licího stroje ověřte skutečný model, deklarovanou hodnotu upínací síly a technický stav. Prohlédněte si táhla, desky, kolenové nebo hydraulické zajišťovací prvky, centrální mazání, zpětnou vazbu o polohě zajištění a veškerou relevantní historii údržby.
Stroj by měl být pokud možno zkontrolován za odpovídajících provozních podmínek. Čistý vizuální výsledek ani hodnota uvedená na typovém štítku však samy o sobě nemohou dokázat plný výkon při odlévání s novou formou.
Společnost FISS nabízí použité stroje s chladnou i horkou komorou různých velikostí, stejně jako kompletní odlévací linky. Konečná konfigurace by měla být vybrána na základě ověřených požadavků na nástroje a výrobu.
Často kladené otázky týkající se upínací síly při tlakovém lití
Jaký je rozdíl mezi upínací silou a vstřikovacím tlakem?
Upínací síla je mechanická síla působící proti otevírání formy, obvykle udávaná v kN. Vstřikovací tlak nebo tlak kovu je tlak působící na roztavený materiál a obvykle se udává v barech nebo MPa.
Určuje hmotnost odlitku velikost stroje?
Ne sama o sobě. Základní výpočet upínací síly závisí na efektivní projekční ploše a tlaku kovu. Dalšími požadavky jsou objem vstřiku a geometrie výlisků.
Ovlivňuje posuv jádra výběr stroje?
Ano. Geometrie a zajištění jádrového šoupátka mohou ovlivnit lokální zatížení nástrojů a příslušnou konstrukční rezervu; hydraulické okruhy a řídicí funkce musí být rovněž vzájemně sladěny.
Je vždy nutná bezpečnostní rezerva 1,25?
Ne. Údaj v příkladu je pouze ilustrativní. Platné bezpečnostní rezervy závisí na konstrukční metodě, konstrukci lisovací formy a specifikacích stroje a nástroje.
Stačí dostatečná upínací síla k schválení použitého stroje?
Ne. Je třeba zkontrolovat také rozteč sloupů, desky, výšku formy, zdvih otvoru, vstřikovací jednotku, vyhazovače, vytahování jádra, automatizaci, bezpečnost a skutečný stav stroje.
Vyberte si použitý tlakový licí stroj na základě ověřených technických údajů
Společnost FISS podporuje mezinárodní nákup a prodej použitých strojů s chladnou i horkou komorou. Porovnejte vypočítané procesní požadavky s kompletní specifikací a stavem stroje.
Zobrazit použité tlakové licí strojeTechnický základ a zdroje
Technický vzorec a princip promítnuté plochy: Handbuch Urformen, kapitola 1.6.4.1.1, rovnice 1.45–1.46. Čísla v příkladech jsou výslovně hypotetická; tolerance nepředstavují obecné schválení konstrukce. Původní text a příklad.