



Vysvětlení vad při tlakovém lití: pórovitost, smrštění, studené spoje a puchýře
I vizuálně vyhovující tlakový odlitek může obsahovat póry, smršťovací dutiny nebo lokální vady. Některé vady se projeví až po CNC obrábění, vystavení teplu nebo zkoušce těsnosti. K zajištění stálé kvality proto nestačí pouze kontrola povrchu: je nutné posoudit přípravu kovu, profil vstřiku, odvětrání formy, regulaci teploty a stav odlévacího zařízení jako jeden souvislý proces.
Jaké jsou nejčastější vady při vysokotlakém tlakovém lití?
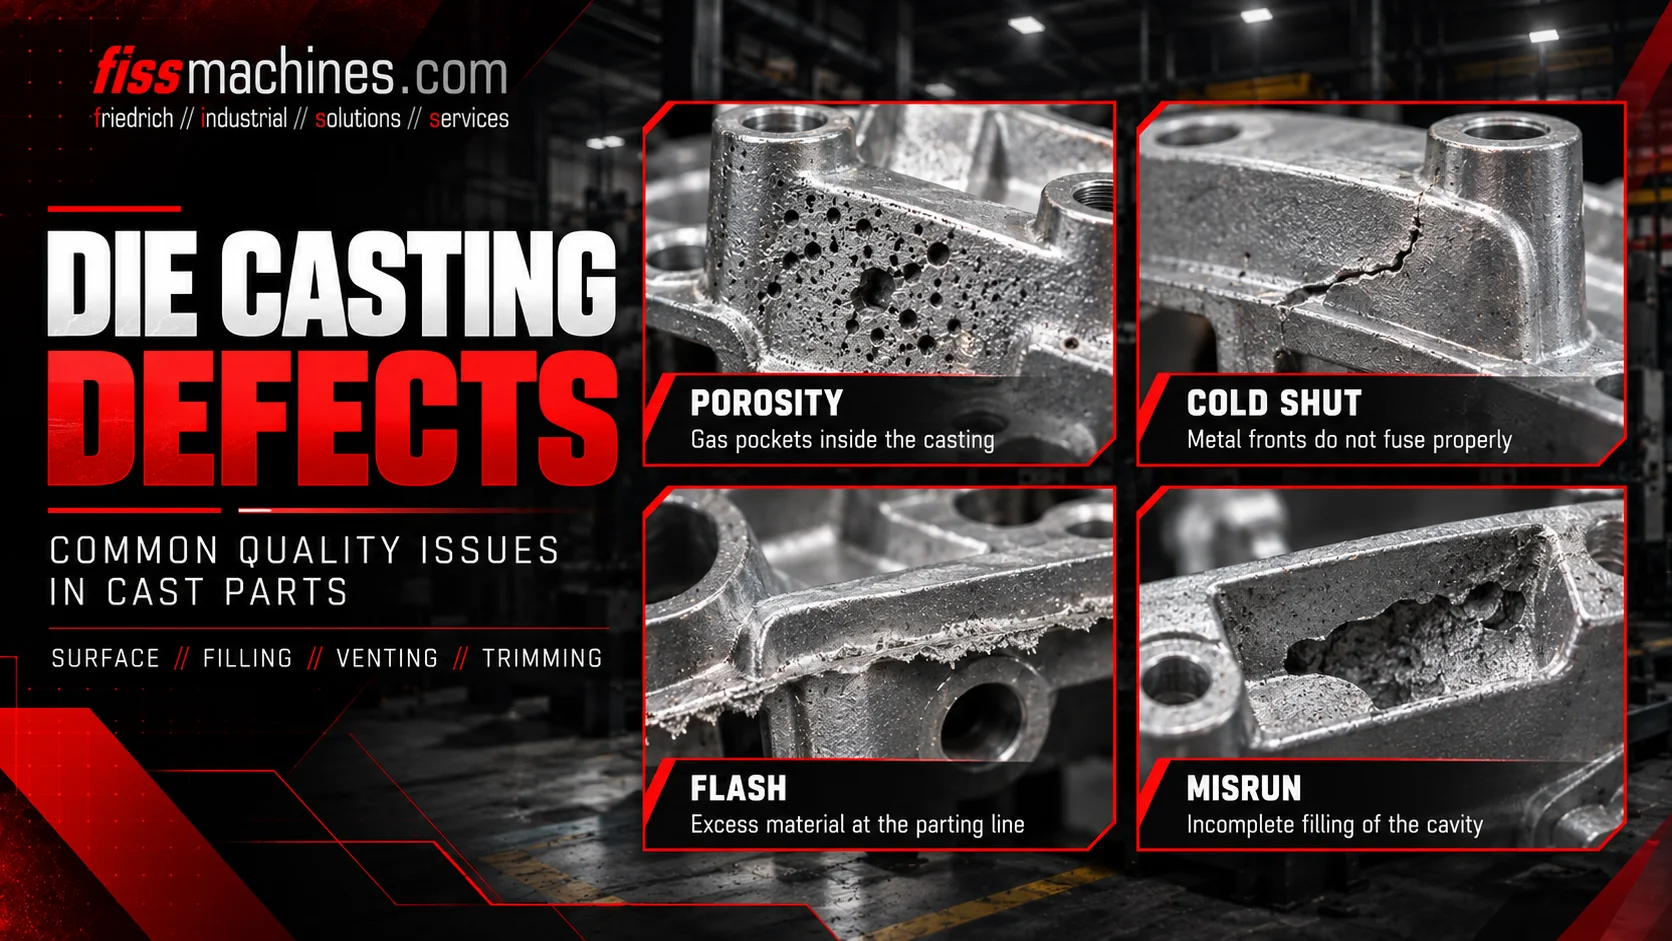
Mezi důležité skupiny vad patří plynová poréznost způsobená zachycenými nebo uvolněnými plyny, smršťovací poréznost spojená s kontrakcí při tuhnutí, studené spoje, kde se čela taveniny správně nespojí, nedolité části, kde není dutina zcela vyplněna, a puchýře, které se mohou objevit po zahřátí. Jejich pouhý výskyt není vždy dostatečný pro spolehlivou diagnostiku příčiny.
Proč název vady ještě neznamená diagnózu
Stejný vizuální příznak může souviset s různými příčinami. Póry mohou vzniknout v důsledku zachyceného vzduchu, plynů uvolňovaných ze zbytků, úpravy taveniny nebo objemového smrštění během tuhnutí. V jednom odlitku se mohou vyskytovat i různé mechanismy.
Analýza příčin musí propojit umístění a morfologii vady s křivkou vstřikování, uspořádáním vtoků a odvzdušňovacích kanálů, kvalitou taveniny, teplotou formy, recepturou stříkání a následným zpracováním. Zjednodušení všech vad na jediné nastavení tlaku nebo teploty vede k nespolehlivým opravám.
| Vada | Typické pozorování | Možné přispívající faktory |
|---|---|---|
| Pórovitost způsobená plynem | Dutiny vyplněné plynem, někdy zaoblené | Vtažený vzduch, procesní plyny, omezené odvětrávání nebo plyny vznikající při tavení |
| Poréznost způsobená smršťováním | Dutiny související se smrštěním během tuhnutí | Horká místa, omezení přívodu, přenos tlaku a dráha tuhnutí |
| Studené uzavření | Šev nebo linie, kde se setkávají dvě kovové fronty | Předčasné ochlazení, oxidové vrstvy a nevhodná dráha plnění |
| Chybný odlitek | Nevyplněná část dutiny | Nedostatečná tekutost nebo nevhodné podmínky plnění |
| Puchýř | Vystouplá povrchová bublina, často po vystavení teplu | Expanze vnitřního zachyceného plynu blízko povrchu |
Pórovitost způsobená plynem: odkud pochází zachycený plyn?
U strojů s chladicí komorou může nevhodný počáteční pohyb pístu vyvolat převrácené vlny taveniny ve vstřikovací objímce a zachytit vzduch ještě předtím, než kov dosáhne vtoku. Přebytečný vzduch v kanálku a dutině musí uniknout během velmi krátké fáze plnění.
Plyny mohou vzniknout také při zahřátí zbytků uvolňovacího prostředku nebo maziva. Místní ucpání odvětrávacích otvorů může zvýšit množství plynu, které v odlitku zůstane. U zpracovávané slitiny je rovněž nutné zohlednit čistotu taveniny a obsah rozpuštěných plynů.
Účelem odvzdušňovacích systémů, přetokových kapes a případně vakuové podpory je snížit zachycování plynů. Žádné z těchto opatření však automaticky nekompenzuje nepříznivý profil plnění nebo nadměrné zbytky rozstřiku.
Řízená první fáze
Vyhněte se nevhodným vlnám taveniny a s nimi spojenému zachycování vzduchu.
Otevřené plynové cesty
Zkontrolujte odvětrávací otvory, přetokové oblasti a vakuová rozhraní, jsou-li nainstalována.
Opakovaná aplikace
Zabraňte nadměrným zbytkům a nekontrolovanému uvolňování plynů.
Jak se smršťovací dutiny liší od plynových pórů
Tekutý kov se při ochlazování a tuhnutí smršťuje. Tam, kde postup tuhnutí a přenos tlaku nedokážou tuto změnu objemu vykompenzovat, mohou vzniknout lokální smršťovací dutiny nebo mikroporozita.
V praxi může být rozlišení mezi plynovou a smršťovací pórovitostí obtížné, zejména pokud se tyto mechanismy překrývají. Tvar a umístění poskytují vodítka, ale nemusí prokazovat původ. Může být nutné provést metalografické vyhodnocení, rentgenové vyšetření nebo CT v kombinaci s analýzou procesu.
Mezi důležité faktory patří teplota formy, tloušťka průřezu, lokální přehřátá místa, zamrznutí vtoku, načasování tlaku a celková konstrukce plnění. Samotné zvýšení intenzity nezaručuje zlepšení, pokud nelze tlak přenést do dotčené zóny.
Studené spoje a nesprávné plnění: související, ale ne totožné jevy
K studenému spojení dochází, když se sousední proudy kovu setkají, aniž by vytvořily pevné spojení. Může se projevit jako viditelná čára nebo šev. K tomuto jevu mohou přispívat oxidové vrstvy, lokální ochlazení a také úhel a rychlost, s jakými se čela kovu setkávají.
Nedoplnění znamená, že dutina nebyla zcela vyplněna; chybí roh, tenké žebro nebo jiný prvek. Mezi možné příčiny patří nedostatečná teplota kovu, nevhodná konstrukce vtoku a vtokového kanálu, nadměrný odpor toku nebo nedostatečný plnicí výkon.
Vhodná nápravná opatření závisí na konkrétním mechanismu plnění. Prohlédnutí výsledků simulace, teplot formy a vstřikovacích křivek může být užitečnější než úprava jediného parametru stroje bez podložených důkazů.
Neúplné spojení
Dvě čela se setkávají, ale nedochází k jejich spojení do pevné souvislé oblasti.
Neúplné vyplnění
Tavenina nedosáhne do celé dutiny nebo ji nevyplní.
Porovnejte důkazy
Porovnejte polohu vady se směrem toku, teplotou a údaji o vstřiku.
Proč se po zahřátí mohou objevit puchýře
Plyn uvězněný blízko povrchu se může při následném zahřívání roztahovat a vytvořit lokálně vyvýšenou oblast nebo puchýř. To je zvláště důležité v případě, že se plánuje tepelné dodatečné zpracování, protože tlakově litá odlitky s významným množstvím uvězněného plynu mohou být nevhodné pro určité podmínky tepelného zpracování.
Riziko závisí na slitině, kvalitě odlitku, umístění plynu, teplotě a průběhu procesu. Ne každý povrchový puchýř má přesně stejnou příčinu, proto může rozříznutý vzorek a příslušné záznamy o procesu pomoci odlišit puchýře způsobené plynem od jiných povrchových poškození.
Preventivní opatření začínají již v počáteční fázi: řízené plnění, vhodné odvětrávání, přizpůsobený proces použití uvolňovacího prostředku a stabilní teplota formy.
Které zkoušky pomáhají spolehlivě identifikovat vady?
Vizuální kontrola a kontrola rozměrů jsou užitečné pro odhalení povrchových vad, ale vnitřní pórovitost vyžaduje další metody. V závislosti na součásti a jejích kritériích přijatelnosti mohou být vhodné rentgenová kontrola, průmyslová počítačová tomografie, řezání, metalografie, stanovení hustoty nebo zkouška těsnosti.
Zvolte metodu měření podle funkčních požadavků. Těsnicí plocha, konstrukční oblast a dekorativní část mohou vyžadovat odlišná kritéria přijatelnosti; považovat každou póru za stejně kritickou by bylo zavádějící.
U opakujících se vad zdokumentujte polohu dutiny, číslo výstřiku, teplotní podmínky, změny obsluhy a charakteristiky stroje. Korelace těchto záznamů je často informativnější než kontrola izolovaných zmetků.
- Zaznamenejte polohu vady na definovaném výkresu dílu
- Určete, zda se jedná o povrchovou nebo vnitřní vadu
- Zkontrolujte manipulaci s taveninou, dávkování a profil vstřiku
- Zkontrolujte odvětrávací otvory formy, přetoky a případný vakuový systém
- Zkontrolujte recepturu nástřiku a tepelné podmínky formy
- Vyberte vhodnou metodu ověření požadované funkce
- Zaznamenejte nápravná opatření a porovnejte naměřené výsledky
Jak stav odlévací buňky ovlivňuje konzistenci kvality
Stav stroje hraje důležitou roli, když je třeba opakovat tlak a rychlost v tisících cyklů. Opotřebované vstřikovací komponenty, nestabilní hydraulika, poruchová zařízení pro regulaci teploty formy nebo nespolehlivé rozhraní mezi dávkováním, stříkáním a vytahováním mohou přispívat k variabilitě procesu.
Při prohlídce použitého lisu na tlakové lití nebo kompletní linky ověřte vstřikovací systém a dostupnost záznamů o procesu, stejně jako jmenovitou upínací sílu a kapacitu vstřiku. Společnost FISS podporuje mezinárodní nákup a prodej použitých lisů na tlakové lití a automatizačních zařízení.
Často kladené otázky týkající se vad tlakového lití
Jsou plynová poréznost a smršťovací poréznost totéž?
Ne. Plynová poréznost souvisí s uvězněnými nebo uvolněnými plyny; smršťovací poréznost souvisí s kontrakcí při tuhnutí a nedostatečnou lokální kompenzací. Mohou se vyskytovat i smíšené formy.
Dokáže rentgenová kontrola odhalit všechny vady?
Žádná jednotlivá metoda nedokáže detekovat všechny vady za všech podmínek. Detekovatelnost závisí na velikosti vady, jejím umístění, tloušťce materiálu a použité metodě kontroly.
Proč vznikají studené spoje?
Mohou vzniknout, když se setkají oddělené kovové čela bez pevného spojení, například v důsledku teplotního rozdílu, oxidových vrstev nebo nepříznivého toku kovu.
Odstraňuje zvýšení vstřikovacího tlaku vady způsobené smrštěním?
Ne automaticky. Účinek závisí na načasování tlaku, tuhnutí vtoku, podávání materiálu a místních teplotních podmínkách.
Mohou se po tepelném zpracování objevit puchýře?
Ano. Plynové bubliny uvězněné v blízkosti povrchu odlitku se mohou během ohřevu roztahovat a vytvářet viditelné puchýře, v závislosti na slitině a podmínkách zpracování.
Posuďte požadavky na svůj stroj pro tlakové lití a na výrobní proces
Společnost FISS nabízí použité tlakové licí stroje, vybavení a kompletní licí linky. Pro spolehlivý výběr porovnejte procesní požadavky, stav vstřikovacího systému a dostupnou automatizaci.
Prohlédněte si nabídku použitých tlakových licích strojůTechnické podklady a zdroje
Technické podklady: Příručka Urformen, kapitoly 1.6.4.1.2 (plnění), 1.6.4.1.4 (odvzdušnění) a 1.8 (kvalita/simulace). Metody kontroly a pokyny k určení příčin vycházejí z obecného technického kontextu, nejedná se o neověřenou diagnózu. Původní text.
