
Doba cyklu tlakového lití: Identifikace úzkých míst a optimalizace postupů
Doba cyklu tlakového lití určuje, kolik dílů lze vyrobit za jednu směnu a tedy i to, kolik ve skutečnosti stojí jedna strojová hodina. Číslo zobrazené na displeji stroje však málokdy vysvětluje, kam se ten čas ztrácí. Zavření formy, dávkování, vstřik, tuhnutí, otevření, vyjmutí, ostřik a manipulace – to vše se odehrává ve stejném časovém úseku. Najít krok, který skutečně omezuje výkon, a zkrátit jej bez snížení kvality, je spíše systematickým úkolem než pouhým zrychlením všech nastavení.
Jak najít úzké místo v cyklu tlakového lití?
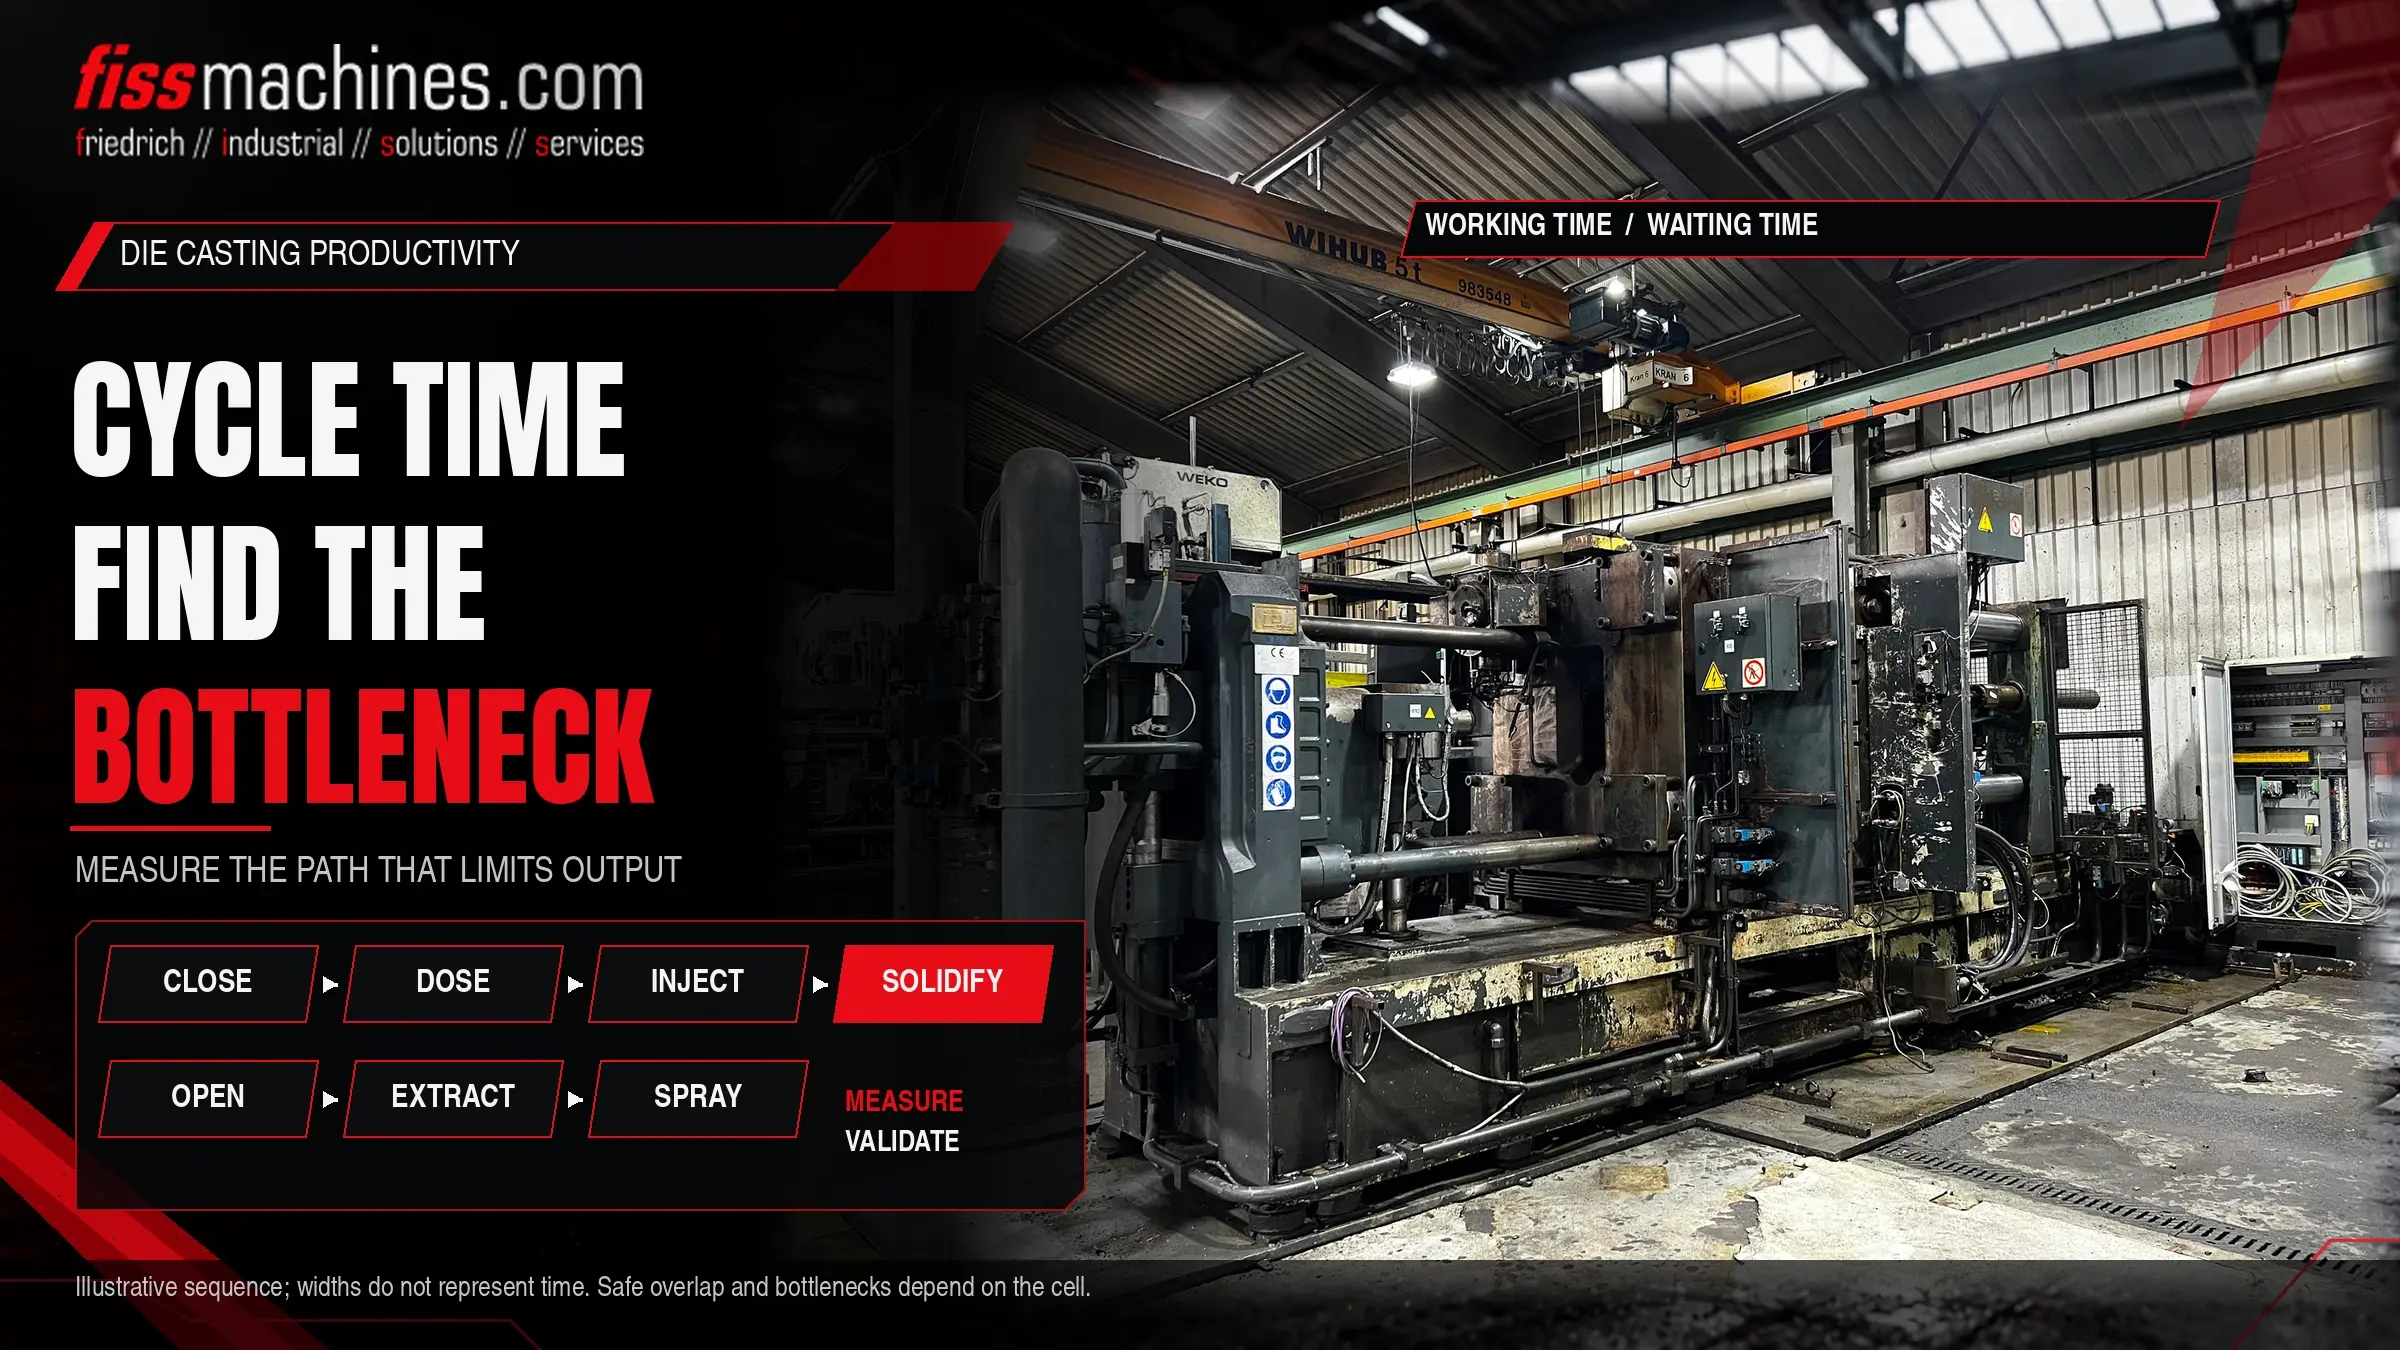
Rozdělte cyklus na jednotlivé kroky, změřte dobu trvání každého z nich na základě mnoha odlitků a označte, které kroky probíhají postupně a které paralelně. Úzkým místem je krok na sekvenční cestě, tedy na kritické cestě, který trvá nejdéle nebo se nejvíce liší. Pouze zkrácení tohoto kroku zkrátí celý cyklus; zrychlení paralelních kroků nic nezmění.
Doba tuhnutí je často největším jednotlivým časovým blokem, ale je úzce spjata s kvalitou dílu a teplotou formy. Úspory času lze obvykle snáze najít v čekacích dobách, manipulaci a postřikových sekvencích.
Z čeho se skládá cyklus tlakového lití
Přesné pořadí závisí na typu stroje, dílu a automatizaci, ale buňka s studenou komorou obvykle prochází níže uvedenými kroky. U strojů s horkou komorou je dávkování nahrazeno plněním pomocí husího krku, což tuto část sekvence značně zkracuje.
| Prvek | Hlavní faktory | Typické páky | Riziko v případě nedbalého zkrácení |
|---|---|---|---|
| Zavírání a zajištění formy | Zdvih desky, profil rychlosti, fáze ochrany formy | Optimalizované zdvihy a přechody rychlosti | Méně účinná ochrana formy, nárazy na formu |
| Dávkování a lití | Pohyb pánve nebo dávkovací pece, hmotnost dávky | Začít dávkovat dříve, souběžně se zavíráním formy, pokud je to bezpečné | Kov chladne v pouzdře, nerovnoměrný polotovar |
| Odlitek a intenzifikace | Procesní požadavky na díl | Obvykle velmi malé; nejde o typické úzké místo | Přímý vliv na plnění a pórovitost |
| Tuhnutí (formovací nástroj uzavřen) | Tloušťka stěny, slitina, teplota formy, uspořádání chlazení | Chlazení formy a tepelná rovnováha, lokální chlazení | Deformace, trhliny za tepla, problémy s vyhazováním |
| Otevření formy, vytahování jádra, vyhazování | Záběry, sekvence posuvů, pohyb vyhazovače | Překrývající se pohyby, pokud to ovládání umožňuje | Kolize, poškození posuvníků nebo odlitku |
| Vyjímání | Dráha robota nebo vyhazovače, uchopení, kontrola dílu | Kratší dráhy, dřívější vstup do oblasti formy | Riziko kolize, nestabilní uchopení |
| Stříkání a ofukování | Velikost formy, rozptylový vzor, tepelné požadavky | Optimalizovaný program postřiku, méně, ale cílený postřik | Pájení, přilepení, změna teploty matrice |
Správné měření cyklu
Jedno měření stopkami nestačí. Délka jednotlivých kroků cyklu se liší a občasné dlouhé čekání často stojí více než mírně pomalý pohyb. Nejužitečnější údaje pocházejí z časových značek řídicích signálů, které dokáže zaznamenat mnoho řídicích systémů strojů a robotů. Pokud to není možné, praktickou alternativou je videozáznam několika cyklů.
Definujte začátek a konec každého kroku
Používejte jasné signály, jako například „formovací nástroj zajištěn“ nebo „robot mimo oblast formovacího nástroje“, aby byl stejný krok pokaždé měřen stejným způsobem.
Zaznamenejte mnoho cyklů
Zaznamenejte reprezentativní období včetně běžných poruch. Průměrné hodnoty zakrývají odchylky; sledujte také rozptyl a odlehlé hodnoty.
Nakreslete posloupnost
Jednoduchý časový sloupcový graf ukazuje, které kroky se překrývají a které na sebe čekají. Nejdelší řetězec závislých kroků představuje kritickou cestu.
Oddělte čekání od práce
Označte každé období, ve kterém je jednotka připravena, ale čeká na signál. Čekací doba je často nejlevnější čas, který lze odstranit.
Typické úzké profily v praxi
Tuhnutí a teplota formy
Doba, po kterou zůstává forma uzavřená, je určena nejtlustšími částmi a tím, jak dobře forma odvádí teplo. Zkrácení této doby bez zlepšení chlazení s sebou nese riziko deformace nebo problémů s vyhazováním výlisků. Skutečné zlepšení zde obvykle přináší samotná forma: chladicí kanály, lokální chlazení nebo vyváženější tepelné rozložení, často v kombinaci s přizpůsobenou jednotkou pro regulaci teploty.
Stříkání
Stříkání chladí a chrání povrch formy, jedná se tedy jak o časovou překážku, tak o tepelný nástroj. Stříkací program, který se vyvíjel v průběhu let, často obsahuje nadbytečné průchody. Jeho zkrácení je třeba zvážit s ohledem na teplotu formy a riziko ulpívání materiálu.
Periferní zařízení a protokoly komunikace
Roboty pro vyjímání, postřikovače, ořezávací lisy a dopravníky komunikují se strojem prostřednictvím signálů. Konzervativní blokování nebo pomalá komunikace přidávají sekundy, které se nikde v nastavení stroje neobjevují. Náš článek o automatizaci v odlévací buňce popisuje typická periferní zařízení a jejich úkoly.
Dávkování
Pokud pánve nebo dávkovací pec nestačí, stroj čeká se zavřenou formou nebo prázdným pouzdrem. Dávkovací kapacita a přesnost by proto měly být zkontrolovány v rámci každé analýzy cyklu. Rozdíly mezi typy pecí jsou popsány v článku Dávkovací, tavicí nebo udržovací pec?
Zlepšení sekvence bez ohrožení kvality
Zlepšení sekvence fungují nejlépe jako kontrolované experimenty. Měňte vždy jen jednu věc, nechte stroj běžet dostatečně dlouho, aby bylo dosaženo tepelné rovnováhy, a porovnejte dobu cyklu, míru zmetkovitosti a kvalitu odlitků před a po změně.
Obvykle nízké riziko
Odstranění zbytečných čekacích dob, spouštění pohybů paralelně tam, kde to koncepce řízení a bezpečnosti umožňuje, zkrácení drah robotů a odstranění pomalých komunikací mezi strojem a periferními zařízeními.
Vyžaduje pečlivé ověření
Zkrácení doby tuhnutí, změna množství nebo rozložení nástřiku a zvýšení rychlosti pohybů v blízkosti formy. Tyto faktory ovlivňují teplotu formy, kvalitu odlitků a opotřebení a měly by být testovány spolu s kontrolou odlitků.
Překrývající se pohyby musí zůstat v rámci bezpečnostního konceptu stroje. Blokovací zařízení a ochranné funkce by nikdy neměly být obcházeny za účelem zkrácení doby cyklu; změny v logice související s bezpečností vyžadují kvalifikované posouzení.
Doba cyklu, prostoje a OEE
Kratší cyklus se vyplatí pouze tehdy, pokud je buňka skutečně v provozu. Celková efektivita zařízení (OEE) kombinuje dostupnost, výkon a kvalitu. Buňka s rychlým cyklem, ale častými zastávkami, dlouhými výměnami forem nebo vysokým podílem zmetků může vyprodukovat méně než pomalejší, ale stabilní buňka. Proto se vyplatí kromě analýzy cyklu zkoumat také příčiny zastavení a podíl zmetků.
OEE = dostupnost × výkon × kvalita
Dostupnost = doba provozu / plánovaná doba výroby; Výkon = (ideální doba cyklu × vyrobené kusy) / doba provozu; Kvalita = dobré kusy / vyrobené kusy. Všechny tři veličiny jsou vyjádřeny jako zlomky v rozmezí 0 až 1.
Kontrolní seznam pro analýzu doby cyklu
- Pro každý krok cyklu jsou definovány signály začátku a konce
- Data zaznamenaná během mnoha cyklů, včetně poruch
- Kritická cesta identifikována; paralelní kroky označeny samostatně
- Kvantifikovány čekací doby mezi strojem, robotem, postřikovačem a lisem
- Doba tuhnutí vyhodnocena společně s chlazením formy a teplotou
- Program postřiku zkontrolován z hlediska nadbytečných průchodů
- Dávovací kapacita a přesnost zkontrolovány vzhledem k cíli cyklu
- Zkontrolována kapacita následných kroků (ořezávání, chlazení, dopravníky)
- Každá změna je testována samostatně a vyhodnocena na základě údajů o zmetcích a kvalitě
- Dodržování bezpečnostního konceptu u každého překrývajícího se pohybu
Často kladené otázky
Je rychlejší stroj nejjednodušším způsobem, jak zkrátit dobu cyklu?
Zřídka. Pohyby stroje často tvoří jen malou část cyklu ve srovnání s tuhnutím, stříkáním a manipulací. Rychlejší stroj pomáhá pouze v případě, že jeho pohyby leží na kritické cestě.
Proč se doba cyklu po výměně formy zhoršila?
Různé formy mají odlišné tepelné chování, programy stříkání a sekvence posuvů. Každá forma vyžaduje vlastní analýzu; nastavení z jiné formy slouží pouze jako výchozí bod.
Může ořezávací lis omezovat výkon výrobní buňky?
Ano. Pokud lis, chladicí stanice nebo dopravník nedokážou včas převzít díl, robot čeká a stroj čeká s ním. Úzké místo může ležet mimo odlévací stroj.
FISS vám pomůže najít vhodné stroje a zařízení.
Pokud vaše analýza ukáže, že stroj, pec nebo periferní zařízení omezuje výkon, FISS vám pomůže vybrat vhodné použité zařízení pro váš díl a požadovaný výrobní cyklus.