



Vysvětlení nízkotlakého lití pod tlakem: proces, stroje a aplikace
Nízkotlaké lití do formy (LPDC) plní trvalou kovovou formu zespodu, přičemž místo rychle se pohybujícího pístu využívá tlak plynu na povrchu taveniny. Výsledkem je klidné, kontrolovatelné plnění a odlitek, který je zásobován kovem během tuhnutí. Díky tomu je tento proces běžnou volbou pro hliníková kola a další bezpečnostně relevantní nebo tlakově těsné díly. Navzdory podobnému názvu funguje zcela odlišně od vysokotlakého lití pod tlakem a stroje jsou také konstruovány odlišně.
Jak funguje nízkotlaké lití pod tlakem?
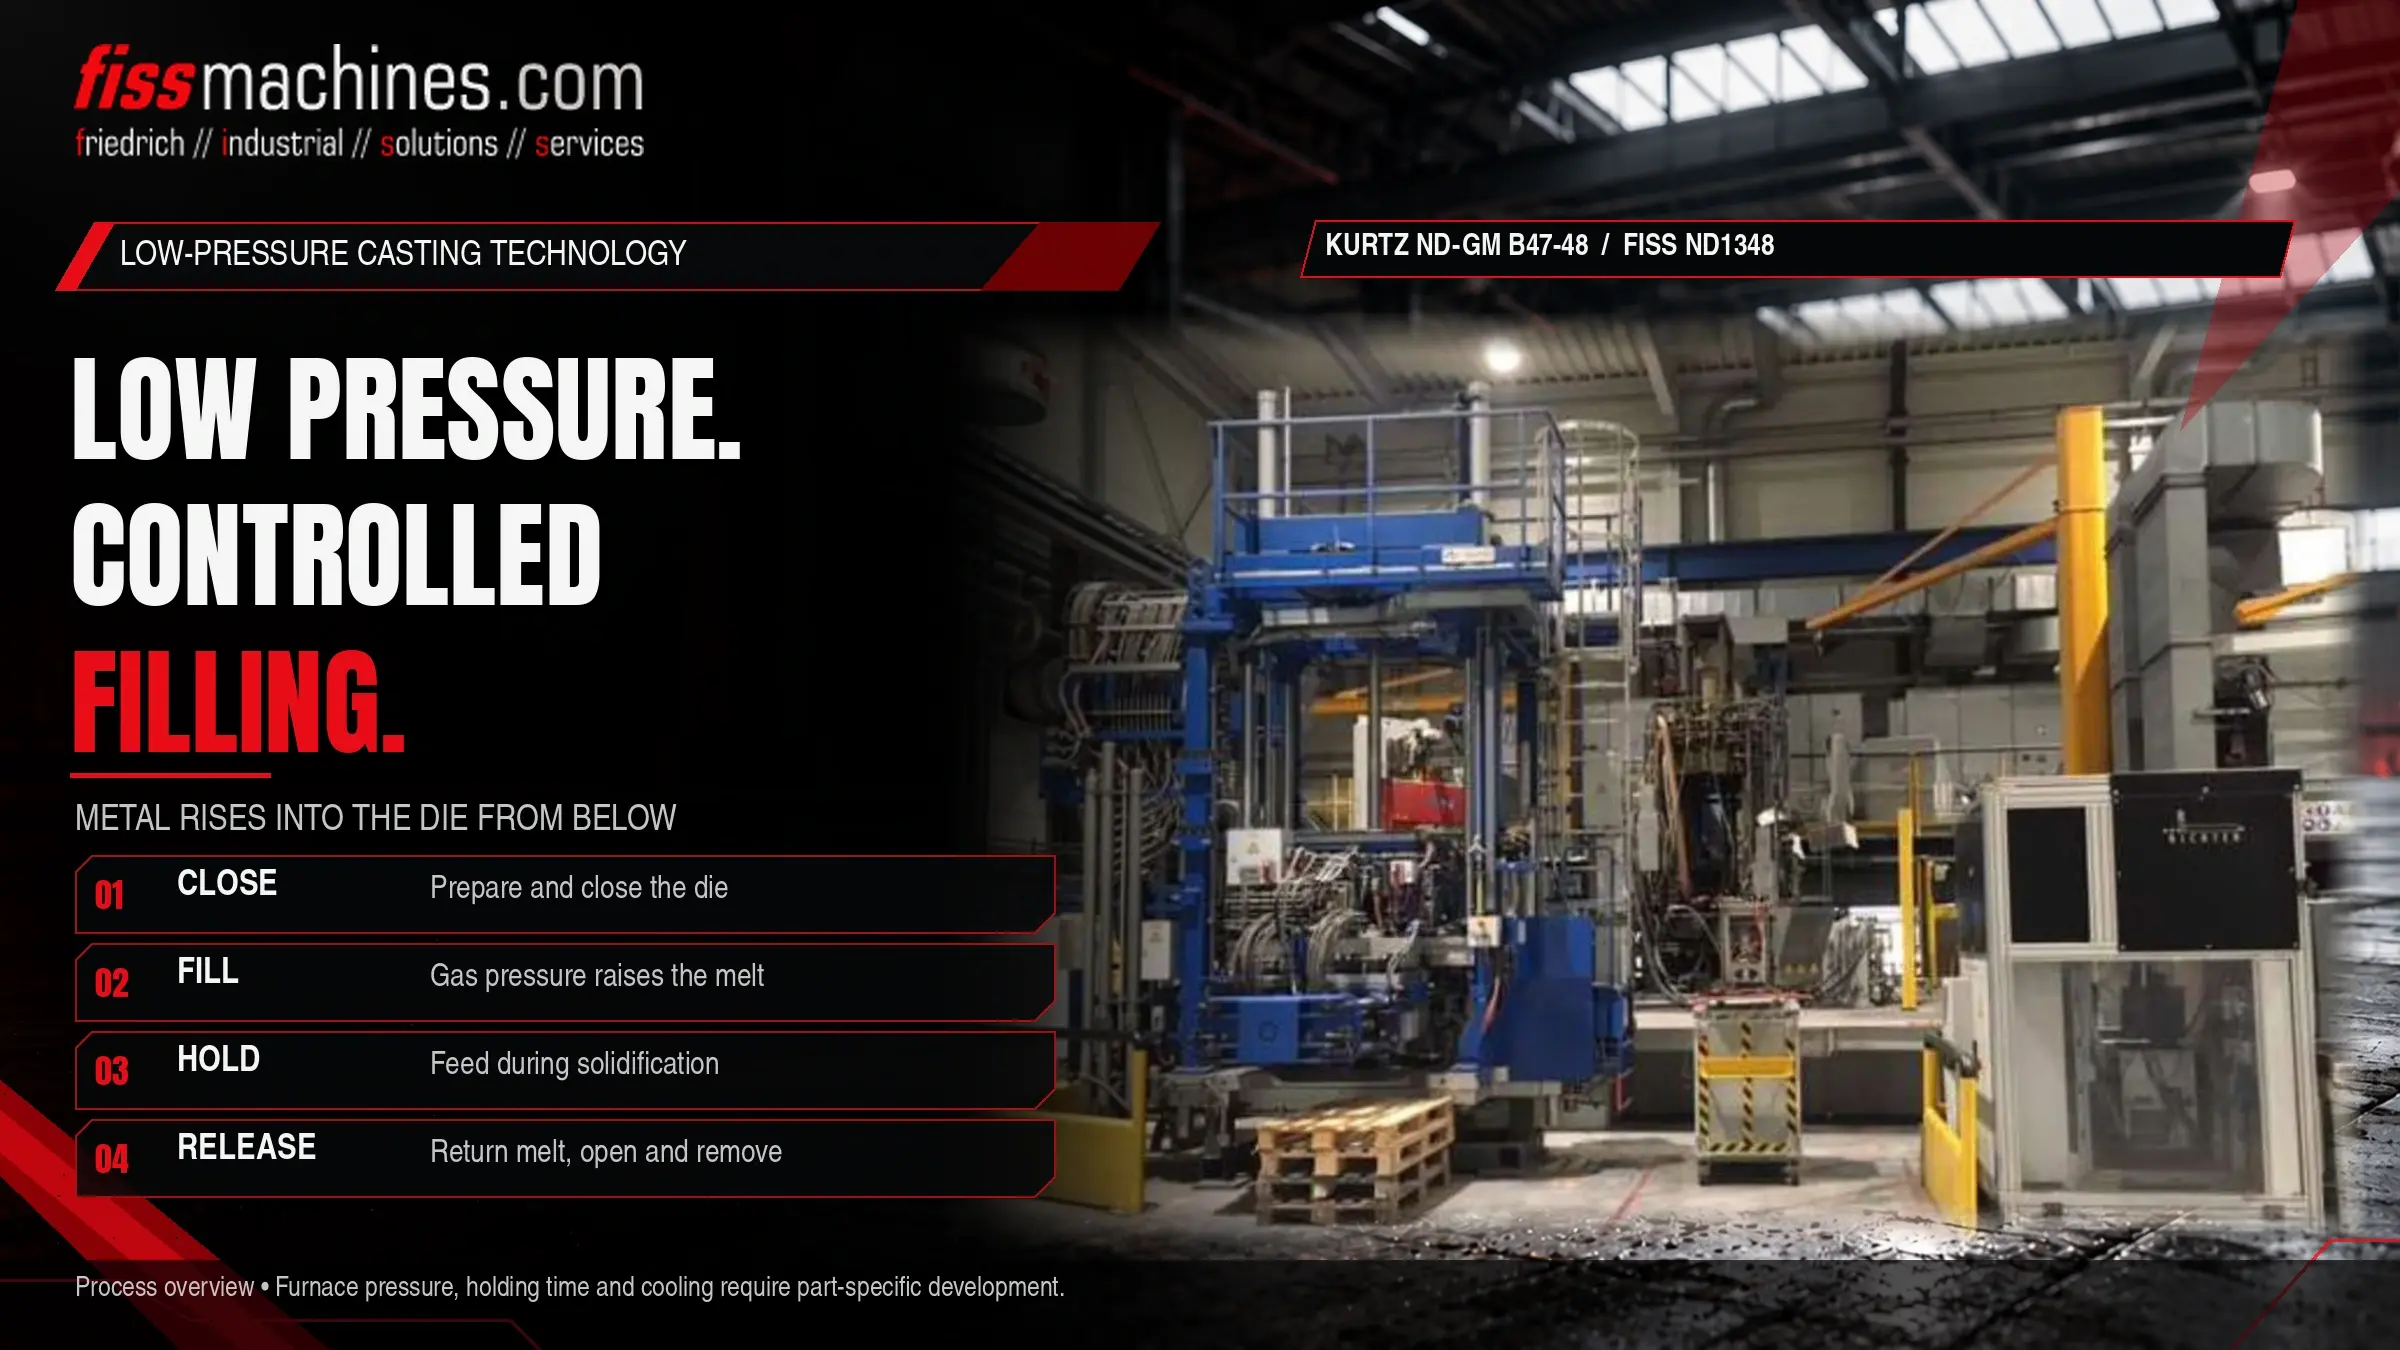
Uzavřená pec udržuje roztavený kov pod formou. Když je pec natlakována suchým vzduchem nebo inertním plynem, roztavený kov stoupá vzestupnou trubicí do dutiny formy. Tlak je udržován po celou dobu, zatímco odlitek tuhne shora dolů, takže napájecí trubice jej neustále doplňuje. Po ztuhnutí se tlak uvolní, tekutý kov v trubici odtéká zpět do pece a forma se otevře.
Ve srovnání s vysokotlakým litím pod tlakem je plnění mnohem pomalejší a tlak mnohem nižší. LPDC se proto hodí pro střední až silnější stěny, písková jádra a díly, které budou tepelně zpracovány, zatímco HPDC je volbou pro tenké stěny a velmi krátké cykly.
Nízkotlaký cyklus krok za krokem
Uzavření formy
Forma, obvykle s kovovými vložkami a často s pískovými jádry pro vnitřní geometrii, se uzavře nad pecí.
Stoupání a plnění
Tlak plynu v peci se zvyšuje podle řízené křivky. Kov stoupá vzestupnou trubkou a vyplňuje dutinu zespodu, přičemž vytlačuje vzduch směrem k odvětrávacím otvorům s relativně malým turbulenčním prouděním.
Udržení tlaku a tuhnutí
Tlak se zvyšuje a udržuje. Chlazení formy je uspořádáno tak, aby odlitek tuhnul od oblastí nejvzdálenějších od vtoku směrem k vtoku, který je zásobován tekutým kovem ve vtokové trubce.
Uvolnění tlaku a vyjmutí
Jakmile oblast vtoku ztuhne, tlak se uvolní a zbývající tekutá kovová hmota se vrací do pece. Forma se otevře a odlitek se vyjme, obvykle pomocí vytahovacího zařízení.
V procesu LPDC se kvalita řídí pomocí časové tlakové křivky pece a chlazením formy. Skutečné hodnoty tlaku závisí na výšce dílu, slitině, konstrukci formy a stroji a nastavují se během vývoje procesu.
Hlavní součásti stroje pro nízkotlaké lití
Plynotěsná udržovací pec pod formou, s víkem, těsněními a zařízením pro doplňování.
Spojuje taveninu s licí formou; je vyrobena z materiálů odolných vůči roztavené slitině a pravidelně se vyměňuje.
Poloviny formy a boční posuvníky jsou poháněny hydraulickými válci; upínací síly jsou výrazně nižší než u strojů HPDC.
Systém regulace tlaku a vzduchové a/nebo vodní chladicí okruhy pro směrové tuhnutí.
Mnoho zařízení je vybudováno jako buňky s několika stroji, centrální tavicí zónou a dopravou kovu do pecí. Udržovací pec se doplňuje mezi cykly nebo v určitých intervalech, takže úprava taveniny v předchozí fázi je stejně důležitá jako v jakémkoli jiném procesu odlévání hliníku. Přehled typů pecí používaných ve slévárnách najdete v naší kategorii použitých pecí.
Nízkotlaké versus vysokotlaké tlakové lití
Oba procesy využívají trvalé ocelové formy, avšak plnění a napájení odlitku probíhá zásadně odlišným způsobem. Tabulka je porovnává kvalitativně; skutečné hodnoty závisí na daném dílu a závodě.
| Kritérium | Nízkotlaké lití pod tlakem | Vysokotlaké lití pod tlakem |
|---|---|---|
| Plnění | Zespodu přes napouštěcí trubici, pomalu a kontrolovaně | Vstřikování pístem vysokou rychlostí přes vtoky |
| Tlak na kov | Nízký tlak plynu na povrchu taveniny | Vysoký hydraulický tlak přenášený pístem |
| Přívod během tuhnutí | Prostřednictvím napájecí trubky pod udržovacím tlakem | Prostřednictvím zesilovacího tlaku, omezeného časným tuhnutím vtoku |
| Tloušťka stěny | Středně silné až silné stěny | Možné tenké stěny |
| Jádra | Pro složité vnitřní tvary jsou možná písková jádra | Převážně kovová jádra a kluzáky |
| Tepelné zpracování | Běžně používané | U konvenčních dílů HPDC omezeno kvůli zachycenému plynu |
| Doba cyklu | Relativně dlouhá | Krátká |
| Typické slitiny | Hlavně hliník, také hořčík | Hliník, zinek, hořčík |
Za zmínku stojí také varianta zvaná lití s protitlakem, při které je komora formy rovněž pod tlakem a plnění je poháněno tlakovým rozdílem. Používá se tam, kde je zapotřebí ještě větší kontrola nad tuhnutím .
Kde se používá nízkotlaké tlakové lití
Nejznámější aplikací jsou hliníková automobilová kola, kde je klíčové symetrické plnění od středu a možnost tepelného zpracování. Mezi další typické díly patří hlavy válců s pískovými jádry, podvozky a součásti zavěšení a skříně, které musí být tlakově těsné. Obecně se nízkotlaké lití zvažuje v případech, kdy díl kombinuje střední tloušťku stěny, požadavky na integritu nebo mechanické vlastnosti a sériové objemy, které odůvodňují použití trvalých forem, ale ne nutně výkon vysokotlakého lití.
Kdy LPDC obvykle není první volbou
U velmi tenkostěnných skříní s velkou povrchovou plochou a velkými objemy se obvykle lépe osvědčuje vysokotlaké lití pod tlakem. Zinkové slitiny se většinou zpracovávají litím do horké komory. Porovnání typů strojů pro HPDC je popsáno v části „Studená komora nebo horká komora?“
Co zkontrolovat u použitého nízkotlakého stroje
Platí mnoho bodů známých z jiných licích strojů, jako je hydraulika, vedení a dokumentace. Nízkotlaké lití (LPDC) přidává několik specifických oblastí. Pec musí být plynotěsná; netěsnosti na těsnění víka nebo na těle pece přímo ovlivňují tlakovou křivku. Stav žáruvzdorné výstelky určuje, jak brzy bude nutné provést její výměnu. U systému regulace tlaku je třeba zkontrolovat funkčnost a dostupnost náhradních dílů. A jelikož je pec tlakovou nádobou, je nutné před uvedením do provozu vyjasnit příslušné požadavky na kontrolu v novém místě instalace.
Kontrolní seznam: Je technologie LPDC vhodná pro daný díl a je stroj vhodný?
- Tloušťka stěny a velikost dílu vyhovují pomalému procesu plnění zdola nahoru
- Byla posouzena potřeba pískových jader nebo tepelného zpracování
- Porovnání požadovaného výkonu s dosažitelnými časy cyklu
- Rozměry a výška formy jsou kompatibilní s upínací jednotkou
- Kapacita pece a způsob doplňování jsou vhodné pro sekvenci vstřikování
- Zkontrolována těsnost pece, těsnění víka a stav žáruvzdorného materiálu
- Typ výstupní trubky, její dostupnost a postup výměny jsou známy
- Funkčnost a zdokumentování okruhů regulace tlaku a chlazení
- Požadavky na kontrolu tlakové pece objasněny na místě
Často kladené otázky
Je nízkotlaké lití pod tlakem (LPDC) druhem vysokotlakého lití pod tlakem (HPDC)?
Ne. Oba procesy používají trvalé formy, ale při nízkotlakém lití (LPDC) se tavenina plní zespodu pod tlakem plynu, zatímco při vysokotlakém lití (HPDC) se kov vstřikuje pístem při vysoké rychlosti a tlaku. Stroje, formy a procesní okna se liší.
Proč se odlitky z LPDC často tepelně zpracovávají?
Díky klidnému plnění se zachycuje jen málo vzduchu, takže odlitky lze obvykle podrobit řešení a stárnutí za účelem zlepšení mechanických vlastností. U konvenčního vysokotlakého lití pod tlakem (HPDC) může zachycený plyn během takové úpravy způsobit vznik puchýřků.
Jaká je funkce napouštěcí trubky a jaká je její životnost?
Přenáší kov z pece do formy a zásobuje odlitek během tuhnutí. Její životnost závisí na materiálu, slitině, teplotě a zacházení, proto je považována za opotřebitelnou součást.
Může nízkotlaký stroj odlévat různé slitiny?
Používá se hlavně pro hliník. Při změně slitin je třeba věnovat pozornost znečištění pece, kompatibilitě výtokové trubky a povlaku formy a mělo by to být odsouhlaseno s vlastníkem procesu.
Společnost FISS nabízí použité nízkotlaké licí stroje.
Sdělte nám informace o vašem dílu, slitině a požadovaném výkonu. Společnost FISS s vámi projedná, zda je nízkotlaké lití pro vás vhodné a které dostupné stroje a pece by se hodily pro vaši aplikaci.
