



Stříkání formy při tlakovém lití: Proč jsou důležité separační prostředky, rozložení stříkání a chlazení
Jakmile je odlitek vyjmuto z otevřené formy, okamžitě začíná příprava na další cyklus. Povrchy formy musí být očištěny, v případě potřeby ochlazeny, a ošetřeny stanoveným množstvím odformovacího prostředku nebo maziva. Technologie postřikování formy proto hraje důležitou roli při udržování opakovatelných podmínek v jednotlivých cyklech.
Jaký je účel postřikování forem při tlakovém lití?
Stroje a roboty pro postřik forem ošetřují otevřenou formu mezi dvěma odlévacími cykly. V závislosti na použití mohou nanášet odformovací prostředek, odfukovat volné zbytky, ovlivňovat povrchovou teplotu a mazat vybrané pohyblivé součásti formy.
Cílem není maximální množství nastříkaného materiálu, ale opakovatelný rozstřik přizpůsobený geometrii a tepelným podmínkám formy.
Stříkání formy mezi dvěma cykly odlévání
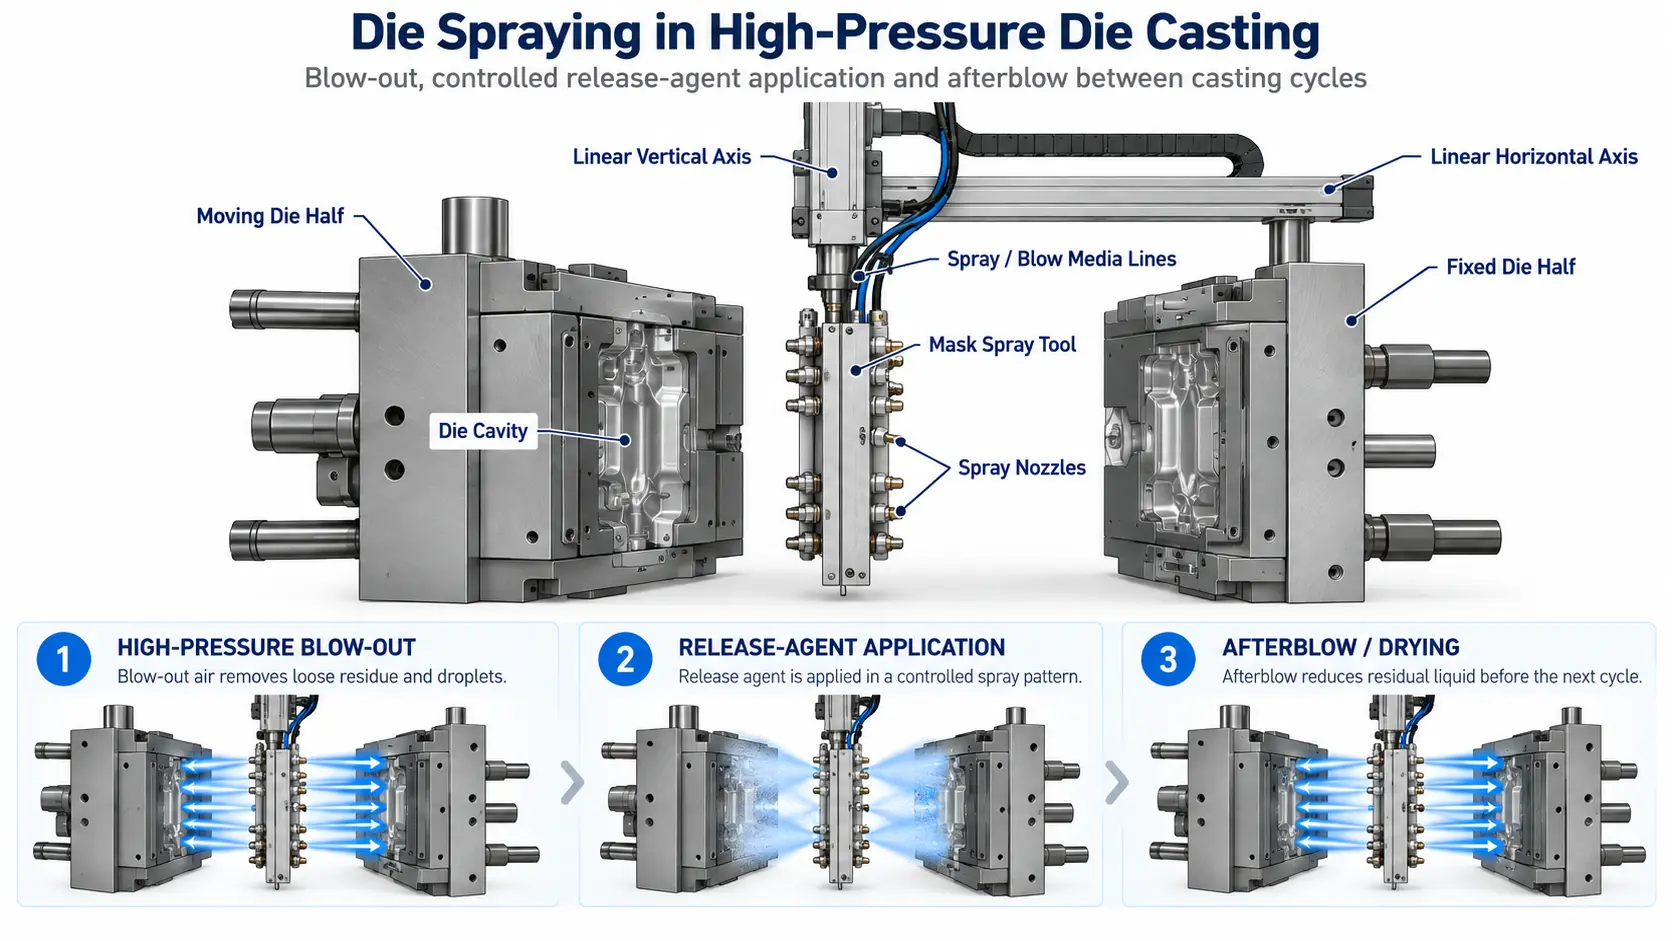
V automatizované lité buňce se stříkací jednotka pohybuje mezi otevřenými polovinami formy po vyjmutí odlitku. Stříkací nástroj přizpůsobený dané formě umisťuje několik trysek blízko požadovaných povrchů.
V závislosti na koncepci stříkání může proces zahrnovat vysokotlaké profukování, řízené nanášení uvolňovacího prostředku a závěrečné profukování před zasunutím stříkací jednotky.

Stříkání formy plní několik úkolů současně
Forma je během výroby vystavena opakovaným tepelným a mechanickým zatížením . Po otevření musí být uvedena zpět do definovaného stavu, než začne další cyklus odlévání.
Moderní systém postřikování forem je proto více než jen zařízení, které jednoduše stříká kapalinu na formu. V závislosti na použití může plnit několik funkcí.
Vytvoření definovaného oddělovacího filmu
Odformovací prostředek se nanáší na vybrané oblasti formy, aby se zajistilo spolehlivé oddělení ztuhnutého odlitku, od formy.
Odfouknutí volných zbytků
Vzduchovým proudem lze odstranit volné částice, kapky a zbytky z dutin, kontur a těžko přístupných míst formy.
Vliv na povrchovou teplotu
Aplikace rozprašováním také mění tepelné podmínky otevřeného povrchu formy, a tím ovlivňuje fungování vnitřního systému regulace teploty.
Ošetření pohyblivých součástí formy
V závislosti na nástroji lze posuvníky a další mechanicky namáhané pohyblivé součásti cíleně zásobovat mazivem.
Kdy dochází ke stříkání formy?
Proces stříkání se provádí mezi dvěma cykly odlévání. Systém stříkání smí vstoupit do pracovního prostoru až poté, co se forma otevřela a odlitek byl vyjmut.
Než se stroj opět uzavře, musí se stříkací jednotka zcela zasunout a dosáhnout své definované bezpečné polohy.
Otevření formy a vyjmutí odlitku
Jakmile dojde k dostatečnému ztuhnutí, se forma otevře a odlitek se vyjme z pracovního prostoru.
Přesuňte stříkací nástroj mezi poloviny formy
Stříkací stroj nebo robot umístí stříkací nástroj mezi otevřené plochy formy.
Vyfouknutí formy
Vysokotlaký nebo procesní vzduch může odstranit volné zbytky a kapky z kritických oblastí.
Nanášení separačního prostředku
Trysky nanášejí separační prostředek na definované oblasti formy podle naprogramovaného rozstřikovacího vzoru.
V případě potřeby dodatečné ofukování
V závislosti na procesu stříkání může dodatečný proud vzduchu snížit množství zbytkové kapaliny před zasunutím stříkací jednotky.
Zatažení a uvolnění stroje
Jakmile stříkací jednotka dosáhne bezpečné parkovací polohy, může tlakový licí stroj zahájit další cyklus.
Proč je rozptylový vzor důležitější než celkové množství rozstřikovaného materiálu
Forma není ani geometricky, ani tepelně identická po celé své ploše. Dutiny, jádra, posuvníky, hluboké kontury a lokálně silně zatížené oblasti mohou vyžadovat různé množství uvolňovacího prostředku, vzduchu a chladicího účinku.
Dobře navržený rozstřikovací nástroj proto nemusí nutně ošetřovat každý povrch stejným množstvím. Trysky nebo skupiny trysek lze umístit tak, aby definované zóny formy dostaly požadované ošetření.
Obzvláště citlivé jsou odvětrávací oblasti. Nadměrné zbytky by neměly bránit odvětrávání a přetékání, protože tyto prvky musí zůstat funkční během plnění formy.
Které parametry určují opakovatelnost procesu nástřiku?
Správný program vstřikování závisí na formě, geometrii odlitku, slitině, teplotě formy, odformovacím prostředku a požadované době cyklu.
| Parametr | Funkce v procesu nástřiku |
|---|---|
| Dráha pohybu | Poloha, hloubka vniknutí, rychlost a doba zdržení určují, které oblasti formy budou pokryty. |
| Doba postřiku | Doba otevření ventilu ovlivňuje, jak dlouho jsou jednotlivé oblasti ošetřovány. |
| Množství separačního prostředku | Podmínky přívodu, poměr směsi, geometrie trysky a ovládání ventilu ovlivňují aplikaci. |
| Rozprašovací vzduch | Tlak vzduchu a geometrie trysky ovlivňují tvorbu kapiček a rozložení postřiku. |
| Vyfukovací vzduch | Vyfukování a dofukování mohou odstranit zbytky a zbývající kapalinu z povrchu trysky. |
| Řízení zón | Jednotlivé trysky nebo skupiny trysek mohou nezávisle zpracovávat různé oblasti. |
Stříkání na formě a regulace teploty formy fungují společně
Tepelné řízení formy neprobíhá pouze prostřednictvím vnitřních kanálů pro regulaci teploty. Stříkání rovněž mění tepelné podmínky na exponovaném povrchu formy.
Vnitřní regulace teploty a vnější ošetření postřikem by proto měly být zvažovány společně. Oblast formy, která je již vnitřně silně ochlazena, může vyžadovat odlišné povrchové ošetření než oblast, která je tepelně vysoce zatížena.
Více informací o tepelném chování formy je uvedeno v části Regulace teploty při tlakovém lití .
Jaké typy systémů postřikování forem jsou k dispozici?
Výběr vhodného systému závisí na velikosti formy, uspořádání stroje, dostupném pracovním prostoru, požadované době cyklu a složitosti rozptylu.
Jednoosé stříkací stroje
Definovaný lineární pohyb polohuje stříkací nástroj podél pevně dané dráhy. Tato konstrukce je vhodná pro relativně jednoduché a jasně definované stříkací úlohy.
Dvouosé postřikovací stroje
Vertikální a horizontální pohyb poskytují větší flexibilitu při polohování stříkacího nástroje uvnitř otevřené formy.
Stříkací roboty
Víceosé průmyslové roboty mohou sledovat složitější naprogramované dráhy a dosáhnout do různých stříkacích poloh.
Pneumatické stříkací jednotky
Pneumatické systémy zajišťují jednoduché a opakovatelné zdvihové pohyby a lze je použít pro kompaktní aplikace stříkání.
Stříkací nástroj určuje, co se skutečně dostane k formě
I přesný stříkací stroj může zajistit opakovatelný proces pouze tehdy, pokud stříkací nástroj odpovídá obrysu formy a požadovanému rozložení média.
V závislosti na konstrukci může stříkací nástroj zahrnovat několik skupin trysek a samostatných okruhů pro média. Ty mohou dodávat uvolňovací prostředek, rozprašovací vzduch a ofukovací vzduch na definovaná místa.
Uspořádání trysek určuje směr stříkání, stříkací kužel a rozložení po povrchu formy. Z tohoto důvodu se stříkací nástroj obvykle přizpůsobuje konkrétní formě a odlévací aplikaci.
Jaká zařízení pro postřik forem nabízí společnost FISS?
Společnost FISS obchoduje s použitými stroji pro postřik forem, postřikovacími systémy, postřikovacími nástroji a souvisejícím periferním vybavením pro zařízení pro tlakové lití s chladnou i horkou komorou.
V závislosti na aktuální dostupnosti portfolio zahrnuje jednoosé a dvouosé stroje, servopohonné stříkací systémy, pneumatické jednotky, stříkací roboty, stříkací nástroje a komponenty pro přívod uvolňovacího prostředku.
Sortiment automatizačních zařízení pro studené komory zahrnuje zařízení od renomovaných výrobců, jako jsou Wollin, Gerlieva, Acheson, Pomac a Böhmer, v závislosti na aktuálních skladových zásobách.
Stříkací stroje a stříkací roboty
Společnost FISS nabízí různá automatizovaná řešení pro nástřik pro lisy na tlakové lití s chladnou komorou, stejně jako vhodné nástřikové nástroje a periferní zařízení.
Kompaktní a pneumatické stříkací systémy
Kompaktní nebo pneumatické stříkací systémy lze použít pro automatizovanou úpravu forem v aplikacích s horkou komorou.
Jednotlivé stříkací nástroje a další komponenty pro stříkání lze rovněž použít pro dodatečnou montáž nebo kompletní lisovací buňky.
Co je třeba zkontrolovat při nákupu použitého stroje na stříkání do forem?
Samotný výrobce a rok výroby nestačí. Pracovní rozsah, osy pohybu, stříkací nástroj, přívod médií a řídicí systém musí odpovídat novému tlakovému licímu stroji a formě.
- vertikální a horizontální zdvih
- počet a typ pohybových os
- hloubka zasunutí do prostoru formy
- přípustná hmotnost stříkacího nástroje
- stav vodítek, ložisek, řemenů a pohonů
- uspořádání stříkacího nástroje a trysek
- okruhy pro uvolňovací prostředek a přívod médií
- rozprašovací vzduch a profukovací vzduch
- ventily, regulátory tlaku a regulace průtoku
- řídicí systém a dostupné programy stříkání
- rozhraní k tlakovému licímu stroji
- parkovací poloha a bezpečné koncové polohy
- nádrž na oddělovací prostředek a čerpací systém
- ovládací skříň a technická dokumentace
Stříkací stroj nefunguje izolovaně
Stříkání, vyjímání odlitků, dávkování kovu, regulace teploty formy a pohyb stroje musí být koordinovány v čase i prostoru v rámci automatizované lisovací buňky.
Zvláště důležité je bezpečné uvolnění oblasti formy. Stříkací zařízení a systémy pro vyjímání odlitků mohou využívat překrývající se pracovní oblasti, a proto vyžadují koordinované sekvencování strojů a bezpečnostní blokování.
Přehled celé výrobní buňky je k dispozici v článku Automatizace v buňce pro tlakové lití .
Dobrý proces stříkání ošetřuje každou oblast formy pouze v nezbytném rozsahu
Stříkání formy je nedílnou součástí cyklu tlakového lití. Stříkací systém připravuje povrchy formy pro další vstřik a ovlivňuje uvolňování výlisků, čistotu a teplotní stav nástroje.
Klíčem není maximální množství stříkané kapaliny, ale řízený proces s vhodným uspořádáním trysek, dobou stříkání, rozprašovacím vzduchem, vzduchovým proudem a opakovatelným pohybem.
Stříkání formy a regulace vnitřní teploty formy by proto měly být zvažovány společně. Stabilní podmínky pro další cyklus odlévání závisí na koordinované spolupráci obou systémů.
Otázky týkající se postřiku formy při tlakovém lití
Jak funguje zařízení pro postřikování formy?
Zpracovává otevřenou formu mezi dvěma odlévacími cykly. V závislosti na použití nanáší oddělovací prostředek, odfukuje zbytky, ovlivňuje povrchovou teplotu a maže vybrané součásti formy.
Kdy se forma postřikuje?
Poté, co se forma otevřela a odlitek byl vyjmut. Než se stroj opět uzavře, musí se stříkací jednotka zasunout a dostat se do bezpečné polohy.
Proč se používá uvolňovací prostředek?
Odformovací prostředek vytváří definovaný film na vybraných površích formy a usnadňuje následné vyjmutí odlitku.
Chladí postřik formy formu?
Ano, proces postřikování může ovlivnit teplotu odkryté plochy formy. Měl by proto být zohledněn společně s regulací vnitřní teploty formy.
Co je to dodatečné profukování?
Afterblow je dodatečný krok foukání vzduchu po nanesení uvolňovacího prostředku. V závislosti na procesu stříkání může pomoci zredukovat zbytkovou kapalinu předtím, než se forma stáhne.
Co určuje rozptylový vzor?
Mezi důležité faktory patří konstrukce trysky, poloha trysky, množství odformovacího prostředku, rozprašovací vzduch, doba stříkání, dráha pohybu a regulace podle jednotlivých zón.
Lze použitý stříkací stroj pro lisovací formy nainstalovat na jiný tlakový licí stroj?
V zásadě ano. Pracovní rozsah, osy, upevnění stříkacího nástroje, řídicí systém, přívod média a bezpečnostní koncepce musí odpovídat novému použití. Stříkací nástroj a stříkací program obvykle vyžadují přizpůsobení.
Společnost FISS nabízí použité stroje pro nástřik forem, nástřikové systémy a nástřikové nástroje.
Správný systém musí být přizpůsoben tlakovému licímu stroji, pracovnímu rozsahu, pohybovým osám, stříkací hlavici, uspořádání trysek, přívodu médií a řídicímu systému.
Zdroj
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (eds.): Handbuch Urformen, Carl Hanser Verlag. Zejména byly zohledněny základní principy týkající se cyklu tlakového lití, přípravy formy, uvolňovacích a mazacích prostředků a odvětrávání formy.
