



Gravitační lití nebo vysokotlaké lití? Výběr správného procesu
U obou procesů se kov nalévá do opakovaně použitelné kovové formy a oba se nazývají tlakové lití. Tím však podobnost končí. Při gravitačním tlakovém lití kov proudí do formy vlastní gravitací; při vysokotlakém tlakovém lití jej vstřikuje píst vysokou rychlostí a pod vysokým tlakem. Volba mezi těmito dvěma procesy ovlivňuje konstrukci dílu, investice do nástrojů, dosažitelnou kvalitu a typ stroje, který budete potřebovat. Tento článek oba procesy porovnává a vysvětluje, kdy je který z nich vhodný.
V čem spočívá hlavní rozdíl?
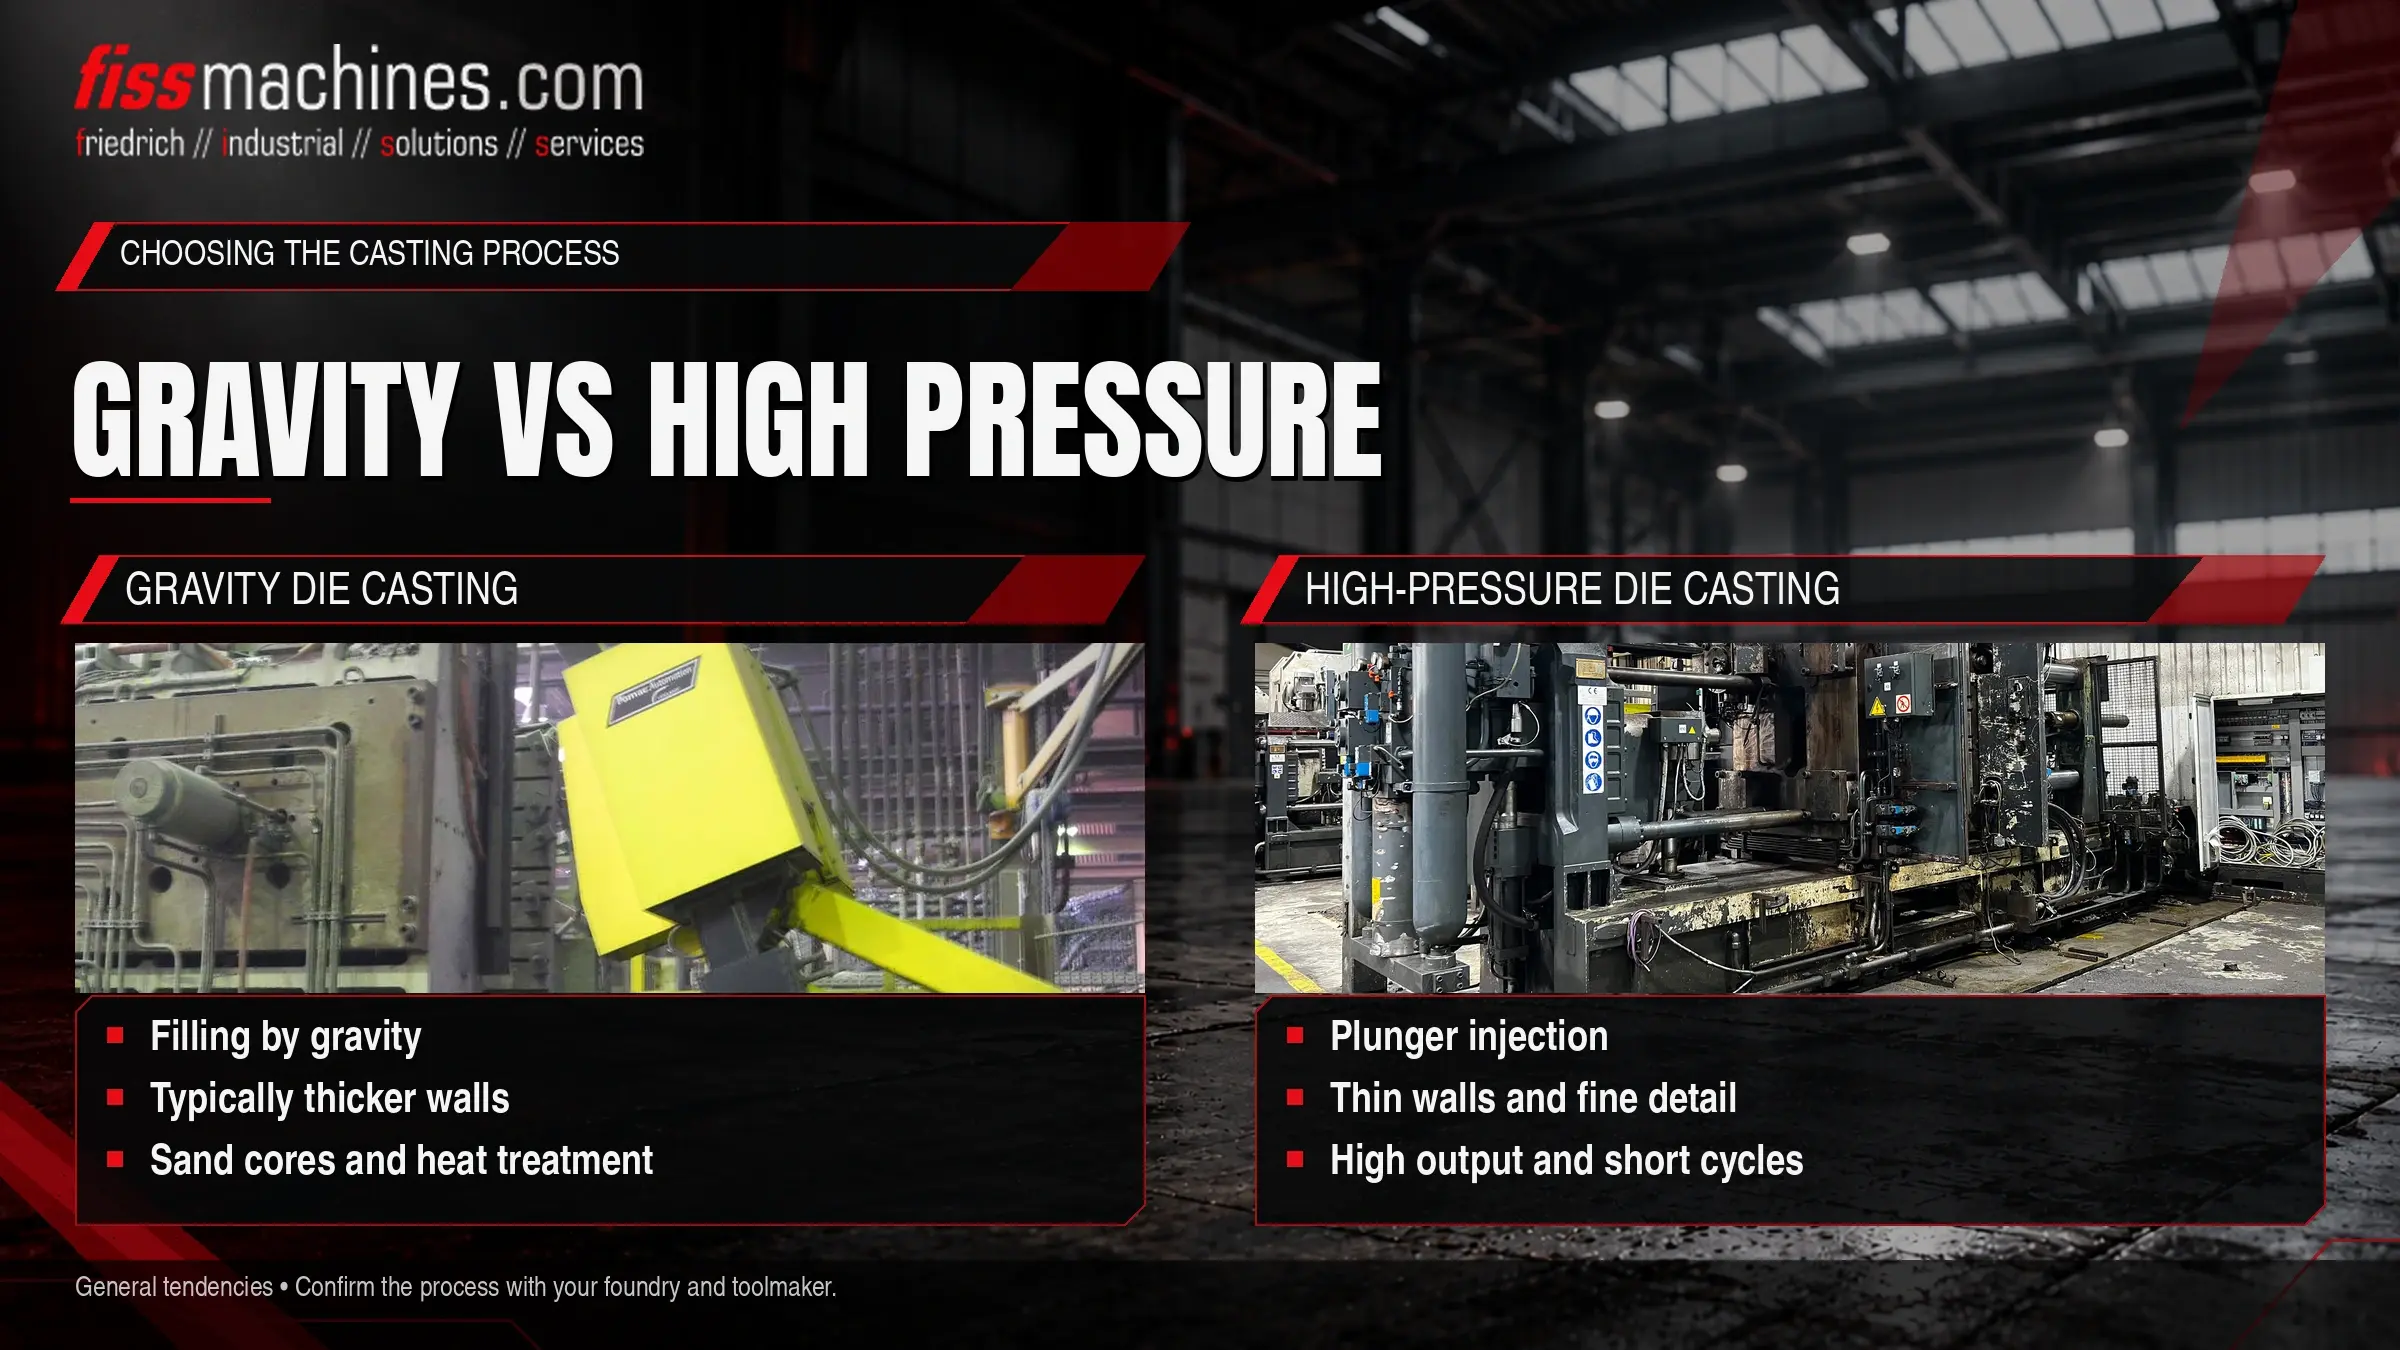
Gravitační lití (nazývané také lití do trvalých forem ) spočívá v plnění potažené kovové formy nalitím kovu, často s nakloněním formy pro řízení toku. Plnění je pomalé, stěny jsou obvykle silnější, lze použít písková jádra a odlitky jsou obecně vhodné pro tepelné zpracování. Vysokotlaké lití vstřikuje kov ve velmi krátkém čase, což umožňuje tenké stěny, jemné detaily a krátké cykly, vyžaduje však větší stroje a dražší formy.
Gravitační lití není lití do pískových forem: forma je trvalá a používá se opakovaně pro mnoho odlitků, zatímco písková forma se po každém nalití zničí.
Rozlišení pojmů
Terminologie v oblasti odlévání se v jednotlivých regionech liší, což způsobuje zmatek při dotazech a nabídkách. V britském užití znamená „die casting“ bez upřesnění obvykle vysokotlaké lití do formy a „gravity die casting“ znamená lití do trvalé formy pomocí gravitace. V Severní Americe se stejný gravitační proces obvykle nazývá „odlévání do trvalých forem“. V němčině se jedná o „Kokillenguss“.
| Proces | Forma | Způsob vnášení kovu |
|---|---|---|
| Odlévání do písku | Jednorázová písková forma, která se po každém odlití zničí | Odlévání, gravitační |
| Gravitační lití do formy | Trvalá kovová forma, případně s pískovými jádry | Odlévání, gravitační, často s naklápěním |
| Vysokotlaké lití | Trvalá ocelová forma se šoupátky a vyhazovači | Vstřikování pístem při vysoké rychlosti a tlaku |
Nízkotlaké lití se nachází mezi nimi: také využívá trvalou formu, ale plní ji zespodu tlakem plynu. Jedná se o samostatný proces s vlastními stroji, který zde podrobně neprobereme.
Jak funguje gravitační lití
Forma se předehřeje a potáhne žáruvzdorným povlakem. Tento povlak izoluje kov od povrchu formy, ovlivňuje rychlost ochlazování kovu a usnadňuje vyjmutí odlitku. Roztavený kov se nalije do nalévacího kalíšku a proudí přes vtokové kanály a vtokové trubky do dutiny. U naklápěcích strojů se forma během lití otáčí, aby kov vstupoval klidněji a s menšími turbulencemi. Po ztuhnutí se forma otevře a odlitek se vyjme; případná písková jádra se poté vyklepe.
Stroje a zařízení
Gravitační lití do forem lze provádět pomocí ručně ovládaných forem, ale výroba se obvykle provádí na gravitačních licích strojích, které otevírají a zavírají poloviny formy, pohybují jádry a u naklápěcích verzí otáčejí formou. Stroje jsou poměrně lehké, protože nemusí odolávat vysokému tlaku kovu. Nalévání může být ruční nebo automatizované, například pomocí robotické pánve.
Typické díly
Typickými příklady jsou hlavy válců, rozdělovače, tělesa čerpadel a ventilů, díly podvozku a armatury. Převažují hliníkové slitiny, ale do trvalých forem se odlévají také měděné slitiny, jako je mosaz, například pro sanitární armatury.
V čem se liší vysokotlaké tlakové lití
Při vysokotlakém lití (HPDC) je kov vtlačován do formy hydraulicky poháněným pístem, a to buď z chladicího pouzdra, nebo z horké komory s husím krkem. Forma je udržována v uzavřené poloze upínací jednotkou dimenzovanou na vysoký tlak kovu, proto jsou stroje pro vysokotlaké lití mnohem těžší. Forma je postříkána odformovacím prostředkem namísto potažení žáruvzdornou vrstvou. Rozdíly mezi stroji se studenou a horkou komorou jsou vysvětleny v článku „Studená komora nebo horká komora?“, a fyzikální principy plnění v článku „Plnění formy a vakuum“.
Gravitačního lití a HPDC vedle sebe
| Kritérium | Gravitační lití | Vysokotlaké lití |
|---|---|---|
| Plnění | Gravitační, pomalé, lze naklonit | Vstřikování pístem ve velmi krátkém čase |
| Tloušťka stěny | Obvykle silnější stěny | Možnost tenkých stěn a jemných detailů |
| Jádra | Kovová a písková jádra, možnost složitých dutin | Kovová jádra a výsuvy; omezené podříznutí |
| Úprava povrchu formy | Žáruvzdorný povlak formy | Nastřikování separačního prostředku v každém cyklu |
| Tepelné zpracování | Obecně možné | Omezeno u konvenčních dílů |
| Povrch a tolerance | Dobré, může být patrná struktura povlaku | Velmi dobrý povrch, úzké tolerance |
| Doba cyklu | Relativně dlouhá | Krátká |
| Investice do stroje a lisovací formy | Nižší | Vyšší |
| Ekonomické velikosti sérií | Malé až střední série | Střední až velmi velké série |
Který proces je vhodný pro váš díl?
Gravitační lití se obvykle hodí, když
- stěny jsou středně silné až silné a průřezy se liší
- vnitřní kanály vyžadují písková jádra
- Díl musí být tepelně zpracován nebo svařen
- Roční objemy neodůvodňují pořízení formy pro vysokotlaké lití (HPDC)
- jsou požadovány slitiny mědi
Technologie HPDC se obvykle hodí, když
- stěny jsou tenké a povrchy velké
- Jsou vyžadovány vysoké objemy a krátké cykly
- Úzké tolerance snižují potřebu obrábění
- se plánuje použití zinkových nebo hořčíkových slitin
- Není vyžadováno tepelné zpracování nebo se používají speciální technologické postupy
Jedná se o tendence, nikoli o pravidla. Přepracováním návrhu lze přesunout díl z jednoho procesu do druhého, například úpravou tloušťky stěny nebo nahrazením pískového jádra kluzným jádrem. Včasná konzultace mezi konstruktéry, slévárnou a výrobcem nástrojů se obvykle vyplatí.
Často kladené otázky
Je gravitační lití stejné jako lití do pískových forem?
Ne. Oba procesy využívají gravitaci, ale při odlévání do písku se používá jednorázová písková forma, zatímco při gravitačním lití do formy se používá trvalá kovová forma. V gravitačních formách lze používat písková jádra, což někdy způsobuje zmatek.
Lze stroj pro HPDC použít pro gravitační lití?
Ne. Tyto procesy vyžadují odlišné vybavení: stroje pro gravitační lití zajišťují manipulaci s formou a její naklápění, zatímco stroje HPDC jsou konstruovány kolem vstřikovacího konce a těžké upínací jednotky.
Proč se pro lití mosazi často volí gravitační lití?
Měděné slitiny mají vysoké teploty tání, což klade vysoké nároky na komponenty pro vstřikování HPDC a formy. Gravitační lití do trvalých forem je osvědčeným postupem pro mnoho mosazných dílů.
Společnost FISS nabízí použité stroje pro oba procesy.
Ať už se váš díl hodí spíše pro gravitační lití nebo pro HPDC, společnost FISS vám může pomoci s výběrem vhodných použitých strojů a s vyjasněním otázek, které je třeba vyřešit před nákupem.
