



Základy lisovacích forem: pevná a pohyblivá polovina, vyhazovače a posuvníky
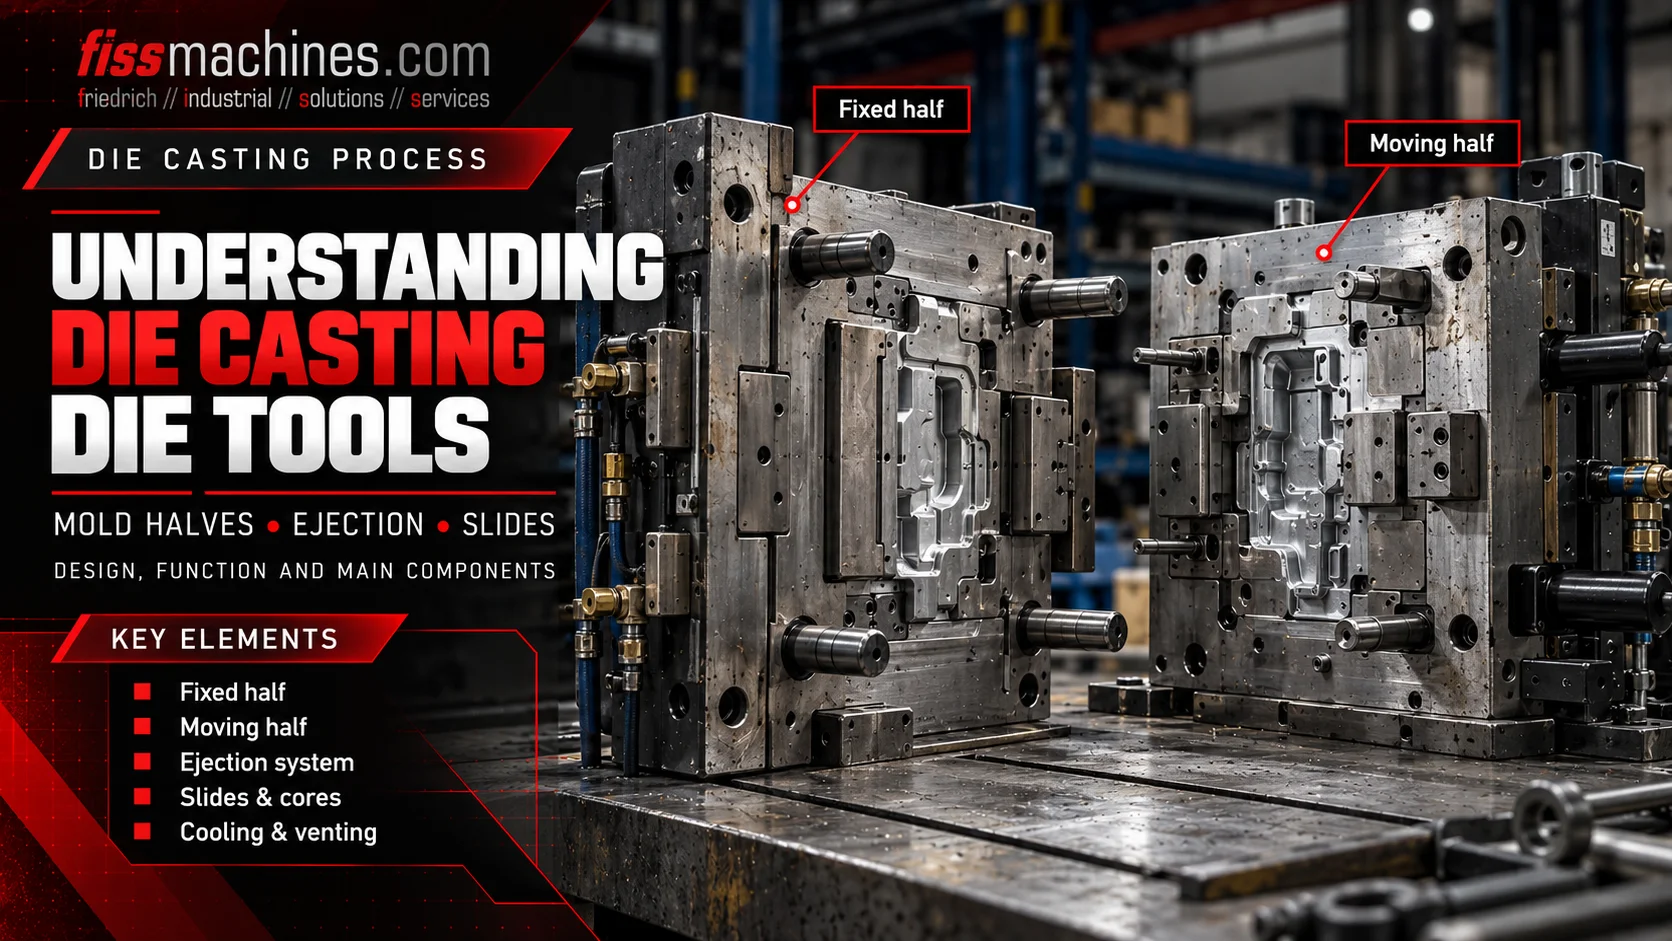
Tlaková forma je přesný nástroj, který pod tlakem tvaruje tekutý kov. Její hlavní prvky musí spolupracovat: pevná polovina formy vpouští roztavený kov, pohyblivá polovina se otevírá spolu se strojem, vyhazovače vyjmou ztuhlý odlitek a posuvníky vytvářejí prvky, které nelze uvolnit v hlavním směru otevírání. Porozumění těmto prvkům pomáhá také při výběru vhodného použitého tlakového licího stroje.
Jaké jsou hlavní součásti formy pro tlakové lití?
Typická vysokotlaká lisovací forma se skládá z pevné poloviny na straně vstřikování a pohyblivé poloviny na straně vyhazovačů. Může také zahrnovat vložky formy, vtokové kanály a vtoky, přetokové a odvzdušňovací prvky, chladicí nebo teplotně regulační okruhy, vyhazovací kolíky a mechanicky nebo hydraulicky ovládané posuvníky. Přesné uspořádání závisí na koncepci odlitku a nástroje.
Jak obě poloviny formy spolupracují
Pevná polovina formy je upevněna na pevné desce stroje na straně vstřikování. Pohyblivá polovina formy je upevněna na pohyblivé desce a obvykle obsahuje systém vyhazování výlisků. Obě poloviny se stýkají na dělicí ploše a během vstřikování jsou strojem udržovány v uzavřené poloze.
Dutinu tvoří tvarované povrchy obou polovin a v případě potřeby také přídavná jádra a pohyblivé prvky. Vložky do formy umožňují samostatnou výrobu, údržbu nebo výměnu silně namáhaných či detailních oblastí. Po uplynutí potřebné doby tuhnutí stroj formu otevře; odlitek se poté uvolní a vyjme.
Technický výkres by měl rozlišovat povrch směřující k dutině od zadní strany pohyblivé poloviny. Vysunovací kolíky obvykle přistupují k odlitku zezadu za vložkou formy na straně pohyblivé poloviny; nevstupují do nástroje z dělící čáry jako volné vnější součásti.
Sestava na straně vstřikování
Je upevněna k pevné desce; často zahrnuje oblast vstupu kovu a část dutiny.
Sestava na straně vyhazovače
Pohybuje se při otevírání stroje a obvykle obsahuje vyhazovací systém za tvářecí plochou.
Definované rozhraní pro zavírání
Styčné plochy se musí přesně uzavřít a zajistit kontrolované zadržení kovu a odvětrávání.
Jak vyhazovací kolíky a vyhazovací desky uvolňují odlitek
Jakmile se forma otevře a všechny příslušné posuvníky se zasunou, musí být odlitek oddělen od formy. Vysunovací sestava se obvykle skládá z vysunovacích kolíků podepřených jednou nebo více vysunovacími deskami, vodicích prvků a pohonu nebo spojky s vysunovacím mechanismem stroje.
Během vyhazování desky posouvají kolíky dopředu skrz správně přizpůsobené otvory v pohyblivé polovině formy. Čela kolíků tlačí na vybraná místa odlitku, čímž v ideálním případě rovnoměrně rozloží sílu, aniž by došlo k poškození tenkých stěn nebo funkčních povrchů. Poté se systém vrátí do výchozí polohy před dalším pohybem při zavírání formy.
Mezi typické problémy patří zaseknuté kolíky, nedostatečné mazání, nerovnoměrné vyhazování nebo viditelné stopy po kolících. Tyto příznaky vyžadují posouzení teploty formy, jejího vyrovnání, vůle kolíků, geometrie odlitku a provozní sekvence, nikoli pouze zvýšení vyhazovací síly.
Kdy jsou potřebné posuvníky a jádra?
Prvky, jako jsou příčné otvory, boční otvory a podříznutí, nelze vždy uvolnit ve směru hlavního otevírání formy. K vytvoření těchto geometrií se používají pohyblivé jádra, často nazývaná posuvníky nebo jádrové posuvníky.
V závislosti na konstrukci může být posuvník poháněn mechanicky pohybem formy nebo hydraulickým pohonem. Musí dosáhnout své zamýšlené tvářecí polohy před odlitím a zasunout se v definovaném bodě sekvence otevírání a vyhazování.
Opotřebení vedení posuvníků, zajišťovacích ploch nebo těsnění může vést k rozměrovým odchylkám, úniku nebo zablokování nástroje. Při výběru použitého stroje je proto nutné zohlednit dostupné hydraulické okruhy pro vytahování jader a řídicí funkce stroje.
Tvoří boční otvory
Vytváří geometrii, která by jinak bránila přímému uvolnění dílu.
Řídí pohyb
Omezuje pohyb a podporuje opakovatelné polohování.
Odolává tlaku
Podpírá jádro proti silám působícím během plnění kovem.
Vtokové kanály, vtoky, odvzdušňovací otvory a okruhy pro regulaci teploty
Systém vtoků a vtokových kanálů vede roztavený kov do dutiny. Jeho konstrukce ovlivňuje chování při plnění a množství materiálu, které se později odstraní jako vtoky a vtokové kanály. Přetokové kapsy a správně navržené odvzdušňovací otvory pomáhají řídit tok a umožňují odvod vzduchu a procesních plynů z dutiny.
Kanály pro regulaci teploty v nástroji zajišťují cirkulaci vhodných médií, která ovlivňují teplotu formy a lokální podmínky tuhnutí. Externí postřik formy doplňuje, ale nenahrazuje vnitřní regulaci teploty. Příliš velké množství zbytků uvolňovacího prostředku může rovněž zhoršit účinnost odvzdušnění.
Všechny tyto prvky tvoří jeden propojený proces: změna geometrie vtoku, odvětrávání, lokálního chlazení nebo podmínek postřiku může změnit výsledek odlitku. Proto by měla být forma posuzována společně s parametry odlitku, nikoli jako izolovaná mechanická součást.
| Prvek formy | Hlavní funkce | Typická kontrola |
|---|---|---|
| Vtoková dráha a vtok | Přímé vtlačení taveniny do dutiny | Poškození, usazeniny, eroze a zamýšlená dráha toku |
| Přepad a odvzdušnění | Řízení oblastí posledního plnění a odvod plynů | Usazeniny, ucpání a opotřebení |
| Okruh pro regulaci teploty | Regulace místních teplotních podmínek | Těsnost, průtok a připojení |
| Tvarovací vložky | Vytvoření požadované geometrie odlitku | Trhliny, eroze, opotřebení a vyrovnání |
Zjednodušený postup od uzavření formy až po vyhození výlisků
Koordinovaný cyklus tlakového lití obvykle zahrnuje uvedení pohyblivých jader do správné polohy, uzavření a zajištění formy, naplnění dutiny a zajištění požadovaných podmínek pro udržení tlaku nebo zvýšení tlaku. Po ztuhnutí se jádra podle potřeby vyjmou, forma se otevře a odlitek se vysune a odebere.
Přesný pořadí se může lišit v závislosti na stroji, formě a konkrétním použití. Například některá boční jádra se pohybují v různých fázích před, během nebo po otevření formy. Blokovací mechanismy zajišťují, že se stroj nezavře, dokud se vyhazovače, posuvníky, roboty nebo stříkací nástroje nenacházejí v nebezpečné poloze.
- Před uzavřením zkontrolujte polohu posuvníků a jader
- Před dalším cyklem se ujistěte, že jsou vyhazovače zpět
- Ověřte, zda odstraňovací a stříkací jednotky opustily oblast formy
- Sledujte teploty nástrojů a průtok chladicího média
- Udržujte dělicí plochy a odvzdušňovací prvky v čistotě
Co musí ladit mezi formou a tlakovým licím strojem?
Při výměně stroje nebo nákupu použitého stroje jsou rozměry a hmotnost formy pouze začátkem. Velikost desky, rozteč vázacích tyčí, požadovaný zdvih otevření, výška formy nebo rozsah tloušťky a spojka vyhazovače musí být kompatibilní se skutečným nástrojem.
Stroj musí mít také dostatečnou upínací sílu pro danou plochu a tlak odlévání, odpovídající kapacitu vstřiků, požadované okruhy pro vytahování jader a vhodné procesní přípojky. Samotná shoda v jmenovité třídě upínací síly ještě neznamená, že danou formu lze na stroj namontovat.
Společnost FISS nabízí použité tlakové licí stroje s chladnou i horkou komorou a související automatizaci. Dostupnost zařízení a jeho konkrétní vhodnost pro daný stroj je vždy nutné ověřit na základě skutečných projektových údajů.
Často kladené otázky týkající se lisovacích forem
Jaký je rozdíl mezi pevnou a pohyblivou polovinou formy?
Pevná polovina zůstává na pevné desce na straně vstřikování. Pohyblivá polovina se otevírá spolu s pohyblivou deskou a obvykle obsahuje vyhazovací mechanismus.
Kde jsou umístěny vyhazovací kolíky?
V typické formě pro vysokotlaké lití jsou vyhazovací kolíky podepřeny vyhazovacími deskami za tvářecími plochami na pohyblivé straně a procházejí přizpůsobenými otvory, aby vytlačily odlitek ven.
Proč se používají posuvníky?
Posuvné desky a pohyblivá jádra vytvářejí otvory, podříznutí a boční prvky, které nelze uvolnit v hlavním směru otevírání formy.
Je každá forma vybavena hydraulickými posuvníky?
Ne. Mnoho odlitků lze uvolnit bez pohyblivých jader; jiné nástroje využívají mechanické pohyby, hydraulické posuvníky nebo jejich kombinaci.
Lze formu namontovat na jakýkoli stroj s dostatečnou upínací silou?
Ne. Musí se shodovat také geometrie desek a vázacích tyčí, zdvihy otevírání a vyhazování, kapacita vstřikování, přípojky médií, zařízení pro vytahování jader a ovládací prvky.
Hledáte vhodný stroj pro tlakové lití?
Společnost FISS zprostředkovává nákup a prodej použitých tlakových licích strojů a kompletních licích linek. Porovnejte konkrétní údaje o formách a výrobní požadavky s dostupným zařízením.
Prohlédněte si použité tlakové licí strojeTechnické základy a zdroje
Technické základy: Bührig-Polaczek, Michaeli a Spur (eds.), Handbuch Urformen, kapitola 1.6.4, Carl Hanser Verlag. Informace o kategoriích strojů a technickém výběru od společnosti FISS. Původní text; nejsou reprodukovány žádné obrázky chráněné autorskými právy.
