
Housenice, tryska a píst: Vstřikovací systém lisu pro tlakové lití s horkou komorou
Každý vstřik na tlakovém licím stroji s horkou komorou závisí na třech součástech, které se nacházejí přímo v roztaveném kovu nebo v jeho bezprostřední blízkosti: husí krk, píst a tryska. Společně tvoří vstřikovací systém, který nahrazuje nalévání u zinkového a hořčíkového tlakového lití. Jejich stav rozhoduje o tom, zda zůstávají stabilní rychlost vstřiku, hmotnost dílu a doba cyklu – a patří mezi první věci, které je třeba u použitého stroje zkontrolovat.
Jakou funkci mají husí krk, píst a tryska?
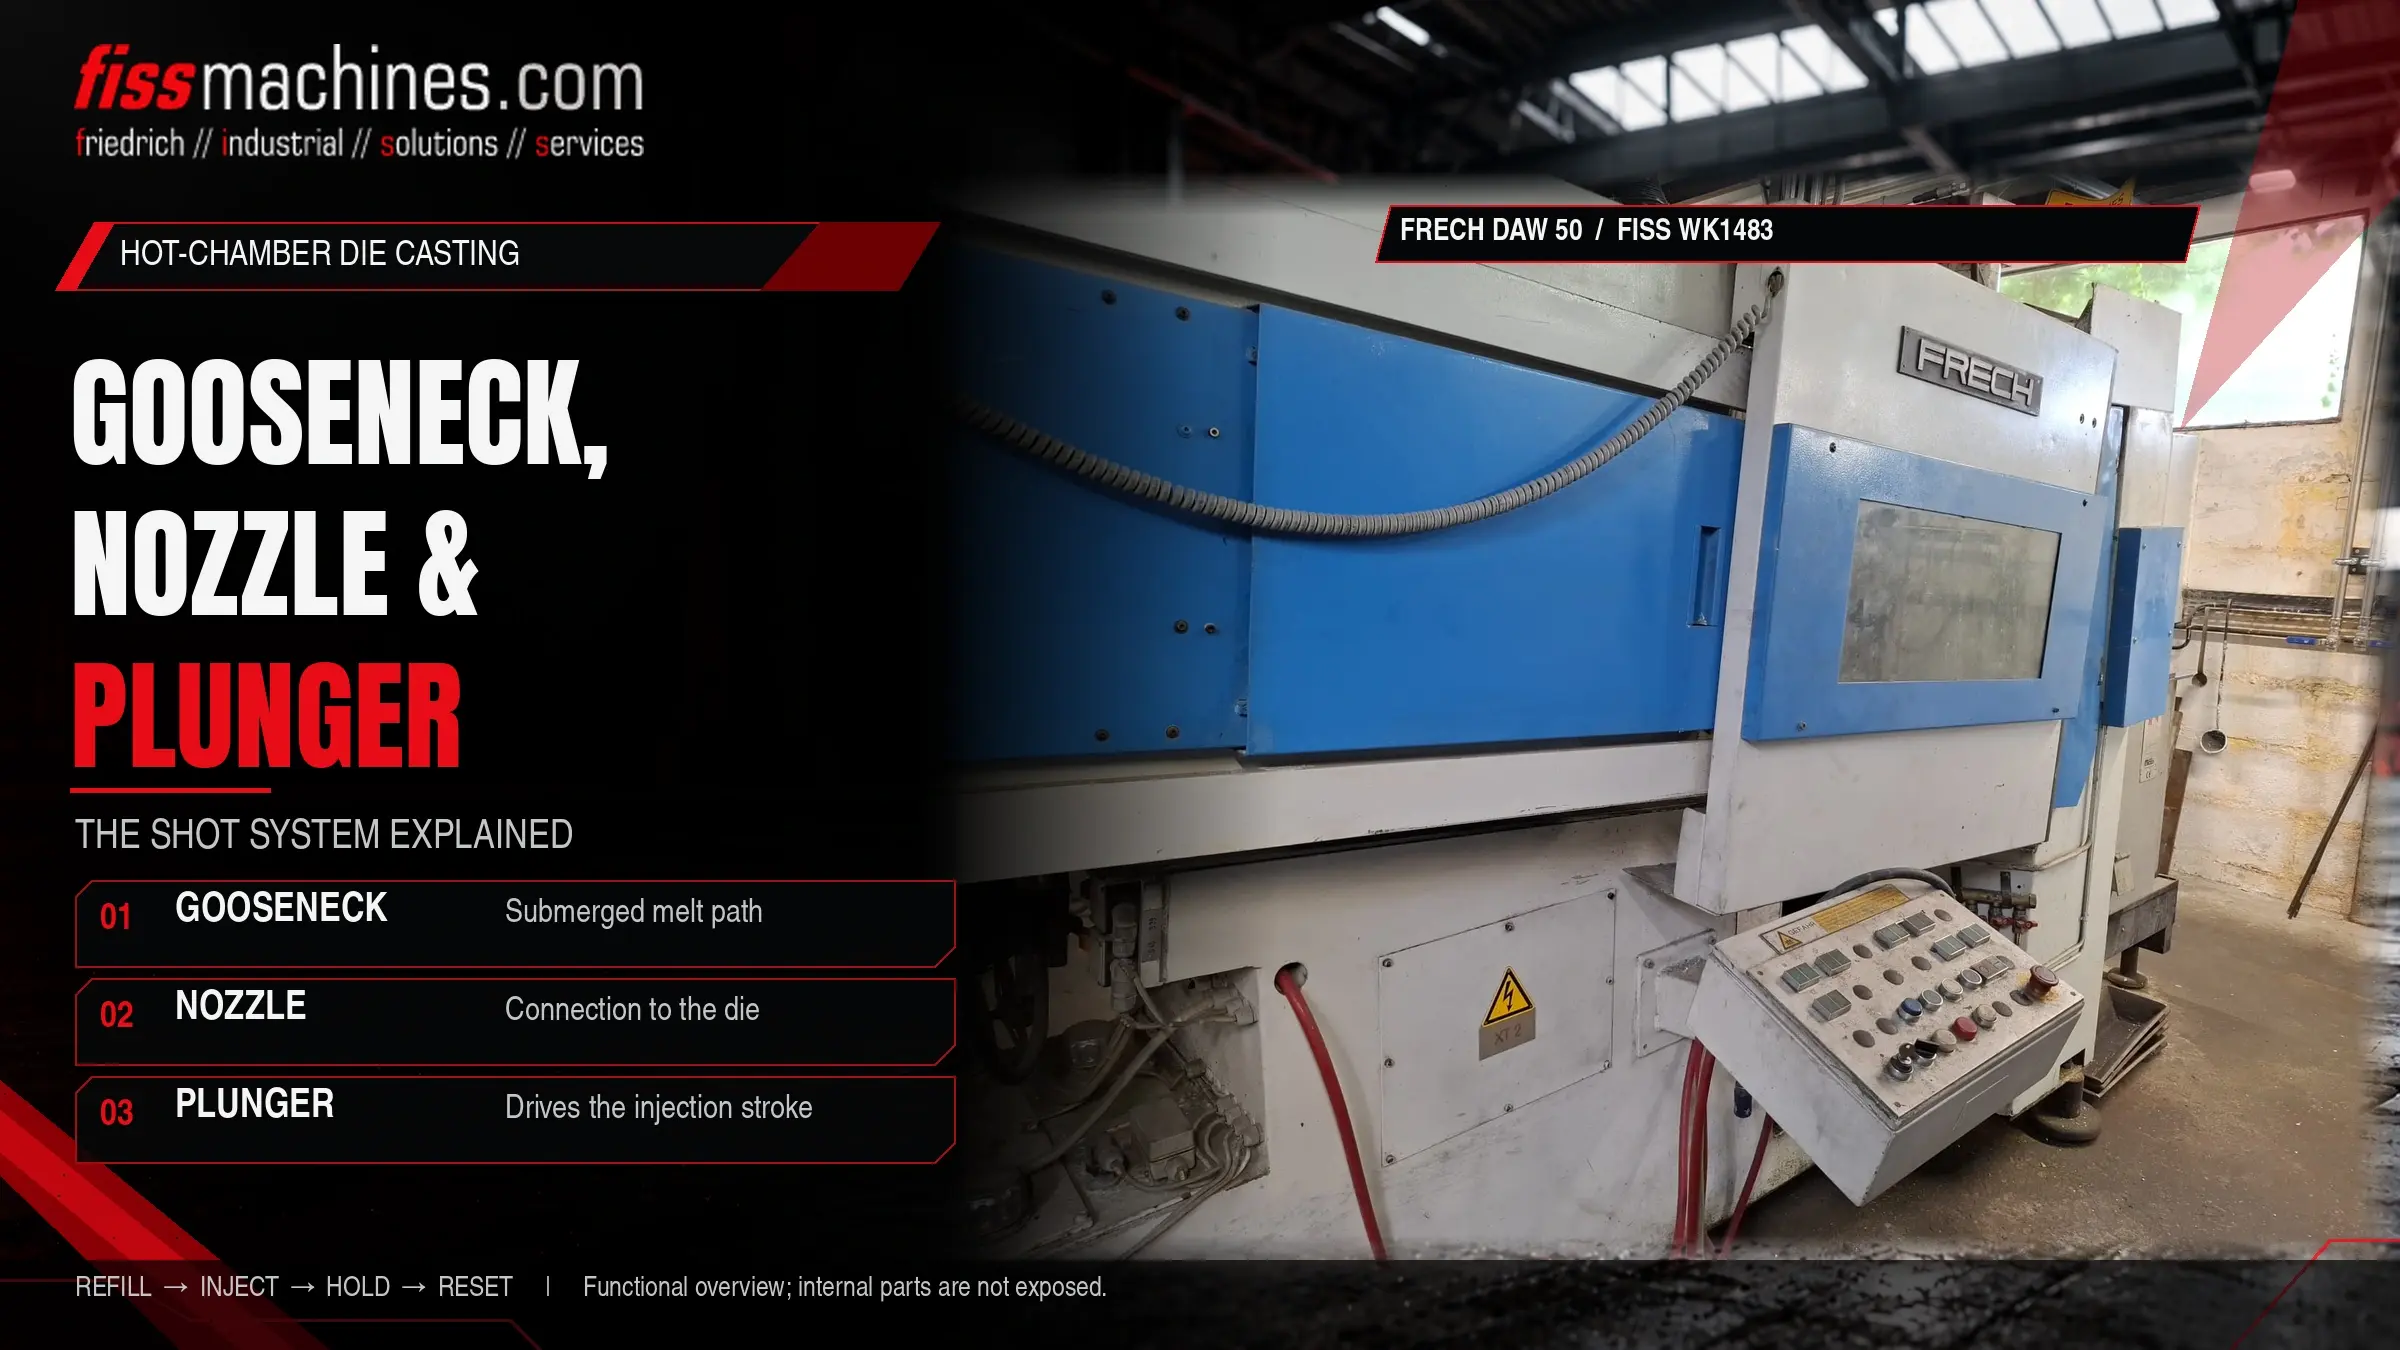
Husí krk je odlitek z kovu ponořený do taveniny. Obsahuje vstřikovací válec a zakřivený kanál vedoucí k formě. Píst se pohybuje uvnitř válce: když se stahuje, tavenina proudí dovnitř plnicím otvorem; když se pohybuje dolů, vytlačuje kov kanálem. Tryska spojuje husí krk s vtokovou objímkou formy a musí být udržována v horkém stavu, aby v ní kov neztuhnul.
Hlavními mechanismy opotřebení jsou eroze roztaveným kovem, kluzné opotřebení mezi pístem a válcem a tepelné namáhání trysky. Typickými důsledky jsou pomalejší plnění, kolísající hmotnosti výlisků a únik kovu z trysky.
Jak funguje systém vstřikování s horkou komorou
U strojů s horkou komorou je systém vstřikování součástí pece. Husí krk je ponořen do kovové lázně v udržovací nádobě, takže vstřikovací válec je vždy naplněn tekutým kovem o správné teplotě. Samostatný přenos kovu do stroje, jak je tomu u tlakového lití s chladnou komorou, není nutný.
Naplňování
Při zasunutém pístu je plnicí otvor ve stěně válce otevřený a tavenina proudí z lázně do plnicího válce.
Vstřikování
Píst se pohybuje dolů, uzavře plnicí otvor a vytlačuje kov přes kanál ve tvaru husího krku a trysku do uzavřené formy. Vstřikování se obvykle provádí v několika rychlostních fázích.
Zvýšení tlaku a tuhnutí
Píst udržuje tlak, zatímco odlitek tuhne ve formě.
Návrat
Píst se vrací do výchozí polohy. Kov, který ještě neztuhnul, odtéká zpět tryskou a husím krkem a válec se znovu naplní pro další odlitek.
Vzhledem k tomu, že k plnění dochází automaticky při každém návratu pístu, dosahují stroje s horkou komorou krátkých dob cyklu. Základní srovnání obou typů strojů je uvedeno v článku „Studená komora nebo horká komora?“.
Tři části vstřikovacího systému
Nádoba na taveninu a kanál
Vyrobeno z materiálu na bázi železa. Obsahuje válec pro výstřik a stoupací kanál vedoucí k trysce. Některé konstrukce používají ve vývrtu válce vyměnitelnou vložku, takže lze tělo renovovat namísto jeho výměny.
Píst pro vstřikování s kroužky
Poháněn hydraulickým válcem pro vstřikování nad lázní. Pístní kroužky těsní proti stěně válce. Jak se kroužky a vývrt opotřebovávají, více kovu obchází píst a menší část zdvihu dosáhne do formy.
Vyhřívané připojení k formě
Dosedá na vtokovou objímku pevné poloviny formy. V závislosti na konstrukci je vyhřívána plynovými hořáky nebo elektrickými ohřívači, protože kov v ní nesmí mezi jednotlivými vstřiky ztuhnout.
Jednotlivé součásti jsou vzájemně sladěny a přizpůsobeny stroji: průměr pístu, vrtání válce, geometrie husího krku a délka trysky určují dostupný objem vstřiku a tlak na kov. Změna kterékoli z těchto veličin mění průběh procesu.
Kde dochází k opotřebení vstřikovacího systému – a jak se to projevuje
Vstřikovací systém pracuje trvale při teplotě taveniny. Převládají tři mechanismy: eroze a chemické působení taveniny na vnitřní průměr válce a kanál, kluzné opotřebení mezi kroužky pístu a válcem a tepelné namáhání trysky, která je zahřívána zvenčí a ochlazována při kontaktu s formou.
| Příznak | Možná příčina | Co zkontrolovat |
|---|---|---|
| Prodlužuje se doba plnění, klesá rychlost vstřikování | Opotřebované kroužky pístu nebo vývrt válce, kov obchází píst | Křivka vstřiku, stav kroužků, průměr válce |
| Kolísá hmotnost dílu | Únik u pístu, kolísání hladiny lázně | Stav kroužků, regulace hladiny lázně, podávání ingotů |
| Únik kovu na špičce trysky | Poškozené sedlo trysky nebo pouzdra vtoku, nedostatečný kontakt trysky | Špička trysky, pouzdro vtoku, vyrovnání trysky |
| Kov zamrzá v trysce | Příliš nízké vyhřívání trysky nebo porucha vyhřívání | Hořák nebo ohřívač, teplotní čidlo, nastavení |
| Zvyšování výskytu studených švů nebo poréznosti | Příliš nízká teplota taveniny nebo trysky, nestabilní vstřik | Teploty, profil vstřiku, teplota formy |
Zinek, hořčík – a proč je hliník výjimkou
Zinek je klasický materiál pro lisování v horké komoře. Běžné slitiny pro tlakové lití zinku se taví při nízkých teplotách – technický list Zamak 3 od společnosti Nyrstar uvádí rozsah teplot tavení 381–387 °C –, což udržuje tepelné zatížení vstřikovacího systému na mírné úrovni.
Hořčík lze také odlévat na strojích s horkou komorou, avšak při výrazně vyšších teplotách a s vlastními požadavky na ochranu taveniny a bezpečnost. Stroje na hořčík jsou proto konstruovány speciálně pro tento účel; sortiment společnosti FISS například zahrnuje specializované stroje Frech DAM na hořčík s horkou komorou vedle strojů Frech DAW na zinek.
Hliník při své teplotě lití silně napadá materiály na bázi železa. Standardní hliníkové slitiny se proto odlévají na strojích s chladnou komorou; procesy s horkou komorou pro hliník existují pouze jako specializovaná řešení pro malé díly. Více o slitinách v článku Hliník, zinek nebo hořčík?
Udržování stability systému kuliček
Intervaly výměny kroužků, kontroly husího krku a výměny trysek závisí na slitině, frekvenci cyklů a konstrukci stroje, proto je třeba se řídit dokumentací výrobce. V každodenní praxi se osvědčily následující body:
- Neustále sledujte teplotu trysky a funkci ohřevu, a to nejen po výskytu poruchy
- Při každé výměně formy zkontrolujte špičku trysky a sedlo pouzdra vtoku
- Zaznamenávejte výměny pístního kroužku spolu s údaji z počítadla vstřiků
- Udržujte hladinu lázně na konstantní úrovni – pomáhá automatické podávání ingotů
- Pravidelně odstraňujte strusku – znečištěná tavenina zkracuje životnost válce, pouzdra a pístu
- Mějte po ruce sadu náhradních dílů (husí krk, píst, tryska), abyste zkrátili prostoje
- Před instalací do lázně náhradní díly předehřejte podle pokynů výrobce
Periferní zařízení, jako jsou podavače ingotů, odsávací jednotky a stříkací systémy, jsou uvedena v sekci automatizace pro tlakové lití v horké komoře.
Co je třeba zkontrolovat u použitého stroje s horkou komorou
U použitého lisu s horkou komorou vypovídá vstřikovací systém mnoho o historii stroje i o budoucích nákladech. Před nákupem si ověřte následující:
- Je součástí dodávky husí krk a v jakém stavu jsou vnitřní průměr, kanál a sedlo?
- Průměr pístu a dostupný objem vstřiku pro vaše díly
- Jakou slitinu stroj zpracovával? Stroje na zinek a hořčík nejsou bez přestavby vzájemně zaměnitelné.
- Typ a stav vyhřívání trysky
- Pec nebo udržovací nádoba: typ, způsob ohřevu, stav vyzdívky
- Jsou k dispozici náhradní sady, výkresy nebo čísla dílů pro systém tryskání?
Aktuální stroje jsou uvedeny v sekci „Použité stroje pro tlakové lití s horkou komorou“. Obecný návod k prohlídce najdete v článku „Nákup použitého stroje pro tlakové lití: Technický kontrolní seznam“.
Malé díly, velký účinek
Housenice, píst a tryska jsou kompaktní součásti, ale právě ony určují, jak spolehlivě stroj s horkou komorou plní formu. Opotřebení se vyvíjí postupně a projevuje se v době plnění, hmotnosti dílů a netěsnostech. Sledování těchto signálů, udržování stabilních teplot a pohotovostní sada náhradních dílů snižují neplánované prostoje.
Při nákupu použitého stroje je vstřikovací systém dobrým ukazatelem toho, jak byl stroj provozován – a nákladovou položkou, kterou je třeba zahrnout do každého výpočtu.
Otázky týkající se vstřikovacího systému s horkou komorou
Co je to husí krk v tlakovém lití?
Husí krk je odlitek systému vstřikování s horkou komorou. Stojí v roztaveném kovu, obsahuje vstřikovací válec a vede kov zakřiveným kanálem k trysce.
Proč je nutné trysku zahřívat?
Mezi jednotlivými vstřiky zůstává kov v trysce. Bez vyhřívání by ztuhnul a zablokoval další vstřik. Na druhou stranu příliš vysoké teplo zvyšuje opotřebení a může způsobit únik, proto je nutné teplotu regulovat.
Jak často je třeba vyměňovat pístní kroužky?
Neexistuje žádný univerzální interval. Záleží na slitině, frekvenci cyklů, čistotě taveniny a konstrukci stroje. Nejspolehlivějším vodítkem jsou specifikace výrobce, údaje z počítadla výstřiků a trendy v době plnění.
Může stroj na zinek s horkou komorou odlévat hořčík?
Ne bez dalších úprav. Hořčík vyžaduje vyšší teploty, vhodný systém vstřikování a vlastní koncepci bezpečnosti a ochrany taveniny. Stroje jsou obvykle konstruovány pro jeden z těchto dvou materiálů.
Stroje s horkou komorou a náhradní díly od společnosti FISS.
Společnost FISS dodává použité tlakové licí stroje s horkou komorou pro zinek a hořčík, včetně periferního vybavení. Pokud není na skladě žádný vhodný stroj, společnost FISS provede cílené vyhledávání podle vašich požadavků.
Zdroje
Dynacast: Tlakové lití v horké komoře – popis procesu a sortiment materiálů, dynacast.com.
Nyrstar: Technický list ZAMAK (Overpelt), rozsah tavení ZAMAK 3: 381–387 °C.
Brondolin S.p.A.: horkokomorové husí krky s vyměnitelnými vložkami (informace vystavovatele na veletrhu EUROGUSS).
Americký patent 6 945 308 B1, Tlakové lití v horkokomorovém systému: sestava husího krku z železného kovu, vyměnitelná vložka, vliv strusky na životnost součásti.
Americký patent 4 593 741, Zařízení pro tlakové lití: elektricky vyhřívaná tryska a průchod husího krku pro udržení kovu v roztaveném stavu.
FISS Machines: přehled použitých lisů pro tlakové lití s horkou komorou (Frech DAW, Frech DAM), fiss-machines.com, přístup 29. října 2026.