
Vstřikovací pouzdra a písty v lisování pod tlakem s chladnou komorou: funkce a opotřebení
Při vysokotlakém lití do forem s chladnou komorou se roztavený kov vpouští do plnicího pouzdra, než jej píst protlačí přes systém vtoků a vtokových kanálů do uzavřené formy. Ačkoli jsou plnicí pouzdro a špička pístu ve srovnání s uzamykací jednotkou relativně malé součásti, jejich tepelný, mechanický a tribologický stav může ovlivnit chování při plnění, stabilitu cyklu a náklady na údržbu.
Jakou funkci mají vstřikovací pouzdro a píst?
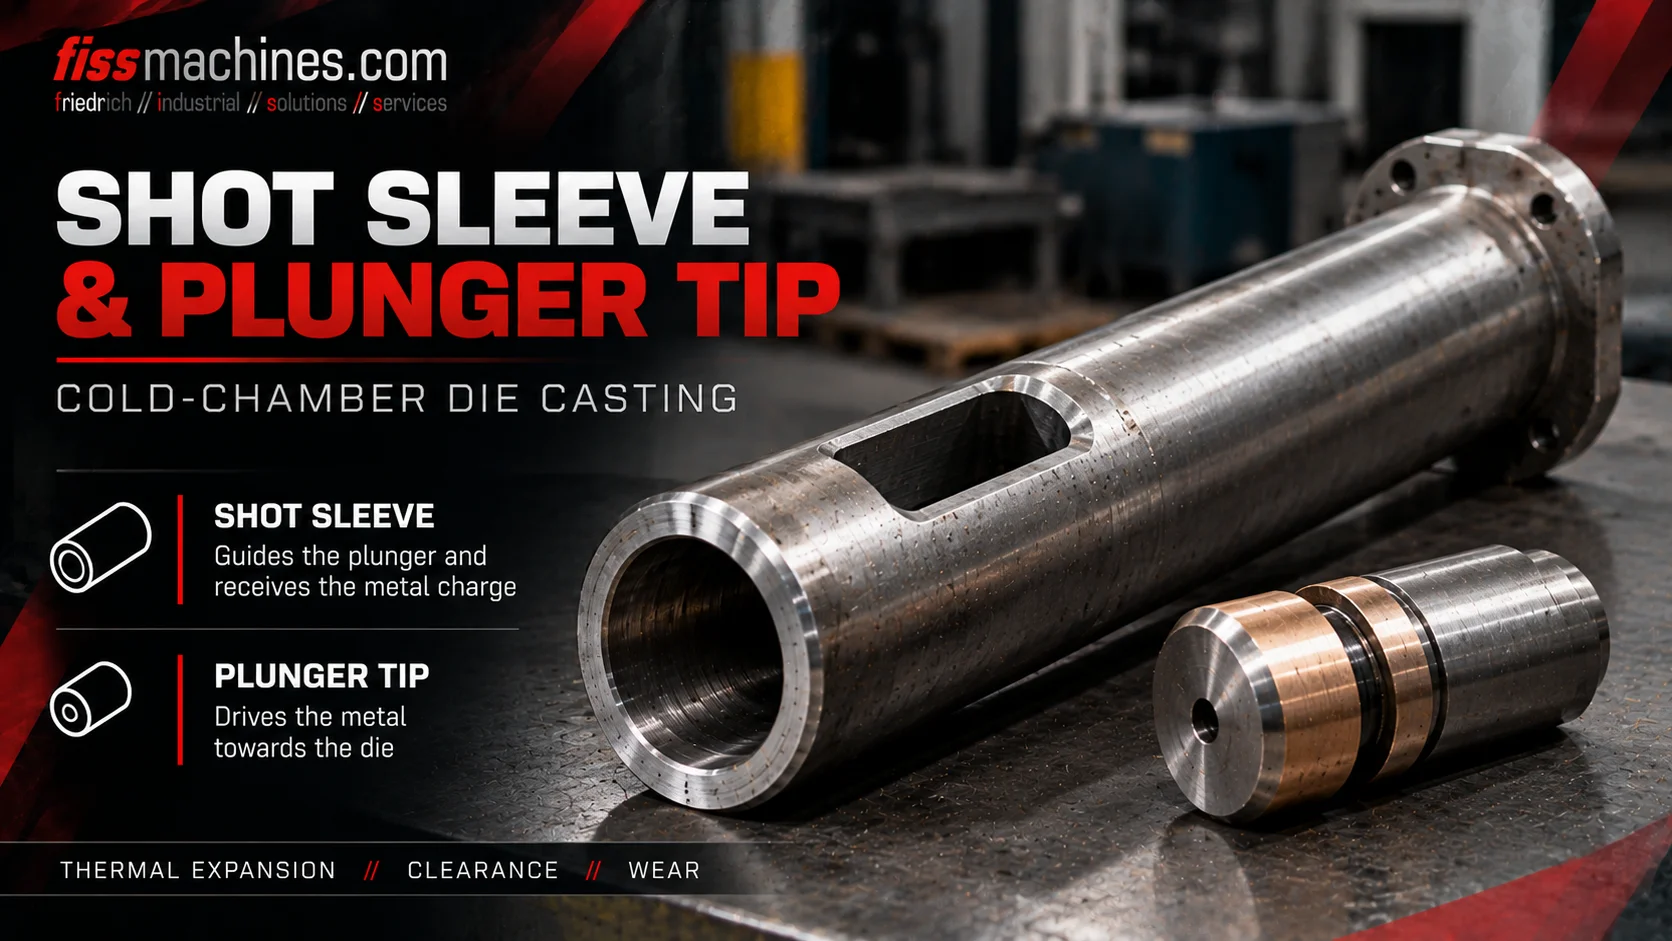
Vstřikovací trubice přijímá odměřené množství roztaveného kovu, zatímco píst a špička pístu jej vytlačují směrem k formě. Tento proces obvykle zahrnuje řízený počáteční pohyb, rychlý plnicí zdvih a fázi zvyšování tlaku. Opotřebení, nadměrná vůle nebo nevhodné mazání mohou tento průběh narušit.
Vstřikovací pouzdro, špička pístu a pohon: co k sobě patří?
Typický horizontální vstřikovací systém s chladnou komorou zahrnuje vstřikovací pouzdro namontované na straně formy nebo pevné desky, plnicí nebo výtokový otvor, špičku pístu, pístní tyč a pohon vstřikování. Pouzdro spojuje oblast vnášení kovu se systémem vtoků formy.
Špička pístu se pohybuje uvnitř pouzdra s přesně regulovanou vůlí. Její konstrukce a materiály musí odolávat kontaktu s horkou kovovou hmotou a opakovanému zrychlování. V závislosti na výrobci může špička využívat těsnicí nebo opotřebovací kroužek a speciální mazání či chlazení.
Vstřikovací pouzdro by se nikdy nemělo posuzovat pouze podle průměru. Délka, vnitřní geometrie, upevnění, poloha vstupu, konstrukce špičky, tepelné chování a vstřikovací profil stroje musí tvořit kompatibilní systém.
Vede roztavenou hmotu
Přijímá roztavený kov a tvoří vodicí válec pro postupující píst.
Vytlačuje kov
Přenáší vstřikovací pohyb na kov a přitom pracuje s řízenou vůlí.
Řídí zdvih
Zajišťuje rychlost a tlak v souladu s nastavením stroje a procesu.
Tři důležité fáze vstřikovacího cyklu v komoře s nízkou teplotou
V první fázi pohybu se píst posouvá kontrolovaným způsobem. Cílem je vytlačit kov bez vytváření zbytečných převrácených vln, které zachycují vzduch. Zvolený profil pomalého vstřikování musí odpovídat úrovni plnění a geometrii pouzdra.
Během následující fáze vstřikovací systém zrychluje, aby naplnil dutinu formy v požadovaném čase. Přechod z pomalého na rychlý vstřik musí být sladěn s konstrukcí vtokového kanálu a vtoku, geometrií odlitku a teplotními podmínkami.
Po naplnění tlakový systém přejde do fáze zvýšení tlaku nebo udržování tlaku podle specifikace procesu odlévání. Toto chování tlaku ovlivňuje přívod materiálu v raných fázích tuhnutí, nemůže však odstranit všechny plynové vměstky ani napravit špatně navrženou dráhu toku.
| Fáze procesu | Hlavní cíl | Typické riziko |
|---|---|---|
| Řízený počáteční zdvih | Posun taveniny při omezení vnášení vzduchu | Vznik vln nebo předčasné vtahování vzduchu |
| Rychlý plnicí zdvih | Naplnění dutiny požadovanou rychlostí | Studené přechody, eroze nebo vtahování vzduchu v důsledku nesprávného nastavení |
| Zvýšení tlaku | Použijte požadovaný tlak po naplnění | Nedostatečný přenos tlaku nebo tlakové špičky |
Běžné příznaky opotřebení vstřikovacího pouzdra a pístu
Každý cyklus kombinuje vysoké teplotní gradienty, kontakt kovů, tření a opakované mechanické namáhání. Na výstřelové objímce se mohou objevit rýhy, lokální eroze, ulpělé usazeniny nebo rozměrové změny. Špičky pístů a těsnicí prvky se mohou opotřebovat nebo poškodit.
Příliš velká vůle může umožnit průchod kovu kolem špičky pístu; v závislosti na systému to může přispívat k tvorbě usazenin, zadírání, nestabilitě nebo úniku kovu. Naopak nedostatečná provozní vůle způsobená nesprávnými díly nebo tepelnou roztažností může vést k zadření.
Změna křivky vstřikovacího tlaku, neobvyklé tření při zdvihu nebo opakované úniky jsou důvodem k prošetření. Tyto příznaky nejsou samy o sobě diagnózou: je třeba zohlednit také stav hydraulického systému, mazání, teplotu a parametry vstřiku.
Rýhy a usazeniny
Zkontrolujte vnitřek válce, zda nevykazuje lokální poškození a nadměrné nahromadění materiálu.
Opotřebení a netěsnosti
Zkontrolujte montážní vůli a těsnicí prvky podle specifikací výrobce.
Zvýšený odpor
Porovnejte křivky síly nebo tlaku s výsledky mechanické kontroly a procesními údaji.
Proč je mazání a řízení teploty důležité
Kluzné rozhraní mezi špičkou pístu a vstřikovacím pouzdrem vyžaduje vhodný provozní koncept. Druh, množství a umístění maziva musí odpovídat doporučením výrobce stroje nebo součásti a musí být v souladu s typem zpracovávané slitiny.
Příliš malé množství maziva může urychlit opotřebení; nadměrné množství maziva nebo jeho nesprávné umístění může způsobit vznik nežádoucích zbytků a procesních plynů. Cílem není maximální mazání, ale kontrolované a opakovatelné nanášení maziva.
Pokud dojde ke změně pouzdra, hrotu nebo podmínek chlazení, může se změnit i požadovaná těsnost při provozní teplotě. Opotřebované součásti vyměňujte jako schválenou kombinaci, namísto montáže nominálně podobného dílu bez ověření rozměrů.
Praktický kontrolní seznam pro ojetý stroj s chladicí komorou
Vizuální prohlídka vstřikovací jednotky je užitečným výchozím bodem, ale funkční profil vstřiku poskytuje další podklady. Pokud je to možné, zkontrolujte chování stroje při pomalém a rychlém vstřiku, průběhy tlaku a případnou historii zasekávání nebo časté výměny špičky.
Během renovace nebo přemístění stroje změřte vnitřní průměr pouzdra a oblasti opotřebení, zkontrolujte trysku, těsnicí prvky, vyrovnání pístnice, mazací systém a chladicí přípojky. Ujistěte se, že jsou k dispozici náhradní díly se správnými specifikacemi.
- Zaznamenejte průměr a délku vstřikovacího pouzdra a typ sestavy
- Zkontrolujte vnitřní otvor, zda nevykazuje rýhy, erozi a usazeniny
- Zkontrolujte stav špičky pístu a výrobcem stanovenou vůli
- Zkontrolujte vyrovnání pístnice, spojku a vodicí podpěru
- Zkontrolujte mazací zařízení a chladicí přípojky
- Zkontrolujte křivky vstřikovací rychlosti a tlaku, jsou-li k dispozici
- Ověřte dostupnost náhradních dílů, návodů a servisní dokumentace
Vstřikovací pouzdro je jednou ze součástí širšího výběru strojů
Vstřikovací jednotka musí odpovídat požadovanému objemu vstřiku, slitině a systému vtoků. Stejně důležité jsou upínací síla, rozměry použitelné formy, stav hydraulického systému, automatizace a dostupnost náhradních dílů.
Společnost FISS nabízí v nabídce použité stroje pro tlakové lití s chladnou komorou a kompletní odlévací linky. U použitého stroje by mělo být příslušné vybavení vstřikovacího pouzdra a pístu zdokumentováno a posouzeno s ohledem na budoucí výrobní úkoly; nelze předpokládat, že je vhodné pouze proto, že stroj byl dříve v provozu.
Často kladené otázky týkající se vstřikovacích pouzder a pístů
Používá se vstřikovací pouzdro při tlakovém lití s horkou komorou?
Zde popsané konvenční uspořádání horizontální vstřikovací trubice a pístu se používá u strojů s chladnou komorou. Stroje s horkou komorou používají odlišné uspořádání s ponořeným vstřikováním.
Proč je fáze pomalého vstřikování důležitá?
Vhodný profil počáteční rychlosti pomáhá posunovat kov směrem k vtoku a zároveň omezuje převrácení vlny a nežádoucí zachycování vzduchu ve vstřikovací trubici.
Co způsobuje opotřebení špičky pístu?
Přispívat k tomu mohou tepelné namáhání, tření, abrazivní částice, nedostatečné mazání, nesprávné uložení a problémy se seřízením.
Způsobuje opotřebovaná špička pístu vždy poréznost?
Ne. Opotřebení může ovlivnit stabilitu vstřikování, ale poréznost má několik možných příčin. Je nutné komplexně vyhodnotit podmínky plnění, odvětrávání, kvalitu taveniny a procesní data.
Lze nainstalovat jakoukoli náhradní špičku pístu?
Ne. Materiál, průměr, vůle, koncepce těsnění a tepelné podmínky musí odpovídat vstřikovací trubici a specifikaci výrobce.
Hledáte použitý stroj pro tlakové lití s chladnou komorou?
Společnost FISS zprostředkovává nákup a prodej jednotlivých strojů i kompletních odlévacích linek. Pro vaši aplikaci zkontrolujte vstřikovací jednotku, kapacitu vstřiku a celkový stav stroje.
Prohlédněte si stroje s chladnou komorouTechnické základy a zdroje
Technické základy: Příručka Urformen, kapitola 1.6.4.1.1 o fázích vstřikování v chladné komoře. Další poznámky představují obecné pokyny pro technickou kontrolu, nikoli tolerance specifické pro jednotlivé výrobce. Původní shrnutí; žádné údaje ze zdrojů nebyly reprodukovány.