
Porozumění křivkám vstřiku: Monitorování procesu při tlakovém lití
Každý vstřik na moderním tlakovém licím stroji zanechává stopu: poloha pístu, rychlost pístu a hydraulický tlak zaznamenané v řádu několika zlomků sekundy. Při správné interpretaci tyto křivky vstřikování ukazují, zda stroj zopakoval zamýšlenou sekvenci, kde došlo k odchylce a která součástka za to může být zodpovědná. Jsou jedním z nejužitečnějších diagnostických nástrojů ve slévárně, za předpokladu, že data jsou spolehlivá a lidé, kteří je interpretují, vědí, jak vypadá normální stav.
Co vám prozradí křivka odlitku?
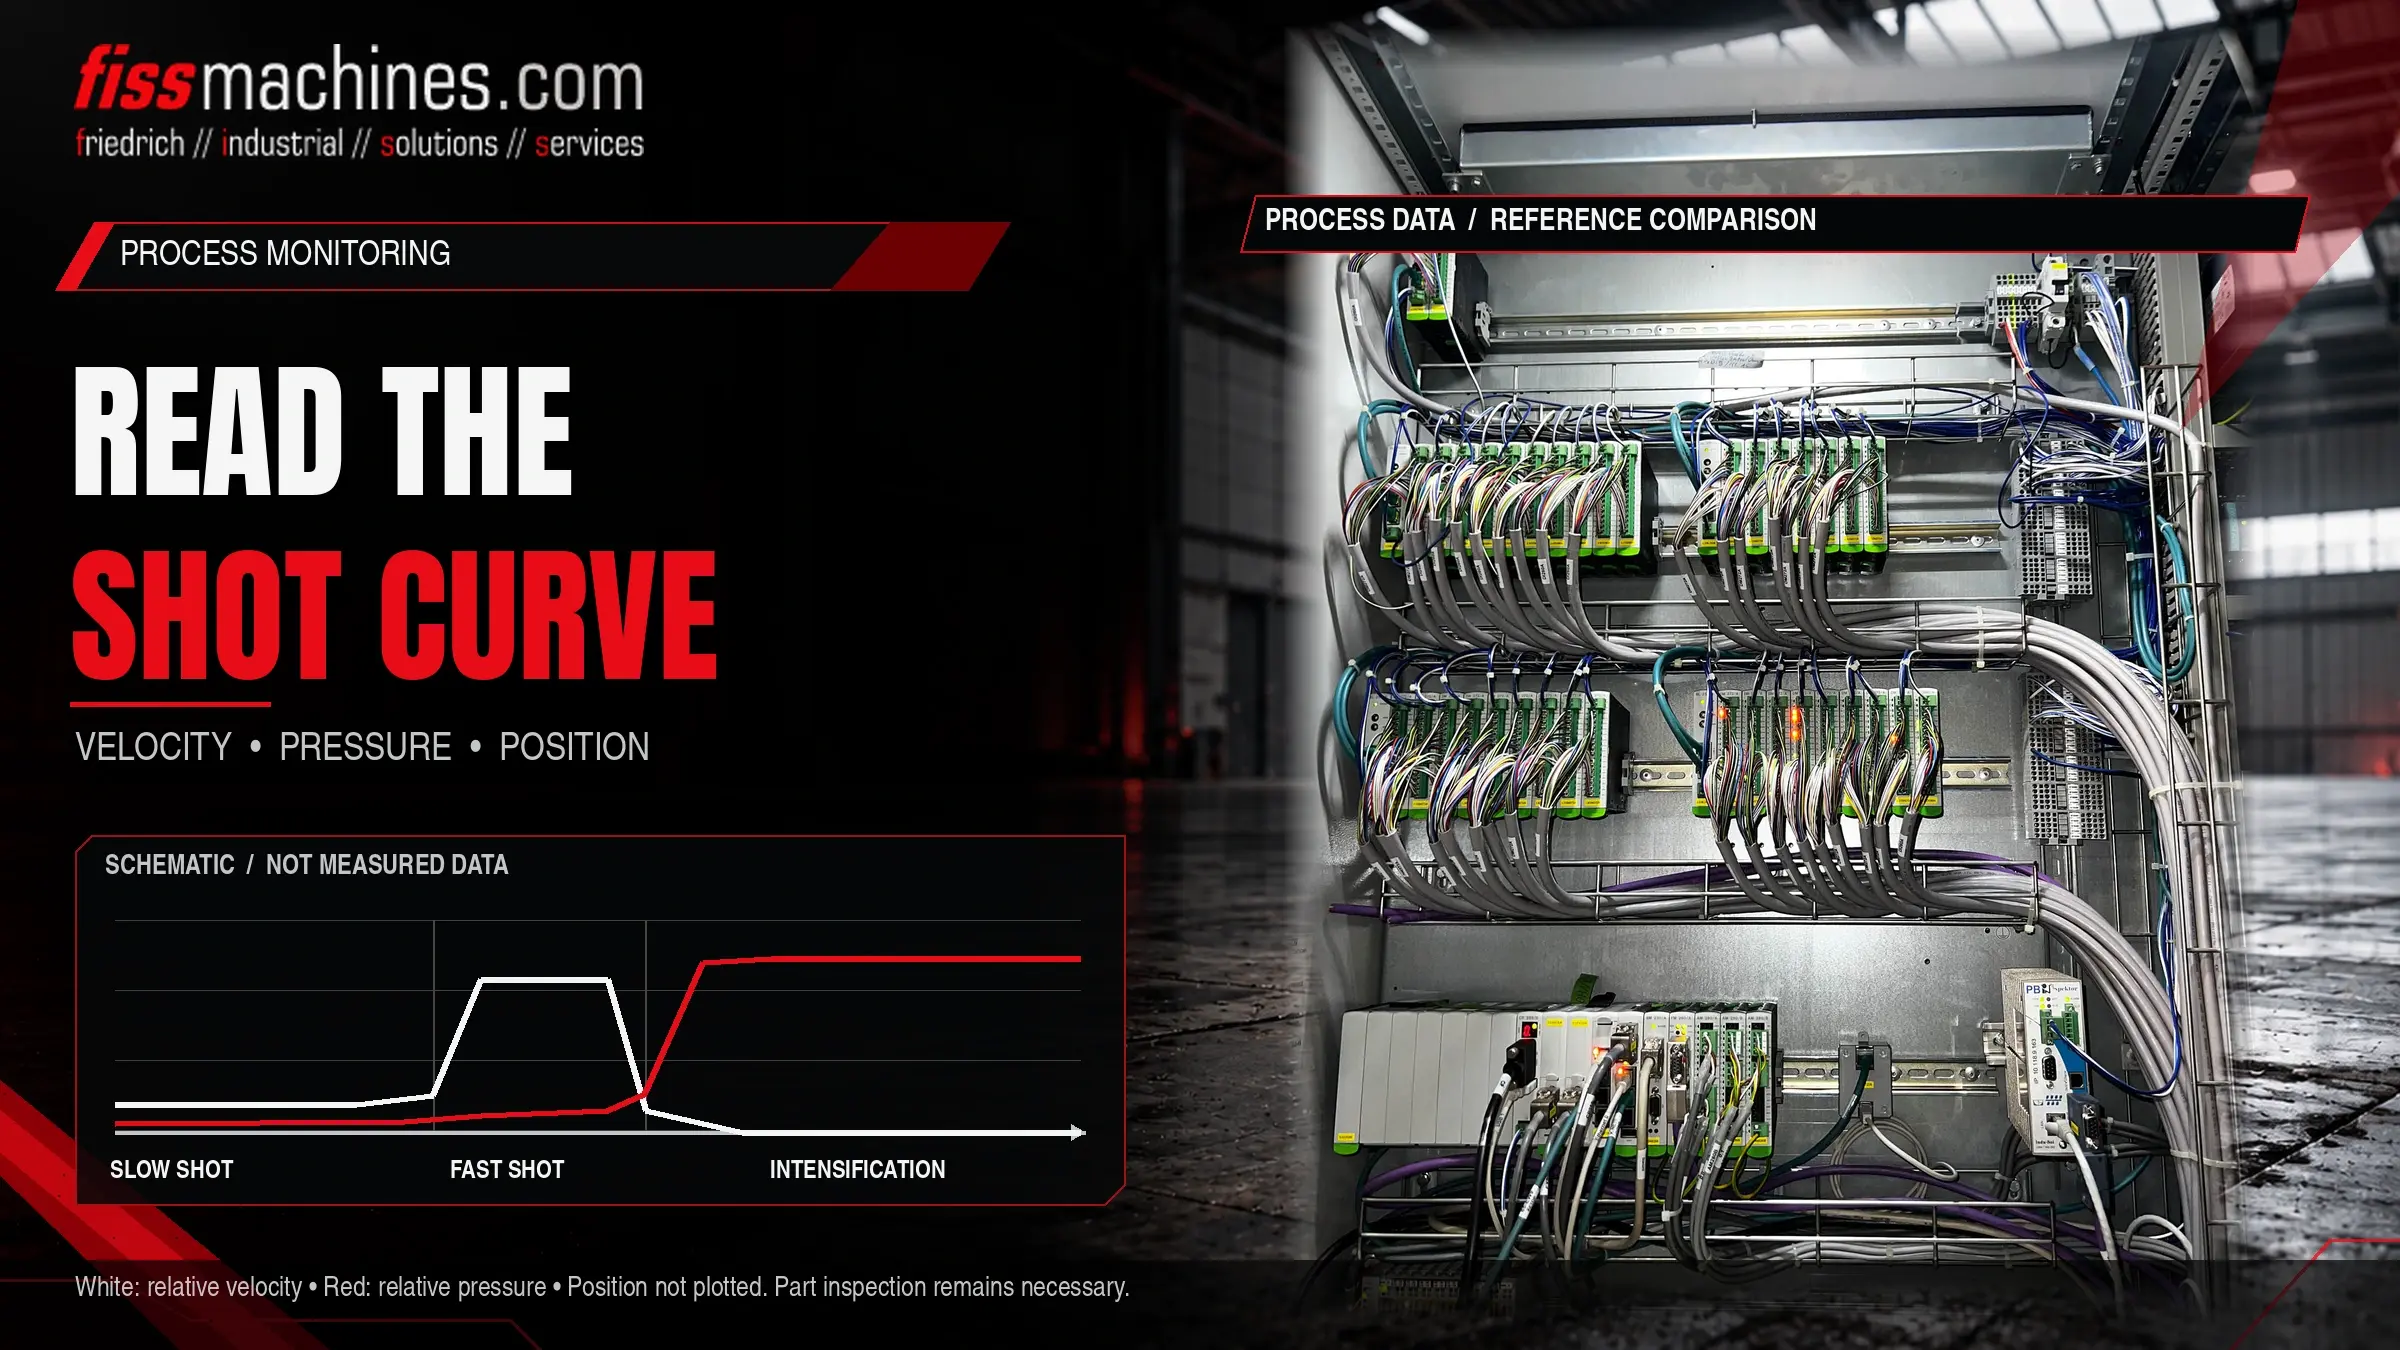
Křivka odlitku znázorňuje dráhu pístu, jeho rychlost a tlak v závislosti na čase nebo zdvihu pro jeden odlitek. Ve srovnání se známým správným referenčním vstřikem odhaluje odchylky v pomalé fázi, přechod do rychlé fáze vstřiku, rychlost v rychlé fázi vstřiku, nárůst tlaku během intenzifikace a konečnou polohu pístu.
Křivka sama o sobě nedokazuje, že odlitek je v pořádku. Ukazuje, zda se stroj choval podle očekávání; zda toto chování vede k výrobě bezvadných dílů, je třeba ještě potvrdit kontrolou odlitků.
Z jakých signálů se skládá křivka odlitku?
Přesná sada kanálů závisí na stroji a jeho řízení, ale většina systémů zaznamenává podobné základní údaje. Některé hodnoty se měří přímo, jiné se vypočítávají. Rozlišit, které jsou které, je důležité, když křivka vypadá podivně.
| Signál | Zdroj | Co zobrazuje | Omezení |
|---|---|---|---|
| Poloha pístu | Lineární snímač polohy na válci vstřiku | Zvedací zdvih v závislosti na čase, bod přepnutí, konečná poloha | Montáž a kalibrace musí být správné |
| Rychlost pístu | Obvykle se odvozuje z polohového signálu | Profil pomalého zdvihu, rychlost rychlého zdvihu, zpomalení | Závisí na vzorkovací frekvenci a filtrování |
| Hydraulický tlak | Tlakové snímače na válci (na straně pístu i tyče) | Odpor během plnění, nárůst tlaku | Na průběh křivky má vliv odezva snímače a jeho umístění v okruhu |
| Tlak kovu | Vypočítává se z hydraulických tlaků a poměrů ploch | Přibližný tlak působící na kov | Vypočítaná hodnota; tření a dynamické ztráty nejsou zahrnuty |
| Tlak v akumulátoru | Snímač v okruhu akumulátoru, je-li nainstalován | Energie dostupná pro rychlý výstřel a zesílení | Není zaznamenáno u každého stroje |
Mnoho čidel také ukládá kromě křivek i jednotlivé hodnoty pro každý výstřel, jako jsou rychlost rychlého výstřelu, poloha přepínače, doba náběhu zesílení, konečná poloha pístu a doba cyklu. Tyto hodnoty umožňují sledovat trendy v průběhu stovek výstřelů, aniž by bylo nutné otevírat každou křivku.
Čtení křivky výstřelu krok za krokem
Fyzikální principy fází plnění, včetně toho, proč musí pomalý vstřik vytlačovat vzduch před kovem a proč je důležité odvětrávání a vakuum, jsou vysvětleny v našem článku o plnění formy a vakuu. Zde se zaměříme na to, na co se zaměřit v zaznamenaných datech.
Výchozí poloha a pomalá fáze
Zkontrolujte, zda píst startuje ze stejné polohy a zrychluje plynule. Nerovnoměrná křivka rychlosti v pomalé fázi může poukazovat na chování ventilu, tření v pouzdře nebo kolísající objem vtoku.
Přepnutí na rychlý zdvih
Porovnejte polohu zdvihu, ve které rychlost prudce stoupá, s nastavenou hodnotou. Posunutý přechod mění množství kovu, které se již nachází v vtokovém systému v okamžiku zahájení rychlé fáze.
Rychlost rychlého plnění a brzdění
Sledujte úroveň, stabilitu a konec rychlé fáze. Špičky na konci plnění často souvisejí s brzdným chováním na konci vstřiku a mohou způsobit namáhání formy i stroje.
Zesílení a konečná poloha
Posuďte, jak rychle tlak stoupá po naplnění dutiny a zda zůstává stabilní. Konečná poloha pístu udává délku sušenky, a tedy i to, jak konzistentní bylo dávkování.
Typické odchylky a možné příčiny
Níže uvedená tabulka uvádí časté vzorce. Uvedené příčiny představují možnosti, které je třeba prošetřit, nejedná se o automatické diagnózy; může se jednat o více příčin současně, a stejný vzorec může mít na různých zařízeních různé příčiny.
| Vzor | Možné příčiny | První kontroly |
|---|---|---|
| Konečná poloha se liší mezi jednotlivými výstřely | Nerovnoměrné dávkování, tuhnutí kovu v pouzdře | Dávkovací systém, pánve nebo pece, teplota pouzdra |
| Rychlost rychlého odlitku nižší než nastavená | Nízký tlak v akumulátoru, odezva ventilu, zvýšené tření | Tlak v akumulátoru a předběžné naplnění, ventily, opotřebení pístu a pouzdra |
| Pomalý nárůst intenzifikace | Problémy s multiplikátorem nebo ventily, vnitřní únik, předplnění plynem | Okruh zesilovače, těsnění, stav akumulátoru |
| Pokles tlaku během prodlevy | Vnitřní úniky, kovové otřepy na dělicí linii | Těsnění válců, zpětné ventily, zajištění formy a dělicí čára |
| Hlučná nebo zubatá křivka rychlosti | Problémy se snímačem nebo kabeláží, agresivní nastavení filtrování, zaseknutý píst | Snímač, kabeláž, nastavení dat, mazání pístu |
Než kvůli neobvyklé křivce změníte nastavení procesu, ověřte, zda je snímač, jeho upevnění a nastavení záznamu v pořádku. Uvolněný snímač může přesvědčivě napodobovat mechanickou poruchu.
Vytvoření praktické strategie monitorování
Referenční snímky a tolerance
Monitorování začíná definovaným referenčním bodem: křivkami a jednotlivými hodnotami z stabilního cyklu, v jehož rámci byly vyrobeny díly schválené kontrolou kvality. Toleranční pásma kolem klíčových hodnot umožňují buňce automaticky označit odchylky v jednotlivých sériích. Příliš úzká pásma způsobují falešné poplachy a brzy jsou ignorována; příliš široká pásma zase nechávají skutečné odchylky bez povšimnutí.
Propojení dat o jednotlivých cyklech s díly
Hodnota dat o odlitcích výrazně stoupá, pokud lze každý odlitek propojit s odlitkem, který z něj vzešel, například pomocí počítadla odlitků nebo značení dílů. Odchylné odlitky lze poté vytřídit a výsledky kontroly lze v čase korelovat s procesními daty. Jak se třídicí brány, značení a manipulace začleňují do buňky, se dozvíte v našem článku o automatizaci v buňce pro tlakové lití.
Monitorování versus regulace v uzavřené smyčce
Zaznamenávání křivek není totéž jako jejich regulace. Mnoho strojů provádí odlitek s nastavenými polohami ventilů a zaznamenává výsledek; jiné upravují odlitek v reálném čase během každého zdvihu. Oba přístupy lze monitorovat, ale očekávaná rozptyl a význam odchylky se liší.
Křivky vstřiku při posuzování použitého stroje
Uložené křivky z výroby mohou být cenným důkazem toho, jak se vstřik choval před odstavením stroje. Jsou-li k dispozici, požádejte o křivky z různých období, ne pouze o jeden příklad. Pokud nejsou k dispozici, umožňuje zkušební provoz pod dohledem, je-li to bezpečně možné, zaznamenat křivky přímo na místě. Starší stroje nemusí mít systém monitorování dávek vůbec; v takovém případě je často možné jej dodatečně nainstalovat, ale je třeba předem posoudit senzory, integraci řízení a s tím spojené úsilí.
Kontrolní seznam pro spolehlivé monitorování výstřelu
- Snímače polohy a tlaku jsou identifikovány, bezpečně namontovány a kalibrovány
- Je jasně stanoveno, které kanály jsou měřeny a které jsou vypočítávány
- Frekvence vzorkování a filtrování jsou zdokumentovány a udržovány na konstantní úrovni
- Referenční výstřely definovány na základě série s uvolněnými díly
- Toleranční pásma nastavena pro klíčové jednotlivé hodnoty a pravidelně kontrolována
- Data o cyklech jsou propojena s díly nebo alespoň s časem a počítadlem cyklů
- Tlaky v akumulátorech a předběžné plnění jsou zahrnuty do údržbových postupů
- Definované odpovědnosti: kdo kontroluje alarmy a kdo smí měnit nastavení
- Změny křivek po údržbě ve srovnání s předchozí referenční hodnotou
Často kladené otázky
Je tlak kovu uvedený na křivce skutečným tlakem v dutině?
Obvykle ne zcela přesně. Obvykle se počítá z hydraulických tlaků a ploch válců, takže tření a dynamické jevy nejsou zahrnuty a tlak v dutině závisí také na vtoku a tuhnutí. Berte jej jako srovnávací hodnotu mezi jednotlivými výlisky.
Mohou křivky vstřiků nahradit rentgenovou nebo jinou kontrolu dílů?
Ne. Ukazují pouze to, zda stroj zopakoval svou sekvenci. Pórovitost nebo jiné vady mohou také pocházet z formy, taveniny nebo teploty formy, což křivka vstřiku nezachytí.
Jak často by se měly aktualizovat referenční křivky?
Pokaždé, když dojde ke změně formy, vstřikovacího pouzdra, pístu nebo příslušných nastavení a po rozsáhlé údržbě. Staré referenční hodnoty uchovávejte, aby byly změny sledovatelné.
Lze starší stroj vybavit monitorováním vstřiků?
V mnoha případech ano, a to pomocí dodatečně instalovaných snímačů a samostatného záznamového systému nebo aktualizovaného řídicího systému. Proveditelnost závisí na hydraulické konstrukci, montážním prostoru a způsobu využití dat.
Společnost FISS poskytuje podporu při posuzování stavu strojů a servisu.
Ať už provádíte kontrolu koncové části vstřikovacího cyklu u použitého stroje s chladnou komorou, nebo plánujete prohlídku vlastního zařízení, společnost FISS s vámi může prodiskutovat dostupná data a další technické kroky.