



Hmotnost výstřiku a objem odlitku: Výběr správné vstřikovací jednotky
Lidé obvykle jako první porovnávají upínací sílu, ale tlakový odlévací stroj musí také při každém vstřiku dodávat správné množství kovu při správném tlaku. Hmotnost výlisků, průměr pístu, objem vstřikovacího pouzdra a specifický tlak při odlévání spolu úzce souvisí. Pochopení těchto vztahů pomáhá posoudit, zda vstřikovací jednotka skutečně vyhovuje dané formě a dílu.
Jak zkontrolovat, zda je vstřikovací jednotka dostatečně velká?
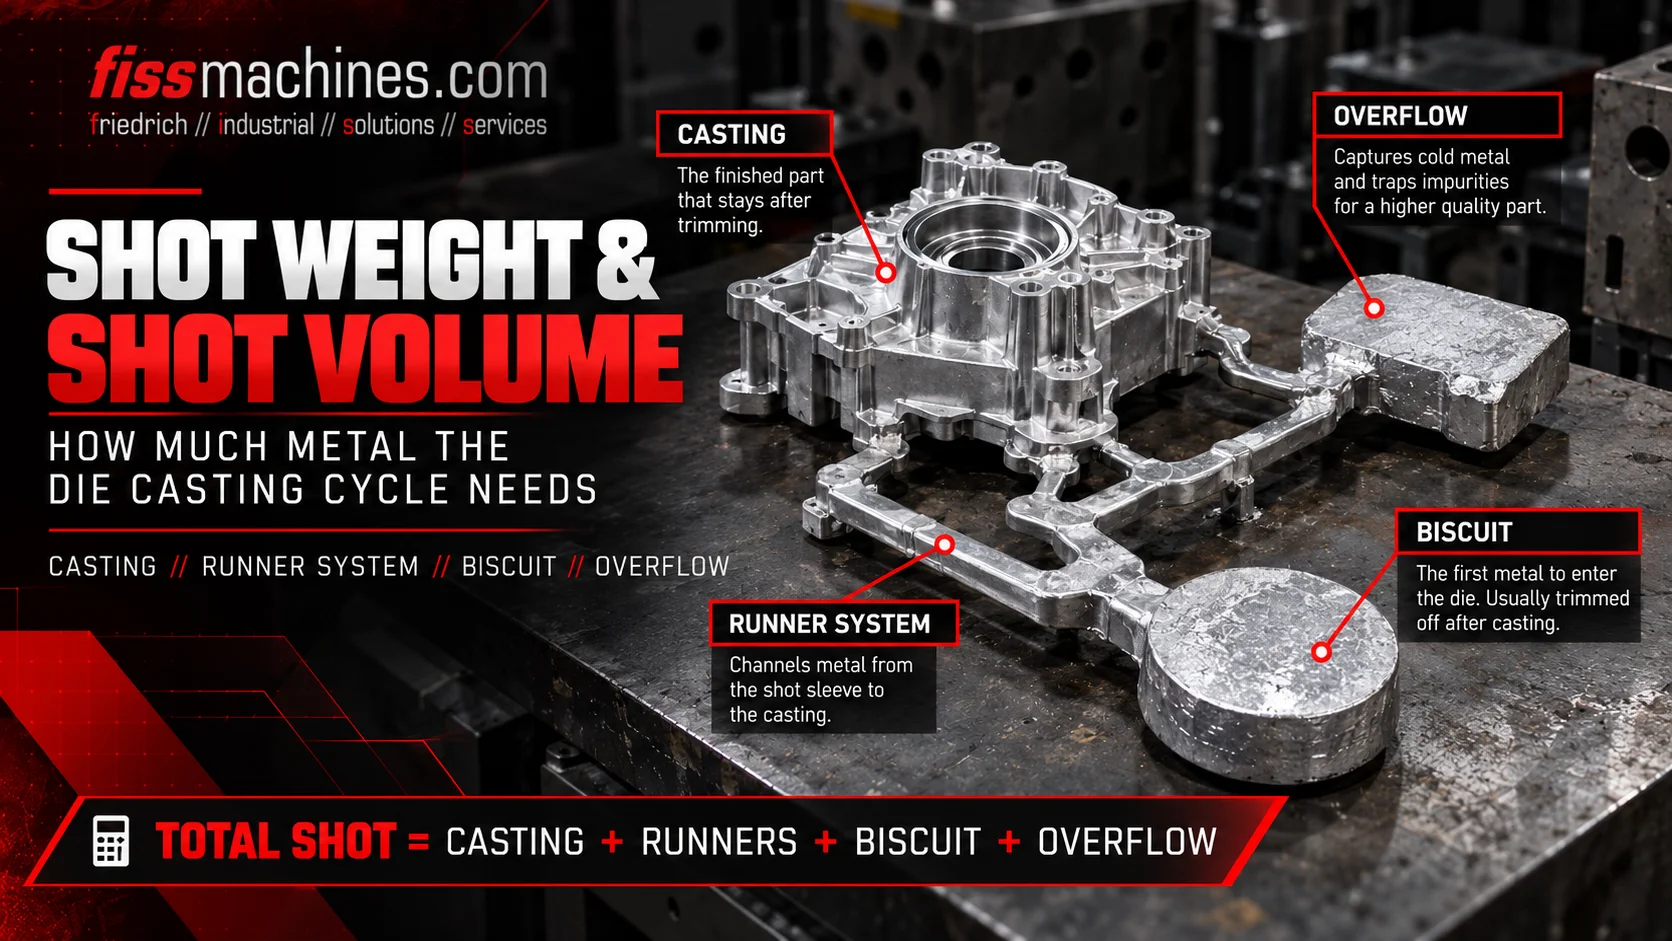
Sečtěte celkovou hmotnost odlitku: všechny odlitky plus vtoky, vtokové kanály, přetoky a odpad. Tuto hmotnost přepočítejte na objem kovu pomocí hustoty tekuté slitiny. Poté ji porovnejte s užitným objemem vstřikovacího pouzdra pro plánovaný průměr pístu a zkontrolujte výsledný plnicí poměr a specifický tlak odlitku, který může vstřikovací hlava s tímto průměrem vyvinout.
Příliš velký píst snižuje dosažitelný tlak odlévání; příliš malý píst nemusí pojmout dostatek kovu. Správnou volbou je rovnováha mezi oběma možnostmi, potvrzená údaji o stroji a konstrukcí formy.
Co patří k hmotnosti odlitku?
Hmotnost výlitku představuje celkovou hmotnost kovu vstřikovaného v jednom cyklu, nikoli pouze hmotnost hotového výlisk. V praxi mohou vtokový systém a přebytečný materiál představovat podstatnou část výlitku, zejména u tenkostěnných dílů nebo forem s více dutinami.
| Složka | Funkce | Poznámka |
|---|---|---|
| Odlitky | Samotné díly, jeden nebo více na jeden odlitek. | Uveďte hrubou hmotnost před obráběním. |
| Vtoky a vtokové kanály | Vede kov z pouzdra do dutiny. | Jsou definovány konstrukcí formy. |
| Přepadové a odvzdušňovací kanály | Shromažďují studený, oxidovaný kov a pomáhají odvětrávat dutinu. | V počátečních výpočtech jsou často podceňovány. |
| Biscuit | Zbytkový kov před pístem, který přenáší tlak. | Jeho tloušťka se liší v závislosti na přesnosti dávkování. |
Stroje s horkou komorou nemají biscuit; vstřik se přivádí přes husí krk a trysku a v výpočtu jej nahrazuje vtoková trubice.
Převod hmotnosti dávky na objem kovu
Vložka na výlitek má určitý objem, nikoli hmotnost. Hmotnost výlitku je proto nutné vydělit hustotou slitiny v tekutém stavu, která je nižší než hustota pevného odlitku. U hliníkových slitin je hustota kapaliny v blízkosti teploty odlévání přibližně 2,3 až 2,4 g/cm³; přesnou hodnotu je třeba zjistit z údajů o slitině.
Vmetal =mshot /ρliquid
Vmetal v cm³,mshot v g, ρliquid v g/cm³. Předpoklad: uvažuje se plná dávka včetně surového odlitku a kov je při nalévání zcela tekutý.
Technické listy strojů často uvádějí maximální hmotnost dávky pro každý průměr pístu . Před porovnáním s vaším vlastním výpočtem si ověřte, na jaké slitině a jakých referenčních podmínkách jsou tyto hodnoty založeny.
Míra naplnění: Jak plná je náplňová trubice?
Míra naplnění popisuje, jaký podíl využitelného objemu plnicího pouzdra je po nalití obsazen kovem. Výrazně ovlivňuje, kolik vzduchu je v pouzdře přítomno a jak se chová kovová vlna během pomalé první fáze lití.
Míra naplnění =Vmetal / (Aplunger ×Leff)
Aplunger = π × d² / 4 v cm² (d = průměr pístu v cm); Leff = využitelná délka pouzdra v cm mezi čelem pístu v počáteční polohě a koncem pouzdra na straně formy.
Nízký poměr plnění zanechává nad kovem velký objem vzduchu, což zvyšuje pravděpodobnost vzniku vln a zachycení vzduchu a vyžaduje pečlivě naladěné pomalé plnění. Velmi vysoký poměr plnění snižuje objem vzduchu, ale ponechává menší rezervu pro lití a může zvýšit riziko rozlití kovu z lití otvoru. Vhodné cílové hodnoty závisí na délce pouzdra, profilu pomalého plnění a konkrétním dílu a měly by být ověřeny v rámci procesu. Jak následující fáze plnění ovlivňují kvalitu, vysvětlujeme v našem článku o plnění formy a vakuu.
Specifický tlak při odlévání a průměr pístu
Vstřikovací válec vyvíjí sílu. Tlak působící na kov vyplývá z této síly vydělené plochou pístu. Při stejné vstřikovací síle tedy menší píst vytváří vyšší specifický tlak, ale pojme méně kovu.
p [bar] = 100 ×Fshot [kN] /Aplunger [cm²]
Jelikož 1 kN/cm² se rovná 100 bar. Ztráty způsobené třením a dynamickými jevy jsou v tomto zjednodušeném vztahu zanedbány.
Specifický tlak také určuje požadovanou upínací sílu, protože tlak kovu působí na promítnutou plochu odlitku a vtokového systému. Konec vstřiku a upínací jednotka proto musí být vždy posuzovány společně.
Zjednodušený výpočet
Následující údaje jsou hypotetické a slouží pouze k ilustraci postupu. Předpoklady: 3,5 kg hliníkové drti (odlitky, vtoky, přetoky a přídavný materiál), hustota kapaliny 2,4 g/cm³, užitná délka pouzdra 50 cm a intenzifikační síla 400 kN.
| Ø pístu | Plocha pístu | Objem pouzdra | Míra naplnění | Měrný tlak |
|---|---|---|---|---|
| 70 mm | 38,5 cm² | 1 924 cm³ | cca 76 % | cca 1 040 bar |
| 80 mm | 50,3 cm² | 2 513 cm³ | cca 58 % | cca 800 bar |
Objem kovu v obou případech: 3 500 g / 2,4 g/cm³ ≈ 1 458 cm³. Srovnání ukazuje kompromis: menší píst poskytuje vyšší tlak a plnější pouzdro, větší píst ponechává větší objemovou rezervu při nižším tlaku. Která varianta je pro daný díl vhodnější, závisí na požadavcích na jeho kvalitu a na konstrukci lisovací formy.
Kontrolní seznam pro hodnocení vstřikovací jednotky
- Stanovena celková hmotnost výlisků, včetně přetečení a surového výlisků
- Hustota tekuté slitiny byla převzata z údajů o slitině, nikoli hustota v pevném stavu
- Zjištěny dostupné průměry pístů a vstřikovací pouzdra pro daný stroj
- Změřena použitelná délka pouzdra nebo převzata z dokumentace
- Pro každý zvažovaný průměr pístu byl vypočítán plnicí poměr
- Síla vstřiku a výsledný specifický tlak byly porovnány s požadavky
- Upínací síla ověřena pro výsledný tlak a promítnutou plochu
- Přesnost dávkování z nálevky nebo pece dostatečná pro konzistentní tloušťku polotovaru
- Stav vstřikovacího pouzdra, pístu a vstřikovacího válce zkontrolován u použitých strojů
Konzistentní dávkování je předpokladem pro opakovatelné poměry plnění. Rozdíly mezi dávkovacími, tavicími a udržovacími pecemi jsou popsány v našem článku Dávkovací, tavicí nebo udržovací pec?
Často kladené otázky
Lze u stávajícího stroje změnit průměr pístu?
Často ano, v rozmezí stanoveném výrobcem. Vstřikovací pouzdro, píst, upevnění pouzdra a případně rozhraní s matricí musí být vzájemně kompatibilní. Zkontrolujte, které velikosti jsou pro konkrétní stroj schváleny.
Proč se používá hustota kapaliny namísto hustoty pevné látky?
Vložka je naplněna tekutým kovem, který zabírá větší objem než stejná hmotnost v pevném stavu. Použití hustoty pevné látky by vedlo k podcenění požadovaného objemu.
Je větší vstřikovací jednotka vždy bezpečnější volbou?
Ne nutně. Předimenzovaná jednotka může vést k nízkému plnicímu poměru nebo k použití většího pístu s nižším specifickým tlakem. Cílem je vhodná kombinace, nikoli maximální hodnota.
FISS pomáhá porovnat data o konci vstřiku s vaším dílem.
Zašlete nám hmotnost výlisků, složení slitiny a rozměry formy vašeho dílu. FISS může ověřit, které použité stroje pro tlakové lití do studené komory nabízejí vhodnou kombinaci kapacity výlisků, velikostí pístů a upínací síly.
