
Energetická účinnost v tlakovém lití: Kde se energie spotřebovává a kde ji lze ušetřit
Energie představuje jednu z největších nákladových položek ve slévárně zabývající se tlakovým litím a je rozdělena mezi mnoho spotřebičů: pece, hydrauliku strojů, jednotky pro regulaci teploty, kompresory a odsávací systémy. Účinná úspora znamená vědět, kde se energie skutečně spotřebovává – a uvědomit si, že každý zmetkový díl spotřeboval plné množství energie.
Kde mohou výrobci tlakových odlitků ušetřit nejvíce energie?
Největší pákou je obvykle kov: tavení a udržování teploty vyžadují nejvíce energie, takže každý kilogram vtoků, přetečení a šrotu, který se přetavuje, se počítá. Dalšími faktory jsou hydraulika stroje s pohony řízenými podle aktuální spotřeby, řízení teploty lisů a pecí, stlačeného vzduchu a důsledné řízení pohotovostního režimu.
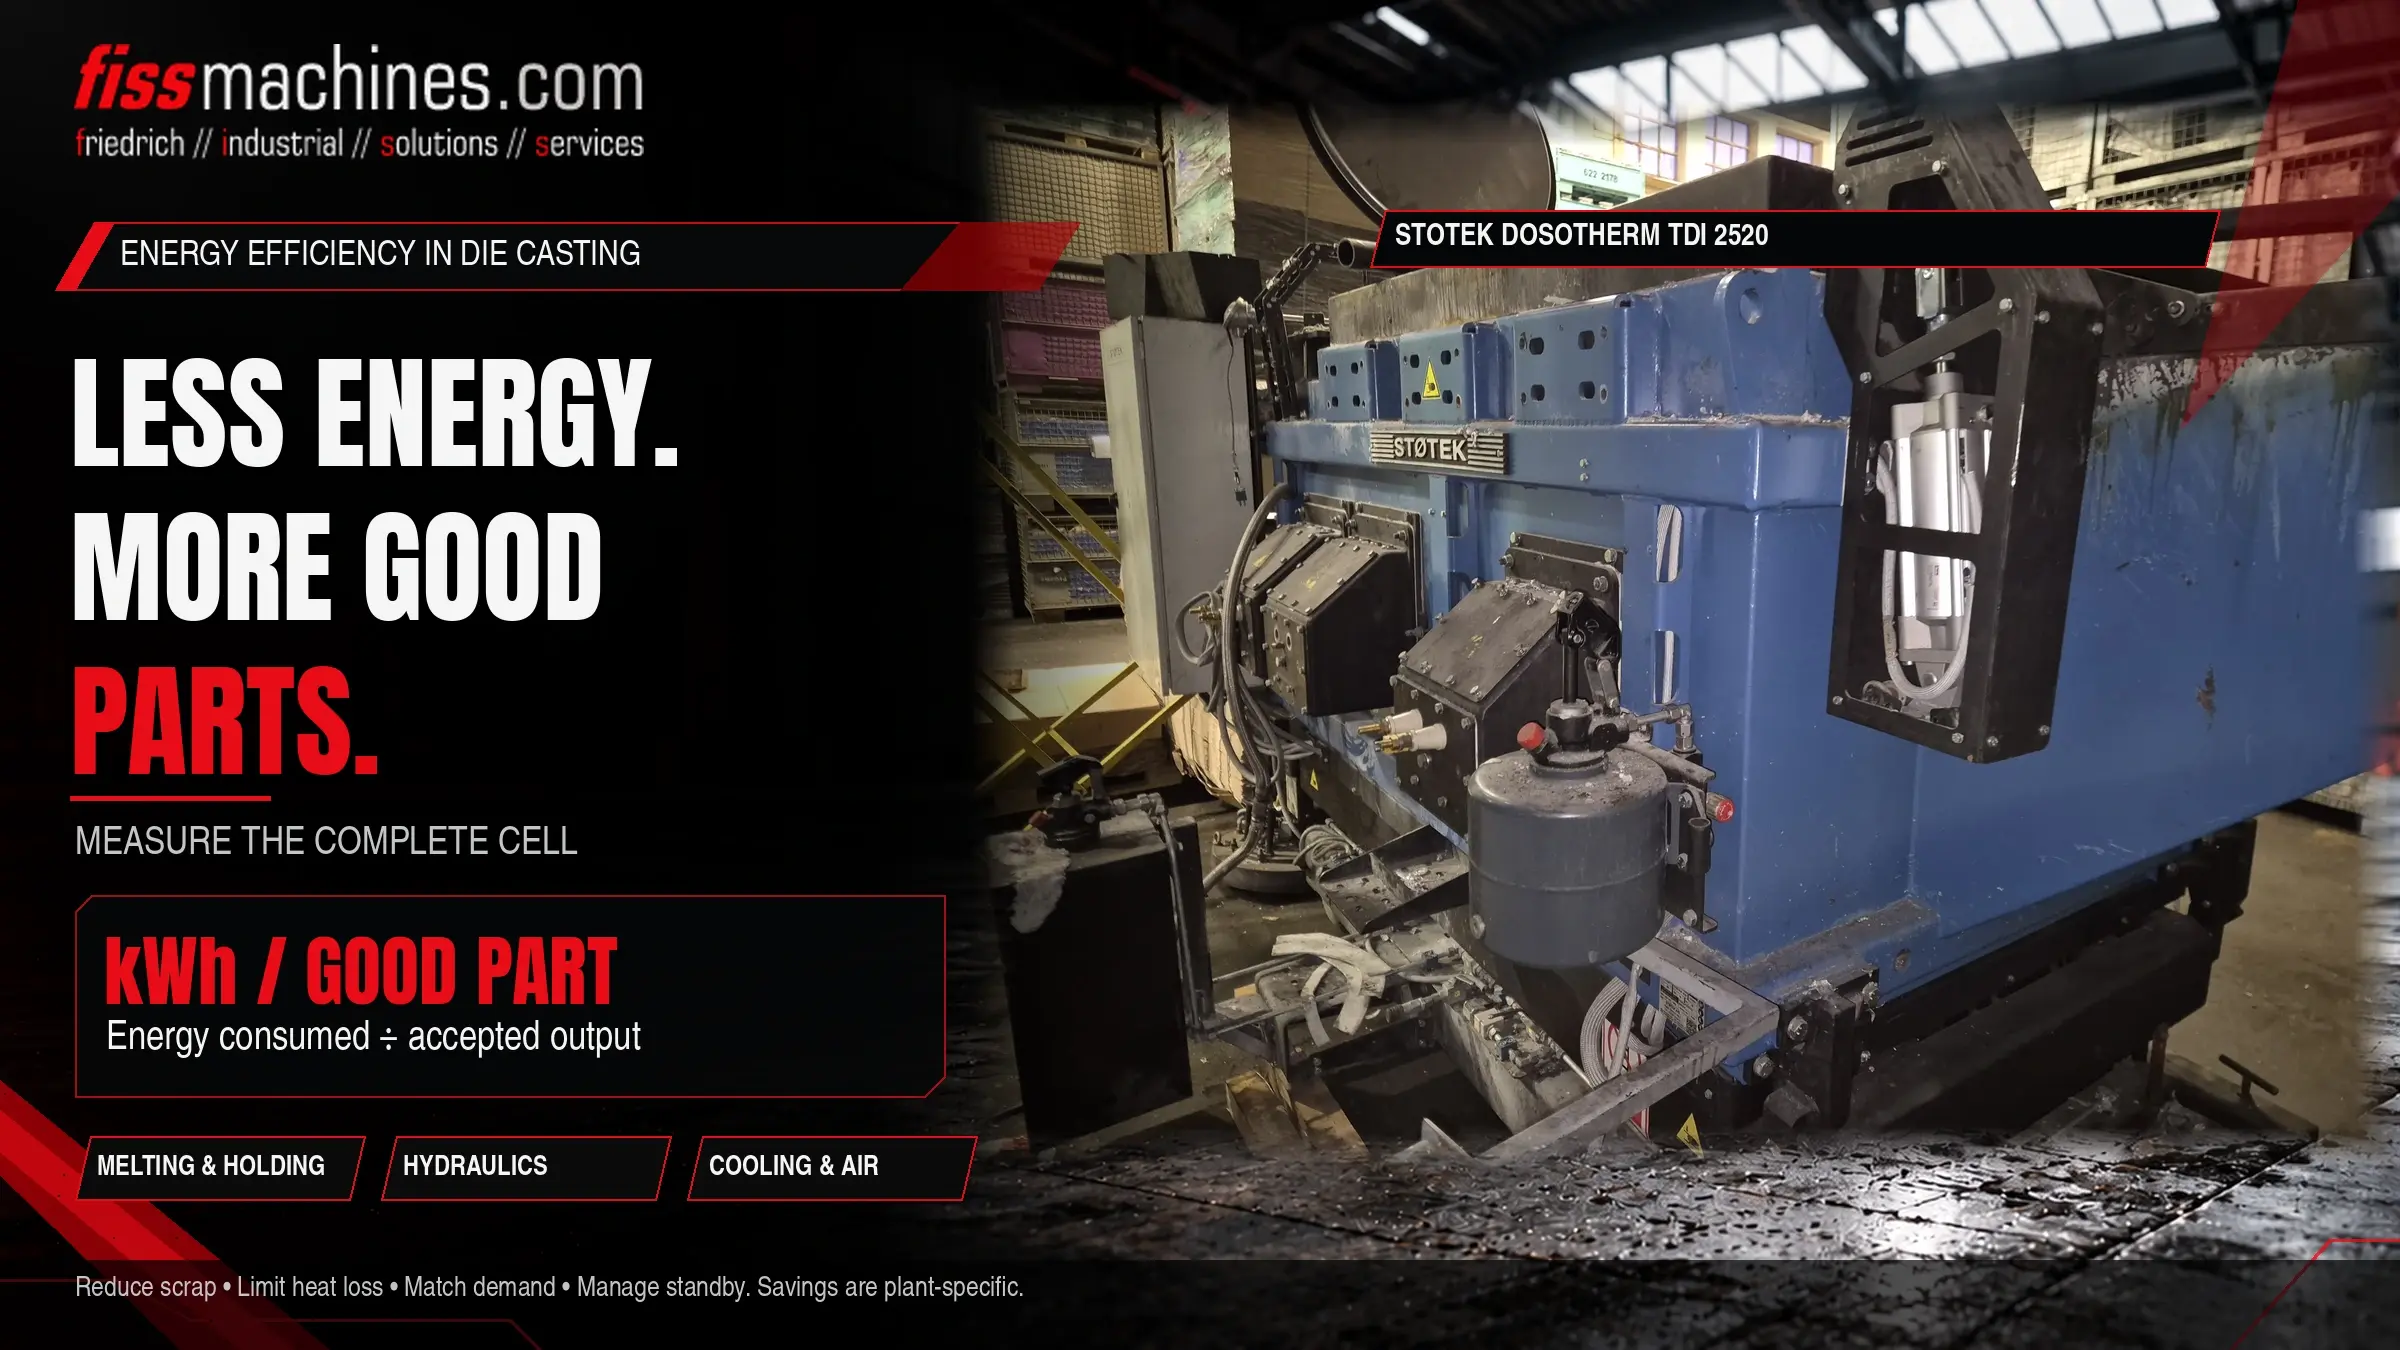
Na prvním místě je měření: klíčový ukazatel, jako je spotřeba energie na jeden vyhovující díl, ukazuje, která opatření mají skutečně účinek.
Kam směřuje energie v odlévací buňce
Brožura amerického ministerstva energetiky věnovaná odlévacímu průmyslu uvádí, že 55 % spotřeby energie připadá na tavení. Tento údaj je sice starší a vztahuje se na celý odlévací průmysl, potvrzuje však to, co odlévači pozorují ve svých vlastních závodech: převládají tepelné procesy.
Tavení a udržování teploty
Tavicí pece, udržovací a dávkovací pece, přeprava pánví. Energie je potřebná nepřetržitě, i během přestávek.
Strojní hydraulika
Čerpadla pro upínání, konec výstřiku, vyhazovače a jádra. U čerpadel s konstantními otáčkami velká část běží bez užitečné práce.
Regulace teploty a vzduch
Jednotky pro regulaci teploty formy, chlazení, stlačený vzduch pro stříkání a vyfukování, odsávání a dopravu.
Nejprve změřte, pak se rozhodněte
Bez dat zůstávají úsporná opatření pouhými dohady. V mnoha závodech se energie zaznamenává pouze na hlavním měřiči. Pomocné měřiče u pecí, strojů a kompresorů zviditelňují rozložení spotřeby.
- Energie na jeden vyhovující kus nebo na kilogram vyhovujících odlitků jako klíčový ukazatel
- Základní zatížení během přestávek, o víkendech a při výměně forem
- Porovnání identických strojů nebo směn
- Zaznamenávání zmetků a vráceného zboží v kilogramech, nikoli pouze v kusech
Systematický rámec pro to poskytují systémy energetického managementu podle normy ISO 50001.
Méně kovu v oběhu, menší tepelné ztráty
Každý kilogram kovu, který neskončí v kvalitním odlitku, musí být znovu roztaven. Výtěžnost – poměr hmotnosti kvalitního odlitku k množství nalitého kovu – je proto klíčovým energetickým ukazatelem. Optimalizované vtokové kanály a přetoky, stabilní procesy a nízká míra zmetkovitosti snižují množství vrácených kusů.
- Udržujte víka a dvířka pecí uzavřená a těsnění neporušená
- Pravidelně kontrolujte izolaci a žáruvzdornou výstelku – horká místa na plášti signalizují tepelné ztráty
- Nenastavujte teploty udržování na vyšší hodnoty, než vyžaduje daný proces
- Vyhněte se dlouhým dobám udržování teploty a zbytečnému přepravování pánví
- Velikost pece a tavicí kapacitu přizpůsobte skutečné poptávce
Který typ pece je vhodný pro daný úkol, je popsáno v Dávkovací pec, tavicí pec nebo udržovací pec?. Použité pece jsou k dispozici v sekci pece.
Hydraulika: Průtok pouze v případě potřeby
U starších tlakových licích strojů často motory s konstantními otáčkami pohánějí čerpadla nepřetržitě, a to i v době, kdy stroj čeká na nástřik, vyjmutí dílu nebo další vstřik. Pohon s proměnnými otáčkami přizpůsobuje průtok aktuálnímu odběru.
Společnost Bühler například nabízí pro své řady Carat a Ecoline modernizaci v podobě systému ServoDrive – motor s frekvenčním řízením v kombinaci s vícestupňovým čerpadlem s pevným zdvihovým objemem – a uvádí, že díky tomu lze ušetřit více než 40 % spotřeby elektrické energie stroje. Tyto údaje jsou pouze tvrzeními výrobce; skutečná úspora závisí na stroji, cyklu a podílu čekacích dob.
Regulace teploty formy, postřik a chlazení
Forma musí být udržována v určitém teplotním rozmezí: na začátku je vyhřívána, během výroby ochlazována. Regulační jednotky teploty, izolované potrubí a dobře navržený systém chlazení formy zajišťují tuto rovnováhu s nižší spotřebou energie. Chlazení formy zajišťuje také postřik – nadměrné množství postřiku však znamená vyšší spotřebu odformovacího prostředku, stlačeného vzduchu a často i dodatečné energie na ohřev.
Základní informace k těmto tématům najdete v článku Regulace teploty při tlakovém lití a Postřikování forem při tlakovém lití.
Stlačený vzduch: nákladný a často dochází k únikům
Stlačený vzduch patří mezi nejdražší formy energie v průmyslovém závodě. Podle informačního listu organizace Compressed Air Challenge věnovaného únikům mohou úniky způsobit ztrátu 20–30 % výkonu kompresoru; v závodě, který není řádně udržován, bude míra úniků pravděpodobně činit přibližně 20 % celkové výrobní kapacity, zatímco v dobře udržovaném systému by měla být nižší než 10 %.
- Pravidelná detekce úniků, např. pomocí ultrazvukových zařízení, a jejich včasná oprava
- Zkontrolujte, zda lze zkrátit nebo nahradit funkce odfukování
- Nenastavujte tlak v síti na hodnotu vyšší, než vyžaduje nejnáročnější spotřebič
- Vypněte přívod do buněk, které nejsou v provozu
Použité stroje a modernizace
Energetická účinnost není jen otázkou nejnovějších strojů. Výroba nového stroje také spotřebovává energii a suroviny; dalším používáním stroje, který je v dobrém stavu, se tomu lze vyhnout. Díky generální opravě lze starší stroje modernizovat, například o pohony přizpůsobené aktuálnímu zatížení, pokud je výrobce nabízí.
Více o roli použitých strojů v udržitelné výrobě najdete na stránce Udržitelná alternativa.
Stabilní procesy jsou nejlepším energetickým opatřením
V oblasti tlakového lití začíná energetická účinnost u kovu: nejvýraznější vliv má nízký podíl zmetků, vysoká výtěžnost a dobře izolované pece. K tomu přispívá hydraulika řízená podle aktuální potřeby, důsledné řízení pohotovostního režimu, dobré řízení tepelného režimu a kompaktní síť stlačeného vzduchu. Ti, kdo měří spotřebu energie na jeden vyhovující kus, mohou stanovit priority opatření a ověřit jejich účinek.
Otázky týkající se energetické účinnosti při tlakovém lití
Co spotřebovává nejvíce energie ve slévárně tlakového lití?
Zpravidla tavení a udržování teploty kovu. Publikace amerického Ministerstva energetiky věnovaná odlévacímu průmyslu uvádí, že 55 % spotřeby energie připadá na tavení. Přesné rozložení závisí na konkrétním závodě.
Vyplatí se modernizace servopohonů?
Záleží na stroji a provozním profilu. Čím vyšší je podíl čekacích a udržovacích dob v cyklu, tím větší je potenciál úspory. Měření spotřeby před a po modernizaci poskytuje spolehlivý základ pro rozhodnutí.
Jak lze měřit spotřebu energie na jeden kus?
Pomocí podružných měřičů na pecích, strojích a kompresorech v kombinaci s výrobními údaji. Spotřeba energie za dané období se vydělí počtem nebo hmotností vyrobených vyhovujících dílů.
Jsou použité tlakové licí stroje méně energeticky účinné?
Ne nutně. Důležitější než stáří stroje je technologie pohonu, jeho stav a stabilita procesu. Dobře udržovaný použitý stroj může být účinný, zejména pokud je při generální opravě modernizován.
Stroje a pece s ověřeným stavem.
Společnost FISS dodává použité tlakové licí stroje, pece a periferní zařízení a poskytuje poradenství při výběru linky, která vyhovuje vaší výrobě – včetně generální opravy a uvedení do provozu.
Zdroje
Ministerstvo energetiky USA, Úřad pro průmyslové technologie: Odlévání kovů – průmysl budoucnosti (brožura, kolem roku 2000) – spotřeba energie při odlévání kovů: tavení 55 %, výroba forem 12 %, tepelné zpracování 6 %.
Skupina Bühler: Modernizace ServoDrive – frekvenčně řízený motor s vícestupňovým čerpadlem s pevným výtlakem, podle výrobce úspora elektrické energie „více než 40 %“, řady Carat a Ecoline, buhlergroup.com.
Výzva v oblasti stlačeného vzduchu: Informační list č. 7 – Úniky v systémech stlačeného vzduchu (aktualizováno v roce 2026), z příručky DOE Sourcebook for Industry.
ISO 50001 – Systémy řízení spotřeby energie: požadavky a pokyny k použití.
Stroje FISS: Udržitelná alternativa, fiss-machines.com, přístup 29. října 2026.