



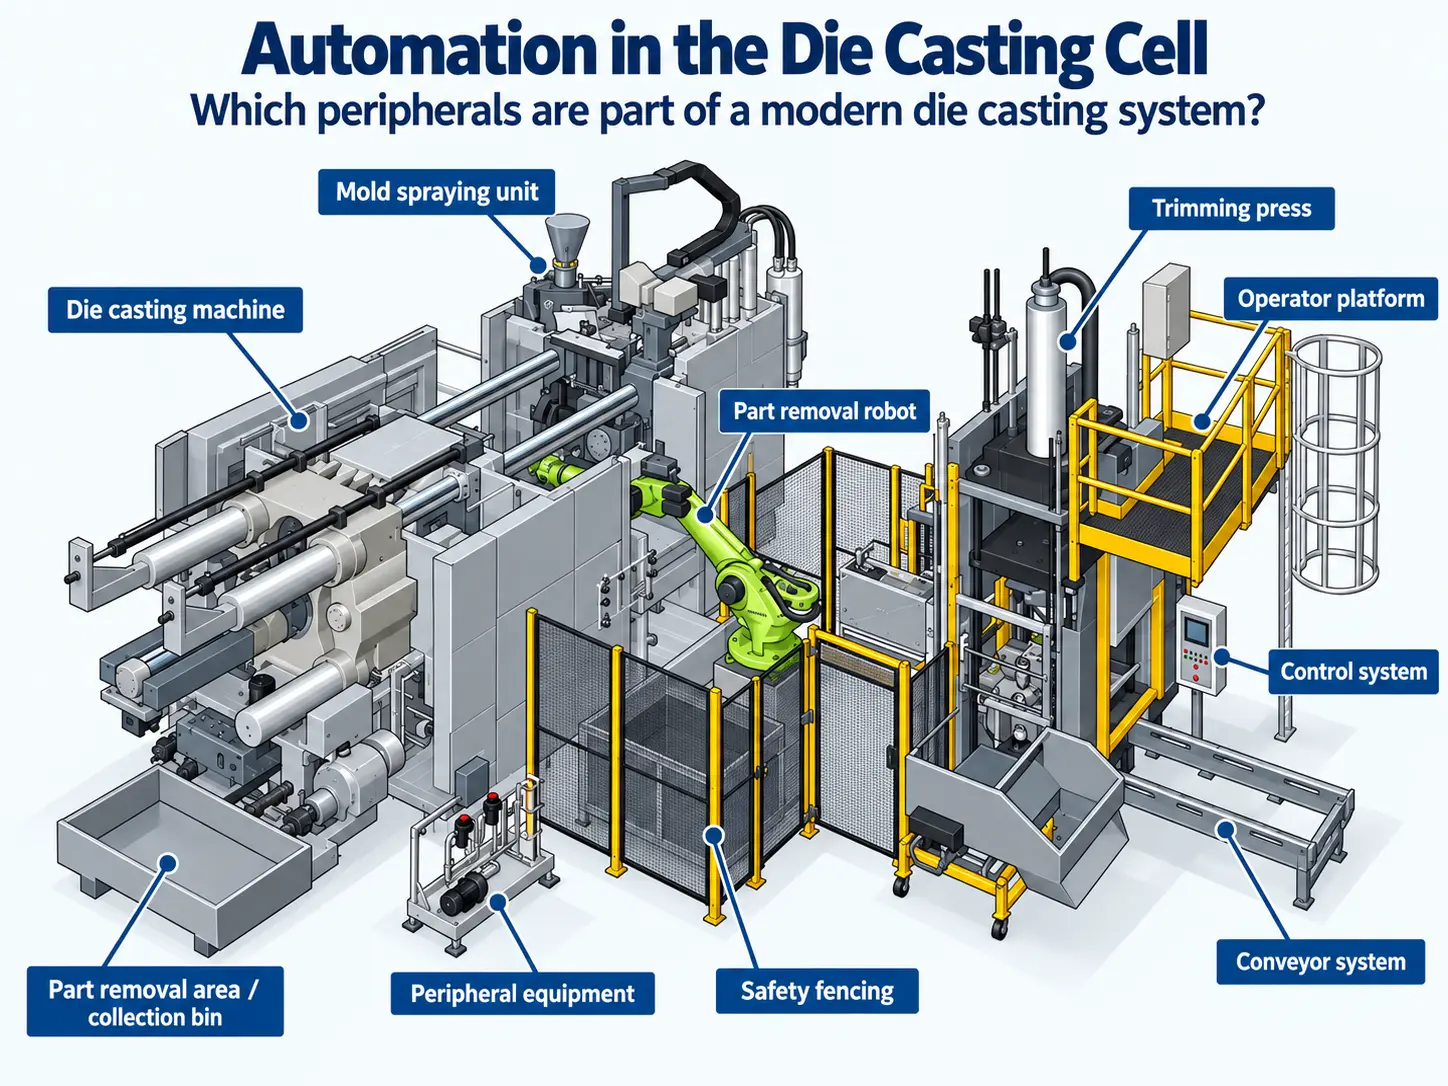
Automatizace v lisovacím celku: Jaká periferní zařízení patří k modernímu systému tlakového lití?
Moderní lisovací buňka je mnohem více než jen samotný lisovací stroj. Přívod kovu, ostřikování formy, regulace teploty, vyjímání dílů, ořezávání, dopravování a manipulace musí fungovat společně jako jeden koordinovaný výrobní systém. Cílem automatizace není pouze nahradit ruční práci, ale zajistit, aby jednotlivé kroky procesu byly lépe opakovatelné, kontrolovatelné a vhodné pro nepřetržitou průmyslovou výrobu.
Jaké zařízení se obvykle používá v automatizované lité buňce?
V závislosti na procesu odlévání a daném dílu může automatizovaná tlaková licí buňka zahrnovat dávkovací pec nebo systém pro dávkování kovu, zařízení pro postřik forem, jednotky pro regulaci teploty, vybíjecího robota, ořezávací lis, dopravní systémy a automatizovanou manipulaci s díly.
Tyto komponenty jsou koordinovány s tlakovým licím strojem prostřednictvím řídicích rozhraní a definovaného sledu procesů. Přesná konfigurace závisí na slitině, typu stroje, formě, geometrii dílu, době cyklu a požadavcích na kvalitu.
Co je to lisovací buňka?
Tlakově litá buňka kombinuje hlavní tlakový licí stroj s periferním zařízením potřebným před, během a po samotném procesu lití. Namísto toho, aby byl každý stroj považován za samostatnou jednotku, je buňka navržena s ohledem na kompletní výrobní sekvenci.
Před vstřikováním musí být k dispozici roztavený kov a forma musí být připravena na požadovanou teplotu. Po odlití musí být součást bezpečně vyjmuta, oddělena od vtoků a otřepů, přepravena a, v závislosti na výrobním konceptu, zkontrolována nebo předána k dalšímu kroku zpracování.
Jednotlivé moduly proto musí být sladěny nejen z mechanického hlediska, ale také z hlediska délky cyklu, řídicích signálů, bezpečnostních funkcí a toku materiálu.

Od roztaveného kovu k hotovému odlitku
Přesný průběh se liší v závislosti na výrobní lince, ale vysoce automatizovaná lisovací buňka s chladnou komorou často sleduje opakující se strukturu.
Přívod a dávkování roztaveného kovu
Požadované množství roztaveného kovu se přivádí do tlakového licího stroje. V automatizované výrobě s chladnou komorou může být tento proces prováděn dávkovací pecí nebo jiným řízeným systémem pro dávkování kovu.
Příprava formy
Po vyjmutí předchozího odlitku lze otevřenou formu postříkat a připravit pro další cyklus. Nanášení uvolňovacího prostředku, chlazení a sušení musí být sladěno s požadovanou teplotou formy.
Tlakové lití
Forma se uzavře a začíná cyklus odlévání. Roztavený kov se vstřikuje do dutiny formy, vytváří se tlak a odlitek ztuhne natolik, aby bylo možné formu otevřít.
Vyjmutí odlitku
Vyjímací robot nebo vyjmovací zařízení vyjme odlitek z otevřené formy a bezpečně jej přepraví na další stanici ve výrobním řetězci.
Ořezání a oddělení
Vtoky, přetoky a otřepy lze oddělit v ořezávacím lisu nebo jiném navazujícím zpracovatelském systému. V závislosti na součásti mohou následovat další kroky obrábění. 06
Manipulace, kontrola a přeprava
Díl lze poté přesunout do kontejnerů, na dopravníky, do kontrolních zařízení nebo do následných výrobních procesů. Stupeň automatizace závisí na koncepci výroby.
Hlavní automatizační moduly v lisovacím celku
Ne každá tlakově licí buňka vyžaduje stejné periferní zařízení. V průmyslové výrobě tlakovým litím je však typických několik modulů.
Dávkovací pec
Dodává definované množství roztaveného kovu do vstřikovací komory. Opakovatelné dávkování zajišťuje stabilní podmínky vstřikování a konzistentní výrobní cykly.
Stříkací jednotka
Nanáší oddělovací prostředek a zajišťuje řízené chlazení formy. Rozptyl, množství, ofuk vzduchem a doba cyklu musí být přizpůsobeny formě a procesu.
Jednotka pro regulaci teploty
Řídí vybrané okruhy formy pomocí topných a chladicích médií. Stabilní teplotní podmínky přispívají k reprodukovatelným podmínkám odlévání a kvalitě dílů.
Vyřazovací robot
Vyjímá odlitek z formy a přenáší jej na další procesní stanici. Roboti mohou také provádět další manipulační úkony, pokud to uspořádání buňky umožňuje.
Ořezávací lis
Odstraňuje z odlitku vtoky, přetoky a otřepy. Ořezávací nástroj musí být přizpůsoben danému dílu a systému odlévání.
Doprava a manipulace s díly
Dopravníky, přenosové jednotky a kontejnery přepravují odlitky, šrot a hotové díly mezi stanicemi a ven z buňky.
Jaké jsou výhody automatizované lisovací buňky?
Automatizaci nelze posuzovat pouze podle počtu nainstalovaných robotů . Její hlavní přínos spočívá v řízení opakovaných operací a jejich koordinaci s odlévacím strojem.
| Cíl | Přínos automatizace | Důležitá podmínka |
|---|---|---|
| Opakovatelnost procesu | Dávkování, postřik, extrakce a manipulace lze provádět pomocí definovaných sekvencí a parametrů. | Stav zařízení a nastavení procesu musí zůstat stabilní. |
| Konzistentní cyklus | Automatizované moduly mohou snížit odchylky způsobené ručním zasahováním. | Nejpomalejší krok procesu stále určuje dosažitelný celkový cyklus buňky. |
| Bezpečnost obsluhy | Roboty a automatizovaná manipulace mohou snížit nutnost, aby se personál dostával do oblastí s vysokými teplotami a do blízkosti pohybujících se strojů. | Ochranná zařízení, blokovací mechanismy a celková koncepce bezpečnosti musí být správně navrženy. |
| Kontrola kvality | Monitorování procesu a automatizovaná manipulace mohou zlepšit opakovatelnost a podporovat definované kontrolní postupy. | Automatizace nenahrazuje správný návrh procesu a hodnocení kvality. |
| Tok materiálu | Součásti a odpad lze mezi výrobními stanicemi přemisťovat v definovaném pořadí. | Vyrovnávací zásoby a manipulační kapacita musí odpovídat výrobní rychlosti. |
Rozhraní mezi stroji jsou stejně důležitá jako samotné stroje
Soubor samostatně fungujících strojů ještě neznamená, že se automaticky vytvoří funkční automatizovaná buňka pro tlakové lití. Zařízení musí mezi sebou vyměňovat signály a dodržovat definovaný postup.
Například tlakový licí stroj musí vědět, kdy stříkací jednotka opustila oblast formy, kdy se robot nachází v bezpečné poloze a kdy bylo dokončeno dávkování kovu. Stejně tak musí periferní zařízení dostávat informace o stavu stroje, polohě formy a aktuálním kroku procesu.
- signály „stroj připraven“ a „zahájení cyklu“
- stav otevřené a uzavřené formy
- bezpečnostní polohy robota a stříkací jednotky
- signál o dokončení dávkování
- signály detekce nebo vyjmutí dílu
- zpracování poruch a alarmů
- nouzové zastavení a bezpečnostní obvody
- rozhraní pro systémy monitorování procesu
- výměna dat s nadřazenými výrobními systémy, je-li to požadováno
Liší se automatizace mezi tlakovým litím s chladnou komorou a s horkou komorou?
Tlakové lití se studenou komorou
Stroje s chladnou komorou vyžadují, aby byl roztavený kov při každém odlévacím cyklu přiváděn do vstřikovací komory. Automatizované dávkování kovu proto hraje obzvláště důležitou roli v mnoha celách pro tlakové lití hliníku.
Větší linky s chladnou komorou často kombinují stroj s dávkovacím zařízením, stříkacími systémy, roboty, regulací teploty, ořezávacími lisy a dalším navazujícím zařízením.
Tlakové lití s horkou komorou
U stroje s horkou komorou je vstřikovací jednotka přímo napojena na roztavený kov. Samostatný krok dávkování kovu, srovnatelný s typickou hliníkovou linkou s chladnou komorou, proto není nutný.
Stříkání, odsávání, regulace teploty, dopravování a další prvky automatizace mohou nicméně zůstat důležité v závislosti na daném dílu a výrobním procesu.
Více informací o těchto dvou koncepcích strojů naleznete v článku: Studená komora nebo horká komora? Který tlakový licí stroj je vhodný pro vaši aplikaci?
Jak by se mělo vybírat periferní vybavení?
Periferní zařízení by nemělo být vybíráno odděleně od tlakového licího stroje. Výchozím bodem je vždy zamýšlený proces lití a vyráběný díl.
Definujte proces odlévání
Zliatina, proces se studenou nebo horkou komorou, hmotnost odlitku, koncepce formy a objem výroby určují základní požadavky na výrobní buňku.
Definujte požadovaný cyklus
Dávkování, stříkání, vyjímání, chlazení, ořezávání a přeprava musí být schopny fungovat v rámci požadované výrobní sekvence.
Zkontrolujte mechanickou kompatibilitu
Dosah robota, nosnost, instalační prostor, výšky přenosu, přístup k lisovacím formám, rozměry lisu a uspořádání dopravníků musí být v souladu s aktuálním výrobním prostředím.
Kontrola ovládacích prvků a rozhraní
Signály, komunikace, bezpečnostní technika a software musí umožňovat spolehlivou spolupráci všech komponent.
Vyhodnocení celé výrobní buňky
Konečné posouzení by mělo zahrnovat nejen technickou kompatibilitu, ale také údržbu, náhradní díly, dokumentaci, napájení, prostorové nároky a požadavky na uvedení do provozu.
Kompletní použitá linka nebo jednotlivé stroje?
Kompletní použitá tlakově licí linka může být atraktivní, protože hlavního stroje a periferního vybavení již fungovaly společně ve výrobním prostředí. To může snížit část inženýrského úsilí ve srovnání s pořizováním každého modulu samostatně.
Tato výhoda však platí pouze v případě, že stávající konfigurace odpovídá novému výrobnímu úkolu. Dříve koordinovaná linka může stále vyžadovat úpravy, pokud dojde ke změnám formy, hmotnosti odlitku, sekvence automatizace nebo místní infrastruktury.
| Možnost | Potenciální výhoda | Co je třeba zkontrolovat |
|---|---|---|
| Kompletní použitá buňka | Hlavní stroj a periferní zařízení již byly sloučeny do jednoho výrobního systému. | Vhodnost pro novou součást, stav, rozhraní, dokumentace a požadované úpravy. |
| Stávající stroj + použitá automatizace | Stávající výrobní zařízení lze potenciálně rozšířit, aniž by bylo nutné vyměnit celou buňku. | Mechanická integrace, řídicí rozhraní, doba cyklu a bezpečnostní koncepce. |
| Jednotlivé komponenty | Buňku lze konfigurovat specificky podle zamýšleného procesu. | Může být zapotřebí vyšší míra integrace a větší inženýrské úsilí. |
Společnost FISS nabízí použité tlakové licí stroje stejně jako automatizační a periferní zařízení pro tlakové lití s chladnou komorou .
Co je třeba zkontrolovat před nákupem použitého tlakového licího zařízení?
- výrobce, model a rok výroby hlavního stroje
- upínací síla a konfigurace vstřikovací jednotky
- úplný seznam periferního vybavení
- model robota, nosnost a pracovní dosah
- konfigurace stříkací jednotky a pohyby os
- dávkovací systém a kompatibilní slitina
- jednotky pro regulaci teploty a dostupný topný/chladicí výkon
- ořezávací lis a stávající ořezávací nástroje
- dopravník a uspořádání toku materiálu
- řídicí systémy a komunikační rozhraní
- bezpečnostní zařízení, ochranné kryty a koncepce nouzového zastavení
- požadavky na elektrické napájení a média
- historie údržby a technický stav
- dostupné příručky, výkresy a záložní kopie softwaru
- dostupnost náhradních dílů a technické podpory
- požadavky na demontáž, přepravu a opětovné uvedení do provozu
Tlakový licí stroj je pouze středem výrobní buňky
Automatizovaná lisovací buňka kombinuje odlévání, přívod kovu, řízení teploty, přípravu forem, vyjímání dílů, následné zpracování a manipulaci s materiálem do jednoho koordinovaného výrobního postupu.
Klíčem k úspěšné automatizaci proto není počet jednotlivých strojů, ale to, jak dobře jsou tyto stroje přizpůsobeny danému dílku, procesu tlakového lití a navzájem.
Při hodnocení nové nebo použité linky je třeba brát v úvahu celý systém: technologii strojů, periferní zařízení, rozhraní, doby cyklu, bezpečnost, dokumentaci a požadavky budoucího výrobního procesu.
Otázky týkající se automatizace v celách pro tlakové lití
Co je to automatizovaná lisovací buňka?
Automatizovaná lisovací buňka kombinuje lisovací stroj s periferním zařízením, jako je dávkování kovu, stříkání, regulace teploty, robotické vyjímání, ořezávání a manipulace s materiálem, do koordinovaného výrobního procesu.
Která periferní zařízení jsou nejdůležitější?
Neexistuje jediná konfigurace, která by vyhovovala každému procesu. Mezi typická zařízení patří dávkovací systémy, stříkací jednotky, jednotky pro regulaci teploty, vykládací roboty, ořezávací lisy a dopravní systémy. Požadované vybavení závisí na součásti a procesu odlévání.
Proč se při tlakovém lití používá stříkací jednotka?
Stříkací jednotka nanáší uvolňovací prostředek a může podporovat řízené chlazení povrchu formy mezi odlévacími cykly. Rozptyl, množství, ofukování a doba cyklu musí být přizpůsobeny formě a procesu.
Co dělá vykládací robot?
Vykládací robot vyjímá odlitek z otevřené formy a přenáší jej na další stanici. V závislosti na výrobní buňce může robot provádět i další manipulační úkony.
Proč jsou jednotky pro regulaci teploty důležité?
Jednotky pro regulaci teploty řídí vybrané okruhy formy a pomáhají udržovat definované teplotní podmínky. Stabilní teploty formy jsou důležitým faktorem pro reprodukovatelné procesy odlévání.
Zkracuje automatizace vždy dobu cyklu?
Ne. Automatizace může zvýšit opakovatelnost procesních kroků a snížit odchylky způsobené ruční prací, ale dosažitelná doba cyklu je určena celým procesem, včetně tuhnutí, stříkání, vyjímání, ořezávání a manipulace s materiálem.
Jaká je výhoda nákupu kompletní použité tlakově licí buňky?
Kompletní použitá linka může snížit náročnost integrace, protože hlavní stroj a periferní zařízení již dříve fungovaly společně. Nicméně je třeba zkontrolovat technickou kompatibilitu s novými komponenty, formami a výrobním prostředím.
Lze stávající automatizaci kombinovat s jiným tlakovým licím strojem?
Potenciálně ano, ale před integrací je nutné zkontrolovat mechanickou instalaci, dosah robota, dobu cyklu, řídicí rozhraní, bezpečnostní systémy a komunikaci mezi všemi komponenty.
Společnost FISS pomáhá sladit hlavní stroj s periferním zařízením.
Ať už hledáte samostatný tlakový licí stroj, automatizační zařízení nebo kompletní použitou výrobní buňku, technická konfigurace by měla odpovídat zamýšlenému dílku a výrobnímu procesu. Společnost FISS vám může pomoci při hledání vhodných použitých strojů, periferních zařízení a kompletních tlakových licích buněk.
Zdroj
Bührig-Polaczek, A.; Michaeli, W.; Spur, G. (eds.): Handbuch Urformen, Carl Hanser Verlag, kapitoly o dávkovací technice, tlakovém lití a následném zpracování odlitků; doplněno praktickými zkušenostmi společnosti FISS s použitými stroji na tlakové lití, linkami a periferním zařízením.
